「ビードの横が溝になっている」「端がめくれたようにかぶさっている」。溶接した線の形が気になっても、どこを見て調整すればよいか迷いますよね。まずはビードの中央より、母材へつながる端の状態を落ち着いて観察してみましょう。
この記事では、母材側の溝と、溶接金属のかぶさりという2つの違いから、アンダーカットとオーバーラップを整理します。似た外観でも原因や必要な評価が同じとは限りません。外観だけで強度を保証せず、説明書の範囲で練習条件を見直すための入口として使ってください。
対象は、材質が確認できる端材での練習と、停止後の安全な外観確認です。欠陥の許容値や重要な製作物の使用可否は扱いません。実際の補修が必要なものは、用途と材質、欠陥の状態を伝えて専門家へ相談しましょう。
母材にできた溝と、端のかぶさりを区別する
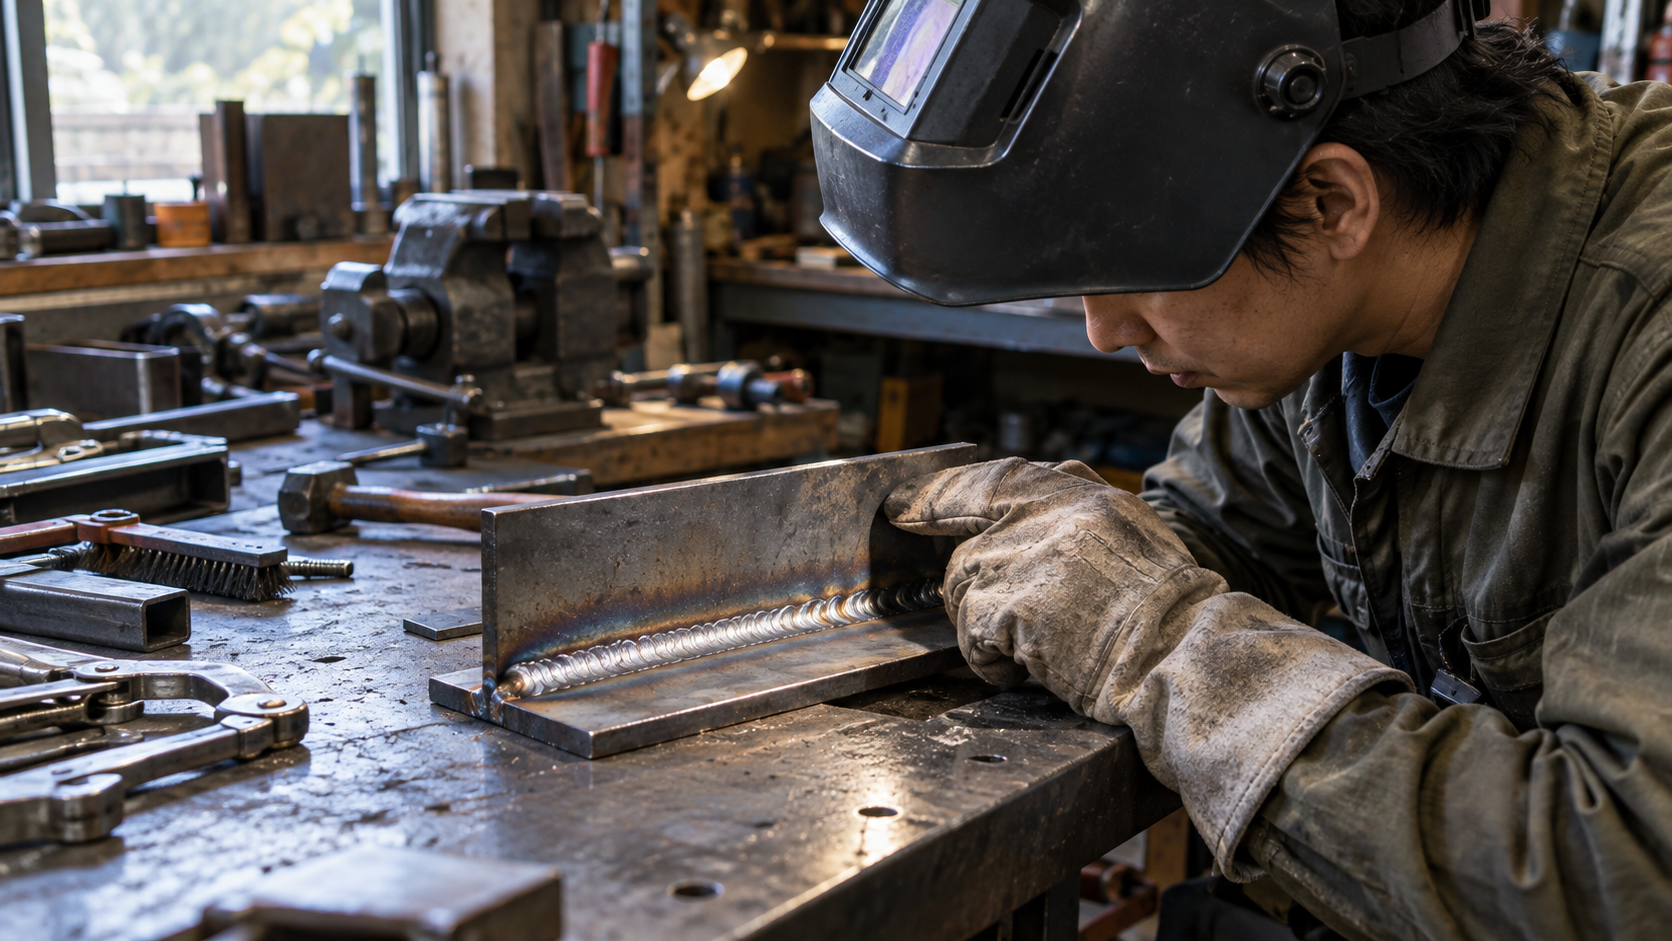
アンダーカットは、一般にビードと母材の境目付近に溝が残る状態として説明されます。一方、オーバーラップは、溶接金属が母材へ十分に融合しないまま端へかぶさる状態です。「へこんだ母材」と「かぶさった溶接金属」を分けて見ると、最初の観察を整理しやすくなります。
見る場所は、ビードが母材へ移り変わる部分です。この境界は止端と呼ばれます。ビードの高さや波模様に目が向きがちですが、中央が滑らかに見えても、両端の状態は別に確認する必要があります。表と裏、始まりと終わりで見え方が違う場合もあるため、一枚の写真だけで全体を決めないようにします。
観察するときは溶接を止め、母材が安全に扱える状態になるのを待ちます。作業方法に合う清掃をしてから、斜めの光で境界を見ます。熱い母材を素手で持ち替える、顔を近づける、通電したまま工具を当てるといった方法は使いません。確認のための作業にも適切な保護具が必要です。
スラグやスパッタが残っていると、金属の形と付着物を見間違えることがあります。被覆アークやフラックスを使う方式では、説明書に従って付着物を除去して外観を確かめます。取りにくいものを無理にたたき続けるのではなく、材質や状態に合う扱いを確認してください。
写真や生成イメージは、観察する位置を理解するための補助です。自分の溶接部と同じ外観に見えても、欠陥の深さや内部の状態が同じとは言えません。呼び名に自信がない場合は、「母材側に溝」「端にかぶさりが見える」と観察内容をそのまま記録するだけでも、相談に役立ちます。
また、溶け落ちや気孔、割れなど、別の症状が同時に見つかる場合もあります。一つの名前にまとめて調整を始めるのではなく、どの場所に何が見えるかを分けて残しましょう。欠陥名が決まらないことを、作業を続ける理由にする必要はありません。
外観と原因候補を対応させて考えよう
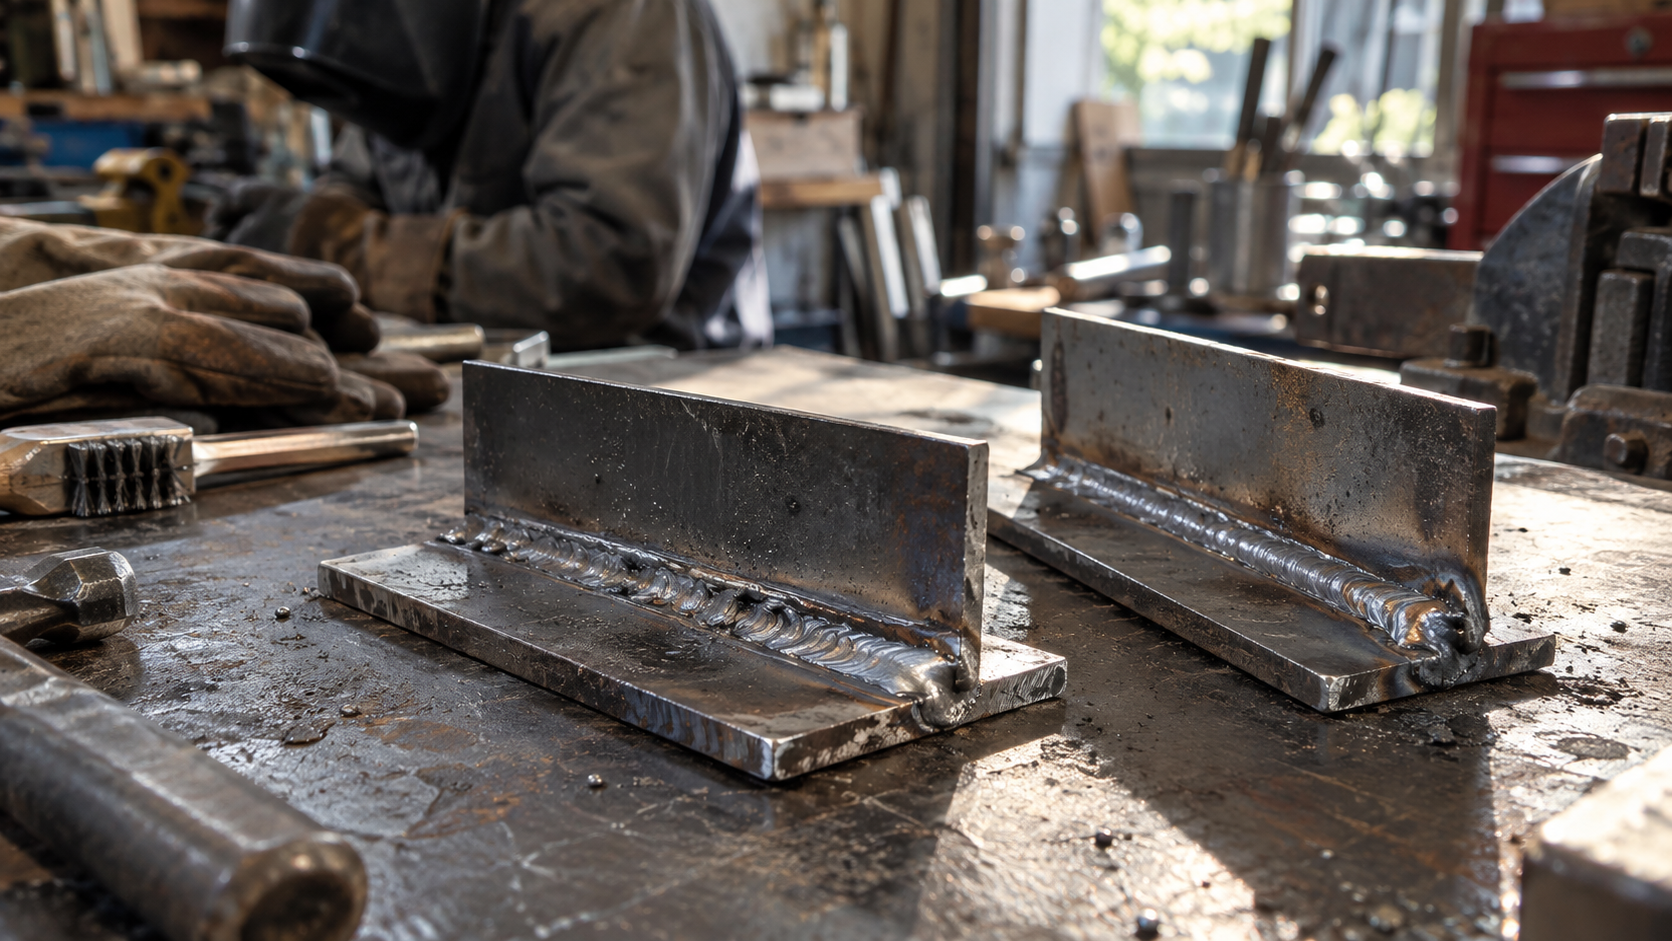
一般的に、過大な電流や速すぎる移動などはアンダーカットの原因候補として説明され、溶接金属がたまりすぎる条件などはオーバーラップと関係します。ただし、外観から調整方向を一つに決めず、使用条件との組み合わせで確認することが大切です。
| 観察する状態 | 確認する条件の例 | すぐに決めないこと |
|---|---|---|
| 母材の境目に溝 | 電流、移動、狙い位置、アークやトーチの扱い | 電流だけが原因と決める |
| 金属が端へかぶさる | 溶接金属のたまり方、移動、母材への狙い | 盛り足せば融合すると考える |
| 片側だけ形が違う | 継手、姿勢、部材の向き、トーチの位置 | 左右で同じ調整をすればよいと考える |
| 途中から形が変わる | 母材の隙間、操作、ケーブルの引かれ方 | 開始時と条件が同じだと決める |
| スラグで境目が不明 | 清掃と観察の方法 | 付着物の形を金属の形と見なす |
日本溶接協会の資料では、水平すみ肉溶接では重力の影響によって垂直板側にアンダーカットが生じやすいことが説明されています。ここからも、平らな板に置いた練習ビードと、立った板を組み合わせた継手は同じ条件ではないと分かります。姿勢が変わったら、前の設定だけで結果を予測しないようにしましょう。
移動速度の調整も単独では考えません。一定の速さを保とうとしていても、手の動きが詰まる、トーチが材料へ近づく、狙いが片側へ寄るなど、別の条件が変わる場合があります。通電しない状態で動線を確かめ、無理なく動かせる位置に母材と体を整えてから練習します。
「へこみ」の場所を具体的にする
ビード中央が低く見えることと、端の母材に溝があることは分けて記録します。「へこんだ」という言葉だけでは、観察している場所が相手に伝わりません。中央、両端、片側、始まり、終わりという位置を添えると、違う現象の対策を取り違えにくくなります。清掃後も境目が判別できない場合は、無理に名前を付けず写真と一緒に相談してください。
材料の表面にもともと傷や凹凸がある場合は、溶接によって生じたものかを見分ける必要があります。練習前の端材の状態を記録しておくと、元の傷と新しい変化を混同しにくくなります。比較用に新しい端材へ替えるときも、材質と厚さ、表面状態を確認して、違う条件のものを同じ試料として扱わないようにしましょう。
手の動きを妨げるものを先に減らす
作業の終わりに手首を曲げなければ届かない配置や、トーチコードを強く引っ張る配置では、狙いと速度を同時に一定に保ちにくくなります。通電しない状態で最初から最後まで動かしてみて、母材を動かすのか、立つ位置を変えるのかを考えます。熱い母材を途中で持ち替えて対応する方法ではなく、開始前の配置で動線を整えてください。
視界を確保するために溶接面を外すことはできません。見えにくいと感じる場合は、面の適合、保護プレートの状態、照明、体と母材の位置を確認します。遮光の設定は使用機種と作業条件に合わせる必要があり、明るく見せたいという理由だけで保護を弱めないようにしましょう。
ビードが大きいことと、十分に接合していることは別です。見た目を大きくしようとして溶接金属を増やしても、母材への融合を確かめたことにはなりません。とくに端のかぶさりが気になるときは、「盛れているから丈夫」という印象で評価しないことが大切です。
清掃用の道具にも、作業に合うものを使います。以下は溶接用のカストリハンマーを確認するためのカードです。付着物を除去して観察しやすくするための道具であり、欠陥をたたけば直せるという紹介ではありません。使用時は飛散への保護を整えてください。


 ポチップ
設定と動作を見直すための確認手順
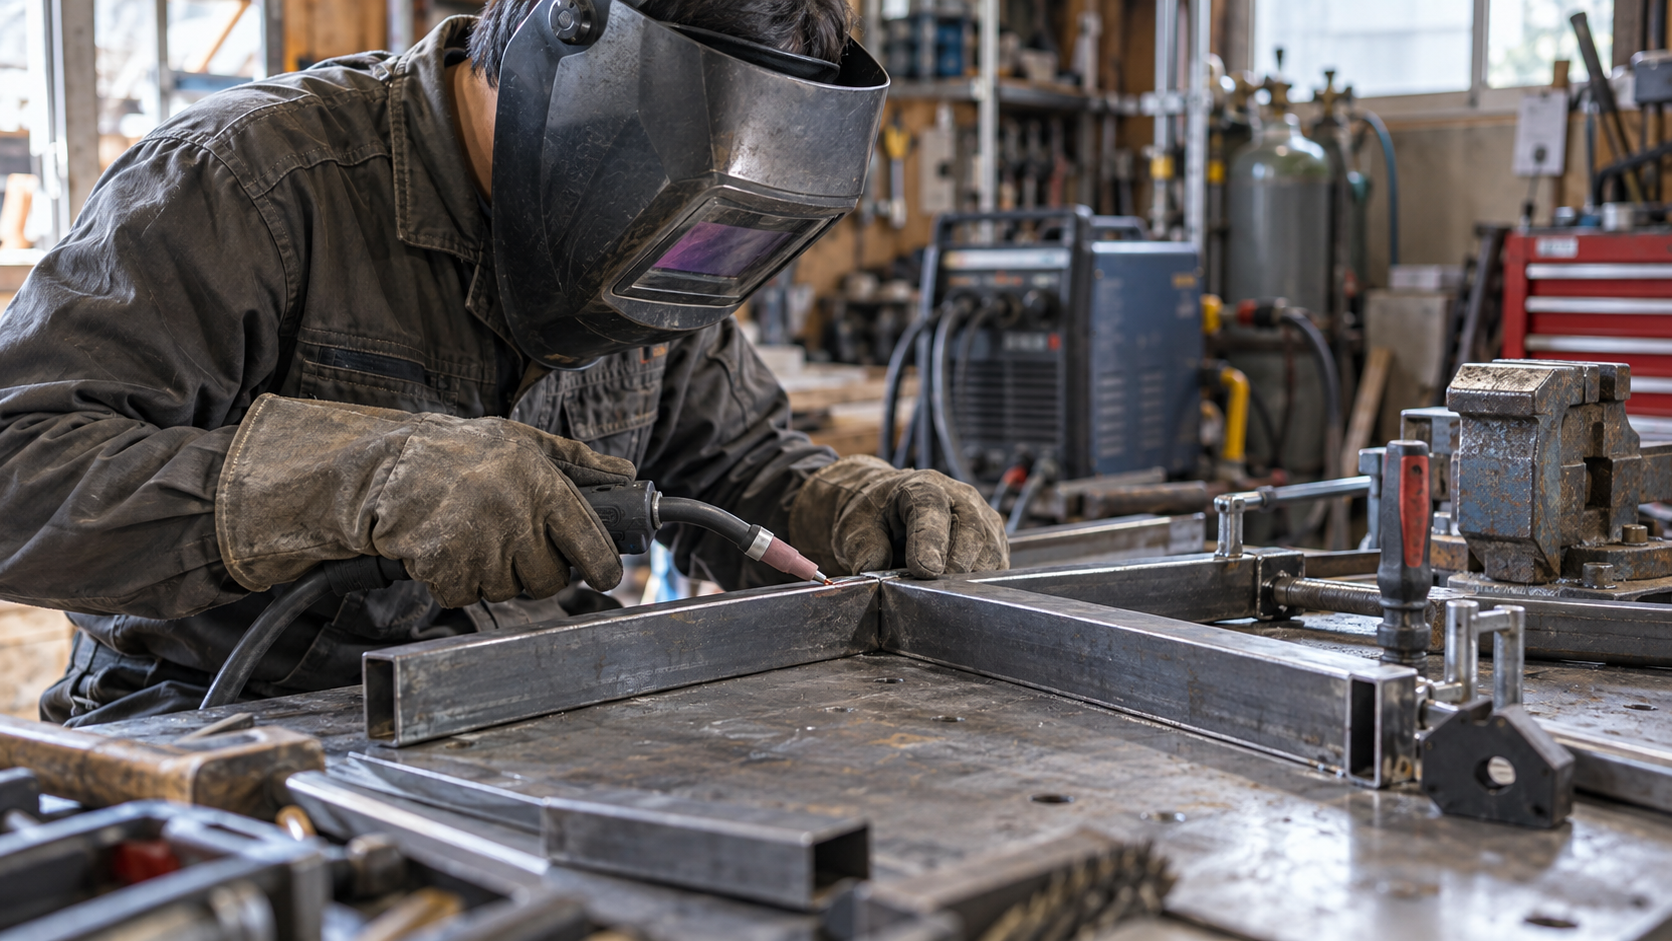
まず、機種、材料、溶接棒やワイヤ、継手、設定を記録し、説明書が示す基準条件と照合します。通電せず動線を確かめ、端材で条件を一つずつ比較する順番なら、複数の変更が混ざりにくくなります。製作中の重要な継手を、設定探しの練習へ使わないでください。
溶接を止め、必要な清掃をした後に止端と全体を観察します。母材側の溝、かぶさり、片側だけの変化など、分かる範囲を場所と一緒に記録します。
母材、溶接材料、機種の組み合わせと、説明書の基準を確認します。適合しない消耗品や不明な材料を、ダイヤル調整で使えるようにしようとしないでください。
電源を切った状態で、始点から終点まで無理なく手を動かせるか確かめます。ケーブルが引っ掛かる、体を大きくひねる、終点で見えなくなる場合は配置を直します。
同種の端材と継手で、説明書の範囲内の条件を比較します。設定と動かし方を一緒に変えず、何を変えた結果なのか記録できる練習にします。
中央だけでなく両方の止端、始端、終端の外観を比べます。形が整わない、判断できない、異常がある場合は繰り返さず、記録を用意して相談へ切り替えます。
調整の記録には、「速くした」「弱くした」だけでなく、どの操作を変えたかを書きます。電流の設定を変えたのか、トーチの移動を変えたのか、材料の位置を変えたのかを分けます。設定名が分からないまま操作せず、表示と説明書の名称を一致させることが先です。
電流、電圧、ワイヤ送りなどの関係は機種と制御方法で異なります。他機種の動画と同じダイヤル位置にすれば同じ結果になるとは考えないようにしましょう。数値を使う場合は対象機種の公式資料を見て、機械の入力条件と溶接の出力設定を取り違えないようにします。
清掃や確認で使う革手袋も、通電中の調整を許可するものではありません。以下は保護具を確認するためのカードです。熱い部分を触る前に安全な状態を確かめ、飛散物への対策も合わせて行ってください。
 ポチップ
記録の例と、削って隠さないための考え方
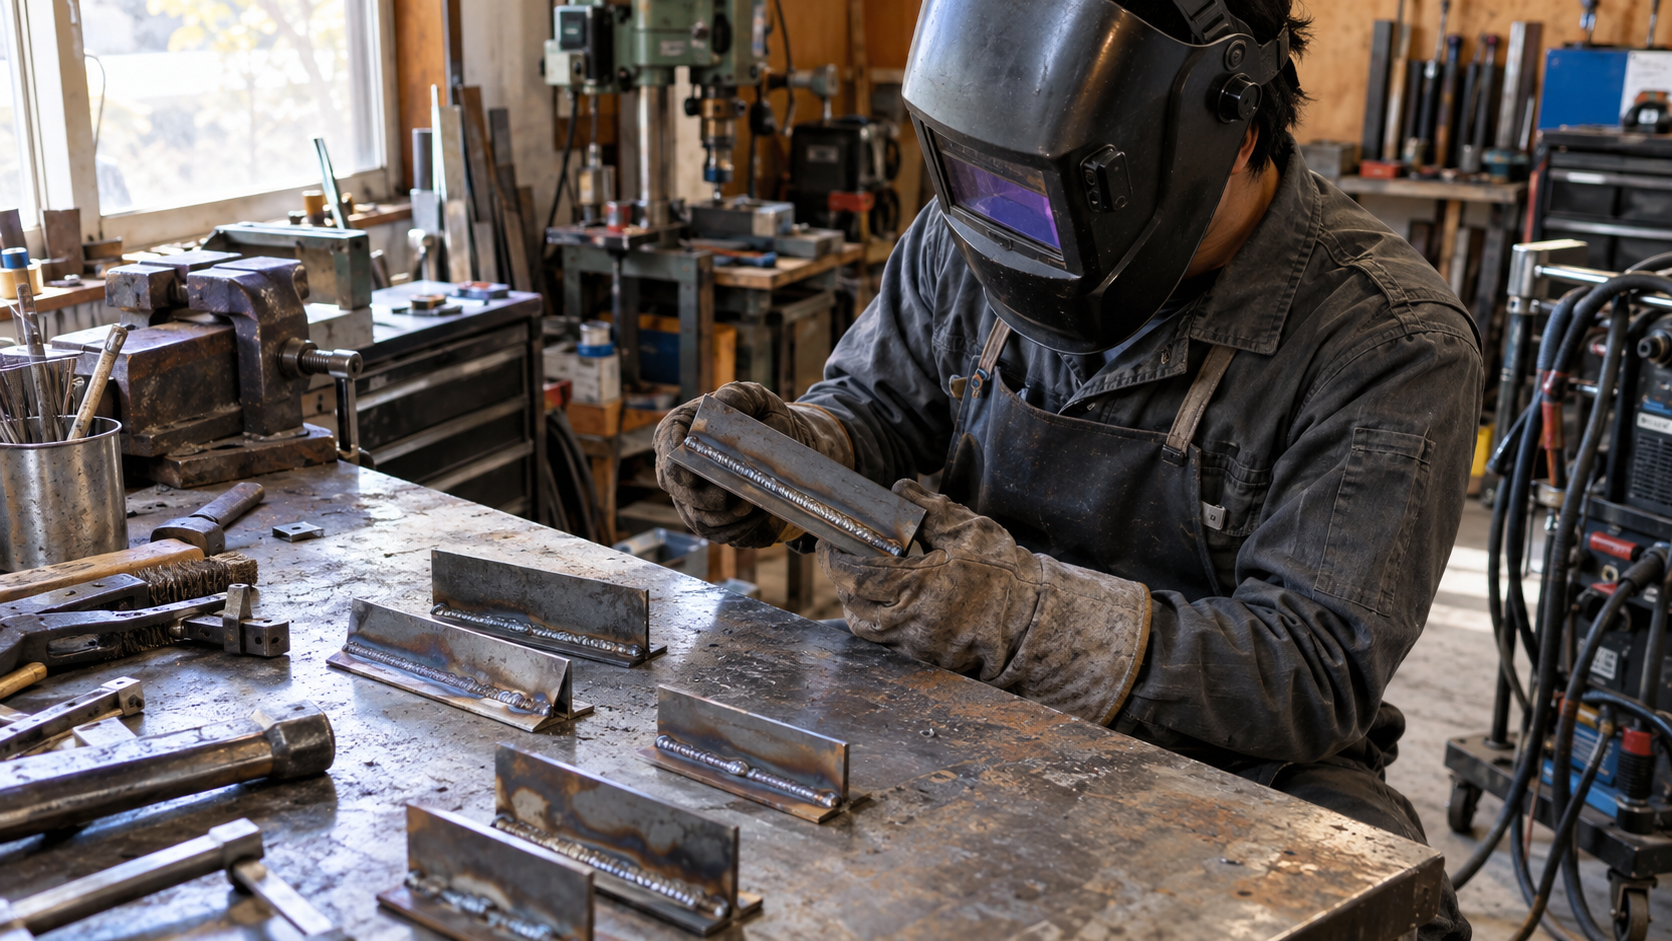
観察した事実と、原因についての推測を別欄に残すと、記録の使い道がはっきりします。「端がかぶさった」という観察と、「移動が遅かったかもしれない」という推測は同じ情報ではありません。どちらも書いてよいですが、推測を確定した原因として扱わないようにしましょう。
片側だけ溝が見える場合
たとえば、同じビードの一方の端だけに溝が見えるなら、片側という位置を残します。部材の向き、トーチの狙い、作業姿勢も合わせて記録します。両側に同じ調整を当てはめる前に、左右で何が違ったかを整理するためです。写真だけで原因を特定するための例ではありません。
次の練習では、同種の端材で同じ継手を用意し、配置や操作を確認できる状態にします。条件を見直すときは、材料の違いまで一緒に変えないようにします。「片側の溝が減った」という観察ができても、その継手が用途に必要な強度を満たしたという評価とは分けてください。
途中からかぶさりが見える場合
途中で変化した場合は、手を止めた場所、体勢を変えた場所、隙間の変化などを思い出して残します。ビード全体を「失敗」とだけ書くより、変化の前後を分けた方が比較の材料になります。ケーブルの引かれ方や見え方に問題があれば、通電しない状態で確認しましょう。
外観を削ってそろえた結果と、溶接条件が改善した結果は区別します。表面を整えたことで溝やかぶさりが見えなくなっても、内部の融合や必要な断面を確認できたわけではありません。研削前の状態を記録せずに形だけ消してしまうと、後の相談にも使いにくくなります。
欠陥を見えなくするために削る、または上から盛ることを、補修の代わりにしないでください。欠陥の除去、再施工、評価の方法は用途や材料で変わります。必要な断面が残るか、内部に問題がないかも含め、重要な箇所は専門の判断につなぎます。
基準値を検索して見つけても、別の構造物や規格の数値を家庭の製作物へそのまま当てはめないようにします。合否基準は、適用する規格や用途と一緒に決まるものです。この記事に数値の許容値を置いていないのは、どの継手にも使える共通の判断として扱えないためです。
ビードの形についてよくある疑問
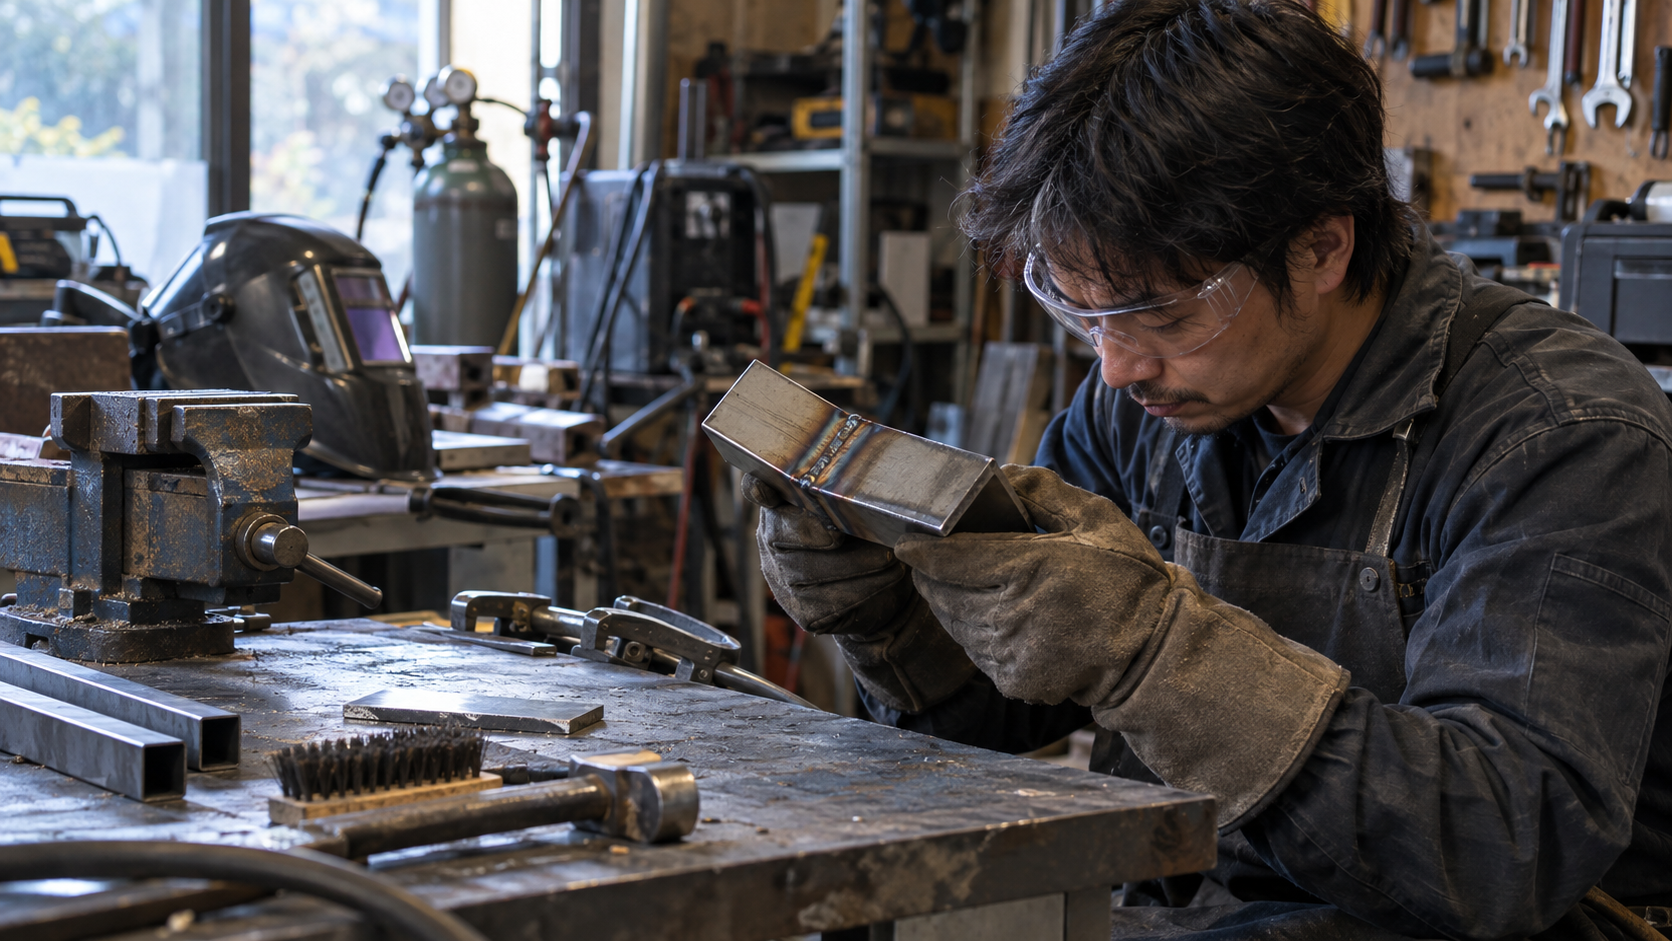
外観の用語は、欠陥を見つけて相談するための言葉として役立ちます。名前を付けられたことと、自分で補修方法を決められることは別だと考えてください。練習では条件と結果の関係を学び、実際の使用判断は用途に合わせて行います。
アンダーカットは必ず電流が高いから?
電流は原因候補の一つですが、移動速度、狙い、アークやトーチの扱い、継手と姿勢なども確認します。溝だけを見て調整方向を決めず、使用材料と機種の基準条件へ照合した上で、端材で比較しましょう。
オーバーラップは表面を磨けば直る?
表面のかぶさりを削って見えなくしても、融合の状態や必要な断面を確認したことにはなりません。形を整える作業と欠陥の補修を混同せず、実際の製作物では材質や用途、欠陥の範囲に応じた方法を専門家へ相談してください。
平らな練習材ではきれいなのに継手で崩れるのはなぜ?
継手や姿勢が変われば、母材への狙い、熱の入り方、溶接金属の流れ方など、確認する条件も変わります。平らな板で成功した設定を固定せず、実際に練習する継手と同じ状態の端材で、動線も含めて確認しましょう。
見た目が滑らかなら強度は十分?
外観だけで内部の融合や必要な強度をすべて確かめることはできません。人が乗るものや落下が危険なもの、車両や重要な構造部材などは、見た目の練習結果を使用可否の根拠にしないでください。必要な評価の方法を専門家に確認することが大切です。
まとめ|中央だけでなく止端を観察しよう
アンダーカットとオーバーラップは、母材に残る溝と、母材へかぶさる溶接金属を分けて観察します。電流だけに原因を絞らず、移動、狙い、継手、姿勢を含めて使用条件を確認してください。削ったり盛ったりして外観を隠すことは、欠陥の解決とは別です。
まずは冷えた練習材の両端を観察し、条件と発生位置をメモしましょう。設定の読み方に迷う場合は、次の記事も確認できます。使用機種の説明書を基準に、端材で一つずつ条件を比較してください。
参考:キーエンス 溶接品質を損なう表面欠陥(確認日:2026年10月15日)
参考:日本溶接協会 アンダカット(水平すみ肉溶接)(確認日:2026年10月15日)
参考:キーエンス 溶接検査の種類と方法(確認日:2026年10月15日)