「溶接できたけれど、盛り上がったビードが気になる」「グラインダーで平らにすれば完成?」。作品をきれいに見せたいときほど、手元の砥石ですぐ削り始めたくなりますよね。ところが、付着物の清掃と、接合している金属を削ることは別の作業です。
先に分けたいのは、付着物の除去・溶接部の形を整える加工・研磨傷の仕上げという3つの目的です。何を残すべきか分からないビードは、見た目だけで削りません。砥石は「丸くて取り付けられる」ではなく、用途、使用面、工具との適合から選びます。
この記事では、家庭DIYの溶接後に研削を検討するための準備、砥石の見分け方、作業を止める判断を整理します。削ってよい量や、全製品に共通する回転数・角度は示しません。車両、構造物、人を支える物などの施工や強度判定は対象外とし、使用機器・研磨材の説明書を優先します。本文挿絵はAI生成の説明用イメージで、実機検証や製品の適合、溶接強度を示すものではありません。
ビードを削る前に、仕上げの目的を分けよう
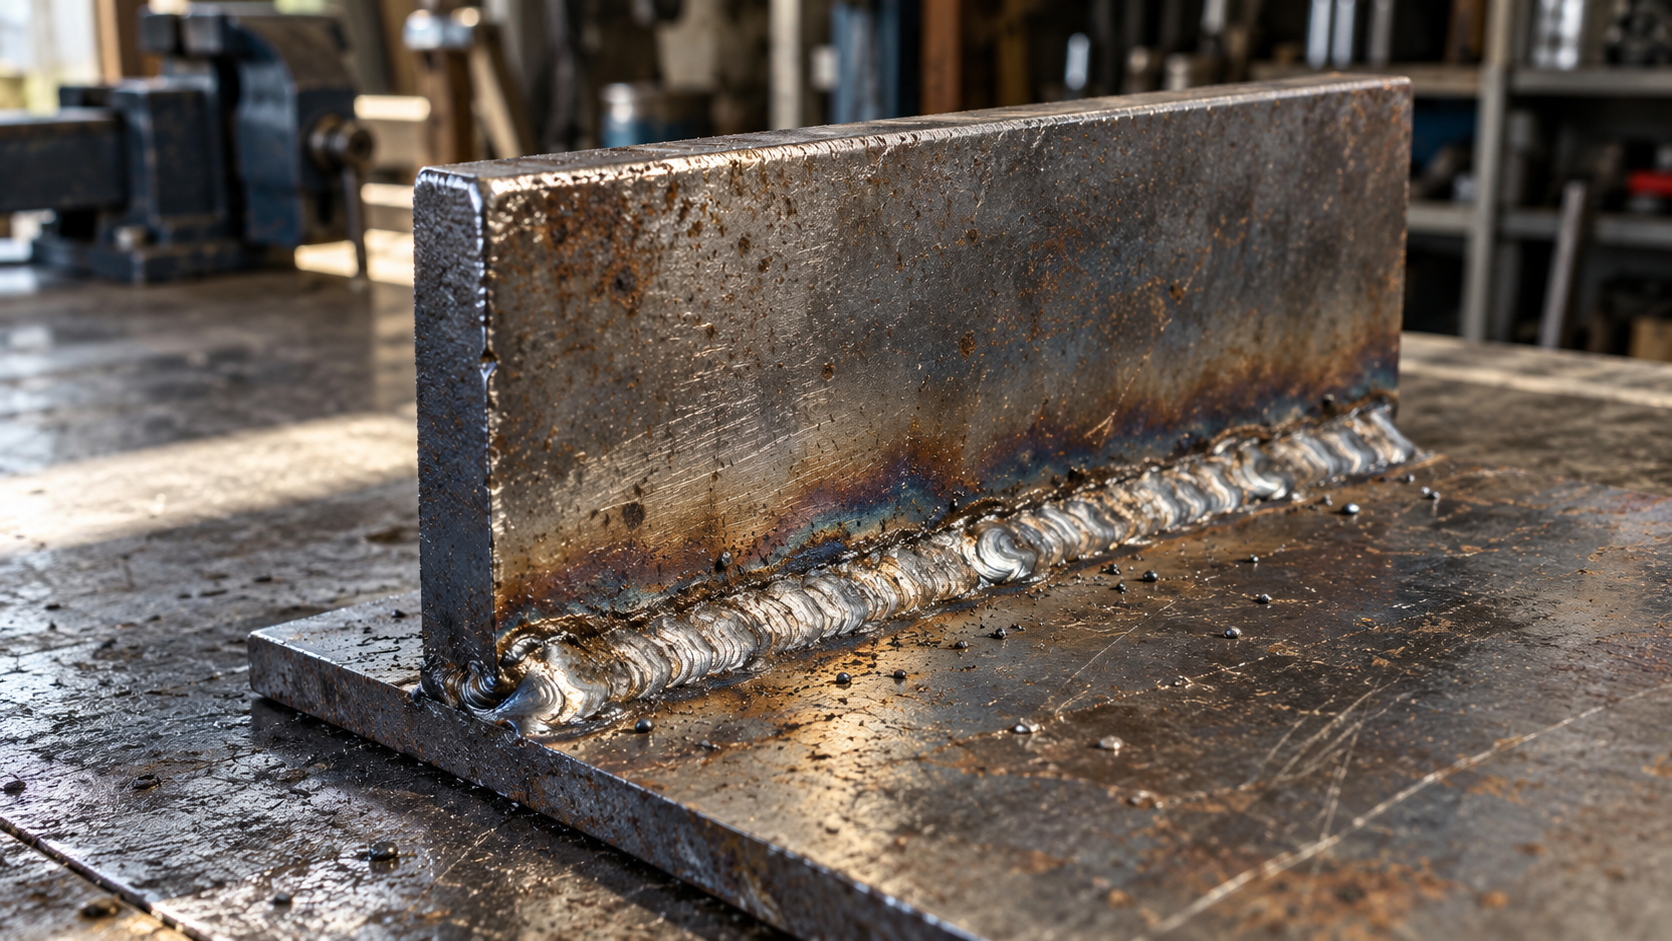
表面が平らになることと、必要な接合ができていることは同じではありません。研削は金属を取り除く加工です。溶接部のどこを残す必要があるか決まっていない状態では、盛り上がりを消すことを完成の基準にしないでください。
たとえば、板の表面に付いた粒を取りたい場合と、溶接した継ぎ目を周囲の面になじませたい場合では、対象が違います。前者は付着物の清掃、後者は溶接金属や母材へ加工が及ぶ可能性のある仕上げです。「出っ張っているもの」という一括りでは、残すべき部分まで削るおそれがあります。
| 整えたいもの | 先に確認すること | 混同しない作業 |
|---|---|---|
| スラグやスパッタなどの付着物 | 何が付着し、どこまでが母材・ビードか | 内部の欠陥を取り除く補修 |
| ビードの盛り上がりや端部 | 仕上げの必要性と、残すべき形状が分かるか | 全てを周囲の面と同じ高さにすること |
| 研削後の傷や表面の粗さ | 次の工程が求める表面、使用する研磨材 | 深い傷を消すために際限なく削ること |
溶接のすみ肉部分のように、そもそも平面ではない場所もあります。板と板の角にある金属を、角の線が見えるまで削るといった目標は立てません。作品の用途と接合の設計に必要な形を確認してから、外観の希望を考える順番です。設計や評価ができない場合は、仕上げ前の状態を保って相談します。
スラグの出る方式では、研削の前に表面の付着物を区別する工程があります。SUZUKIDのウェルドペッカーP-820は、公式にスラグの剥離やスパッタ・ノロの除去を用途とするカストリ工具です。溶接金属を削る工具や、内部欠陥を補修する道具としての紹介ではありません。固定と飛散への眼・顔の保護を整え、対象作業の案内に従って使います。


 ポチップ
この清掃工具は、全ての溶接方式や仕上げに必須という意味ではありません。落とす対象がスラグなのか、母材や溶接金属なのかを確認してから選びます。たたいても取れないから強く打ち続けるのではなく、何が残っているか分からない場合は工程を止めます。
表面に孔や線が見える場合も、「研磨で消せるか」を先に考えないようにしましょう。何が見えているか分からないまま削ると、元の状態や位置が分かりにくくなります。相談するなら、加工前の全体写真と対象箇所、材質、溶接方法、使う予定をそろえる方が説明しやすくなります。
スラグが残る方式では、まず表面の清掃と内部の品質確認を区別します。黒い付着物が落ちたことを、内部が健全である証明にしない考え方は、スラグ巻込みと表面のスラグの違いで確認できます。
研削砥石・切断砥石・フラップは何が違う?
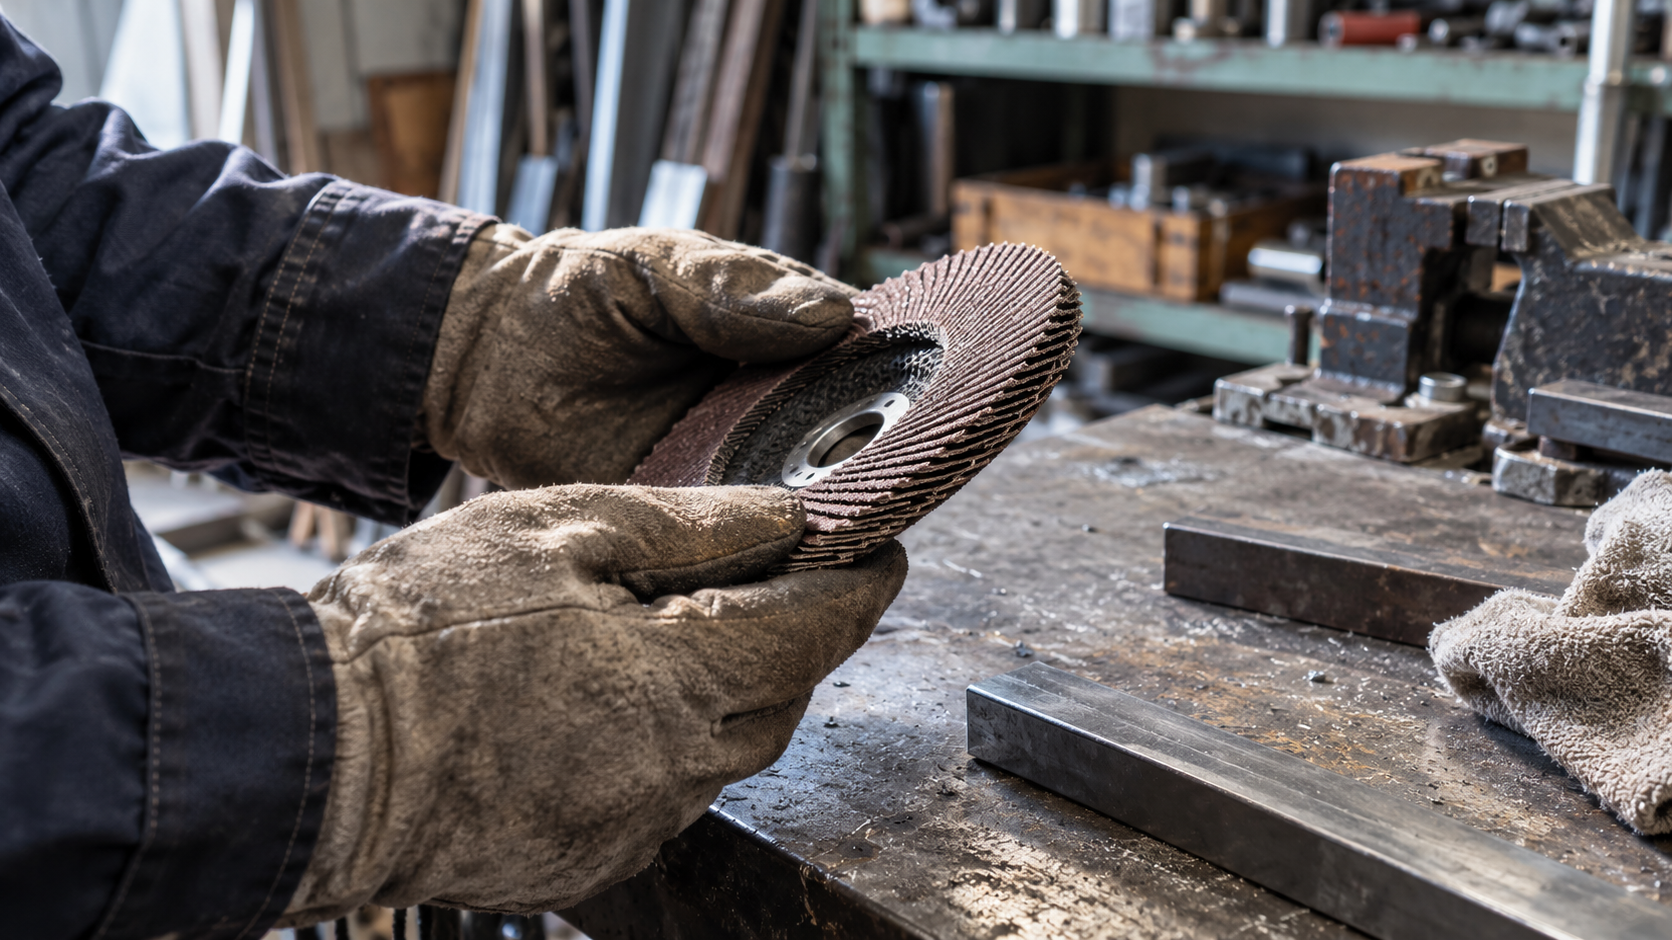
売り場では似た円盤が並んでいても、使う面と目的は同じではありません。日本レヂボンの技術資料では、研削用の砥石、研磨布を重ねたフラップディスク、切断用の砥石などを区別しています。まず商品表示の用途を読み、その後で手元の工具に合うかを照合しましょう。
| 種類 | 選ぶときの見方 | 避ける思い込み |
|---|---|---|
| 研削用砥石 | 対象材質、用途、指定の使用面を確認 | 削る力が強ければどんな仕上げにも向く |
| フラップディスク | 研磨布による研削・研磨の用途と適合を確認 | 柔らかそうなので母材を削りすぎない |
| 切断用砥石 | 切断用途と指定された周面での使用を確認 | 薄いので寝かせれば細かい仕上げもできる |
切断用砥石の側面を当てて、ビードを研削してはいけません。日本レヂボンのQ&Aは、側面使用や横方向の力などを破損の原因として挙げています。切断に使った砥石が装着されているからといって、そのまま工具を寝かせて仕上げへ移らないでください。
「研削」「研磨」「切断」という言葉は、商品名の一部だけでなく、用途欄と注意事項で確かめます。同じ形に見えても使える材料や工具が違う場合があります。パッケージを捨てて種類が分からなくなったものは、色や厚さの印象で用途を当てず、識別できる製品へ戻って確認します。
外径だけが一致しても適合確認は終わりません。外径・厚さ・孔径に加え、取り付け方式、指定のフランジ、工具側の対応、回転速度の条件を照合します。さらに研削用と切断用では必要なカバーが異なることがあるため、先端だけを交換すればよいとは限りません。
| 照合するもの | 確認先 | 分からない場合に伝える情報 |
|---|---|---|
| 寸法と取り付け | 工具と研磨材、両方の説明書 | 工具の型式と研磨材の製品名・寸法表示 |
| 速度の条件 | 工具の定格表示と研磨材の最高使用条件 | 表示された数値と単位をそのまま |
| カバーと取付具 | 工具メーカーの指定部品・用途 | 現在のカバー、フランジの品番や写真 |
| 対象材質と仕上げ | 研磨材の用途説明 | 材料の種類、表面処理、削りたい場所 |
表示を見る際は、回転数の「min⁻¹・rpm」と周速度の「m/s」を混ぜないことも大切です。単位の違う数字を、そのまま大小比較してはいけません。自分で都合よく読み替えず、説明書の対応条件を確認します。読めない表示や不明な組み合わせは、工具と研磨材の情報をそろえてメーカーへ問い合わせます。
粒度や製品選びも、粗い方が早いという理由だけでは決めません。Nortonは、小さなMIG・TIGの溶接部では、強い研削力が過剰な除去や傷、母材の損傷につながる場合を説明しています。薄い材料や狭い場所ほど、除去量を制御できる方法かを重視し、用途に合う製品の案内から選びます。
固定・保護具・火花の行き先を先に整える
研削の準備は、グラインダーと砥石をそろえるだけでは足りません。部材が動かないこと、両手で工具を扱えること、火花や粉じんが向かう先を管理できることを一組で確認します。狭い作業台で身をよじったり、部材を片手で押さえたりする計画なら、通電する前に配置を見直します。
部材は作業に適した万力やクランプで固定し、工具を動かす範囲との干渉も確認します。端材が小さいから手で持ってよい、とは考えません。固定を外さないと工具が届かない場合は、その姿勢のまま続けるのではなく、停止して固定方法や使用工具を再検討する区切りです。
火花の先には、紙、木くず、布、段ボール、塗料、溶剤などを残しません。床だけでなく、台の下や棚、隙間の先も見ます。近くで別の人が塗装をしているような環境では、工程を分ける必要があります。人の通路や窓の外に火花が向く配置も避け、周囲への飛散対策を整えてください。
眼と顔、呼吸、耳、手、身体は、それぞれ必要な保護が異なります。保護めがねと作業に適したフェイスシールドを含め、飛散への防護を確認します。日本レヂボンの使用前案内は防塵メガネ、防塵マスク、耳栓、手袋などを挙げ、軍手を避けるよう説明しています。溶接面が手元にあることだけで、研削時の保護が全てそろったとは判断しません。工具と保護具の説明書で対象作業と組み合わせを確かめましょう。
粉じん対策も、マスクを一つ付ければ十分という考え方にはしません。母材や塗膜の内容、発生するもの、作業場所に応じて、発生源への対策、適切な換気、呼吸用保護具の選定を組み合わせます。粒子用の防じんマスクを、ガスや蒸気にも使えるものとして扱わないでください。
3Mの公式カタログでは、使い捨て式防じんマスク9105J-DS2の用途に研磨が含まれています。下のカードは、呼吸用保護具の候補を調べる入口です。全ての材質・粉じん濃度・作業環境に適合するという意味ではありません。対象物と環境に合う選定に加え、顔に合うこと、毎回の装着で密着を確認できることが必要です。
 ポチップ
呼吸用保護具の取扱説明では、装着の方法と密着の確認を一緒に読みます。品名や国家検定の区分を確認しただけで、着け方まで適切になったとは判断しないでください。顔との隙間や保護具どうしの干渉が残る場合は、その状態で作業を始めず、メーカーの案内に沿って選定と装着を見直します。
母材の材質や表面処理が分からないと、粉じんの内容も判断しにくくなります。古い塗膜や不明な付着物を、確認のためにとりあえず削る方法は取りません。材料の購入情報や製品の安全情報を調べ、適切な作業方法が決められない場合は中止して相談します。
電源も工具の説明書へ合わせます。延長コードの条件やブレーカー容量を、溶接機で使えた経験だけで判断しないでください。コードの損傷、足元への引っ掛かり、火花や砥石に触れる経路を確認し、不明な設備は電気の専門家へ相談します。
準備から停止確認までを区切る手順
以下は、特定機種の操作や砥石交換の代わりになる施工手順ではありません。選定・準備・加工・確認を分け、分からない条件を残したまま通電しないための順序です。工具の取り扱いに不慣れな場合は、説明書だけで判断せず、適切な指導を受けてください。
清掃、形の加工、表面仕上げのどれが目的かを整理します。残すべき溶接部の形が不明なら、研削へ進まず相談します。
工具、研磨材、カバー、取付具の適合を確認します。砥石のひび・割れ・欠けや工具の損傷を点検し、異常があるものは使いません。点検や交換は説明書に従って電源を切り、プラグを抜くなど、誤始動を防ぐ状態で行います。
部材を安定して固定し、保護具、換気、火花の行き先を確認します。人や可燃物が入る場所なら、作業を始められる環境へ変更します。
電源へ接続する前に、スイッチがOFFであることを確認します。万一の破損・飛散から身を守る位置と方法を説明書で確認し、対象製品が指定する試運転を行います。異常な音や振動があれば加工へ移らず停止し、原因を確認します。
対象製品の指定する使い方で作業し、確認するときは工具を材料から離して停止します。回転中の砥石や加工直後の部材へ指を近づけず、安全に観察できる状態へ切り替えます。
回転が完全に止まってから工具を置き、熱い部分の扱いに注意します。作品の状態と周囲を確認し、次の工程へ進める条件がそろったかを判断します。
試運転の時間は、別の工具の説明や海外の解説を混ぜないようにします。日本レヂボンの「ご使用時の注意」では、新品の砥石を使用する前は3分以上、作業再開時は1分以上と示しています。これは同社の案内として確認し、使用する製品の条件と安全な試運転方法を省略しないでください。また同社は、研削砥石の取替え・試運転の業務は、特別教育を修了した人が行うよう案内しています。この記事の手順やDIY経験だけで、職場でその業務を担当できるという意味ではありません。
「少し削って見る」は、回転したまま顔を寄せて観察することではありません。確認のために作業を中断するときも、完全停止と熱への配慮が必要です。手袋をしているから熱い金属に触れてよい、とは判断しません。観察用の明かりや置き場所を先に用意しておくと、工具を持ったまま確認先を探さずに済みます。
押し付ける力や当てる角度は、研磨材の種類と機種により指定が異なります。動画で見た角度を別の砥石へ当てはめたり、削れにくいから強く押したりしないでください。指定の使い方で目的を達成できない場合は、力で補うより、用途、材質、状態、工具の組み合わせへ戻って点検します。
途中で向きを変える必要がある場合も、工具を停止し、安全に扱える状態にしてから固定をやり直します。動かないように置いただけの状態と、研削に耐えられる固定を同じにしないことが大切です。持ち替えるたびに、ガードや身体の位置、コード、火花の向きが変わる点を確認しましょう。
削りすぎや異常に気付いたら、どこで止める?
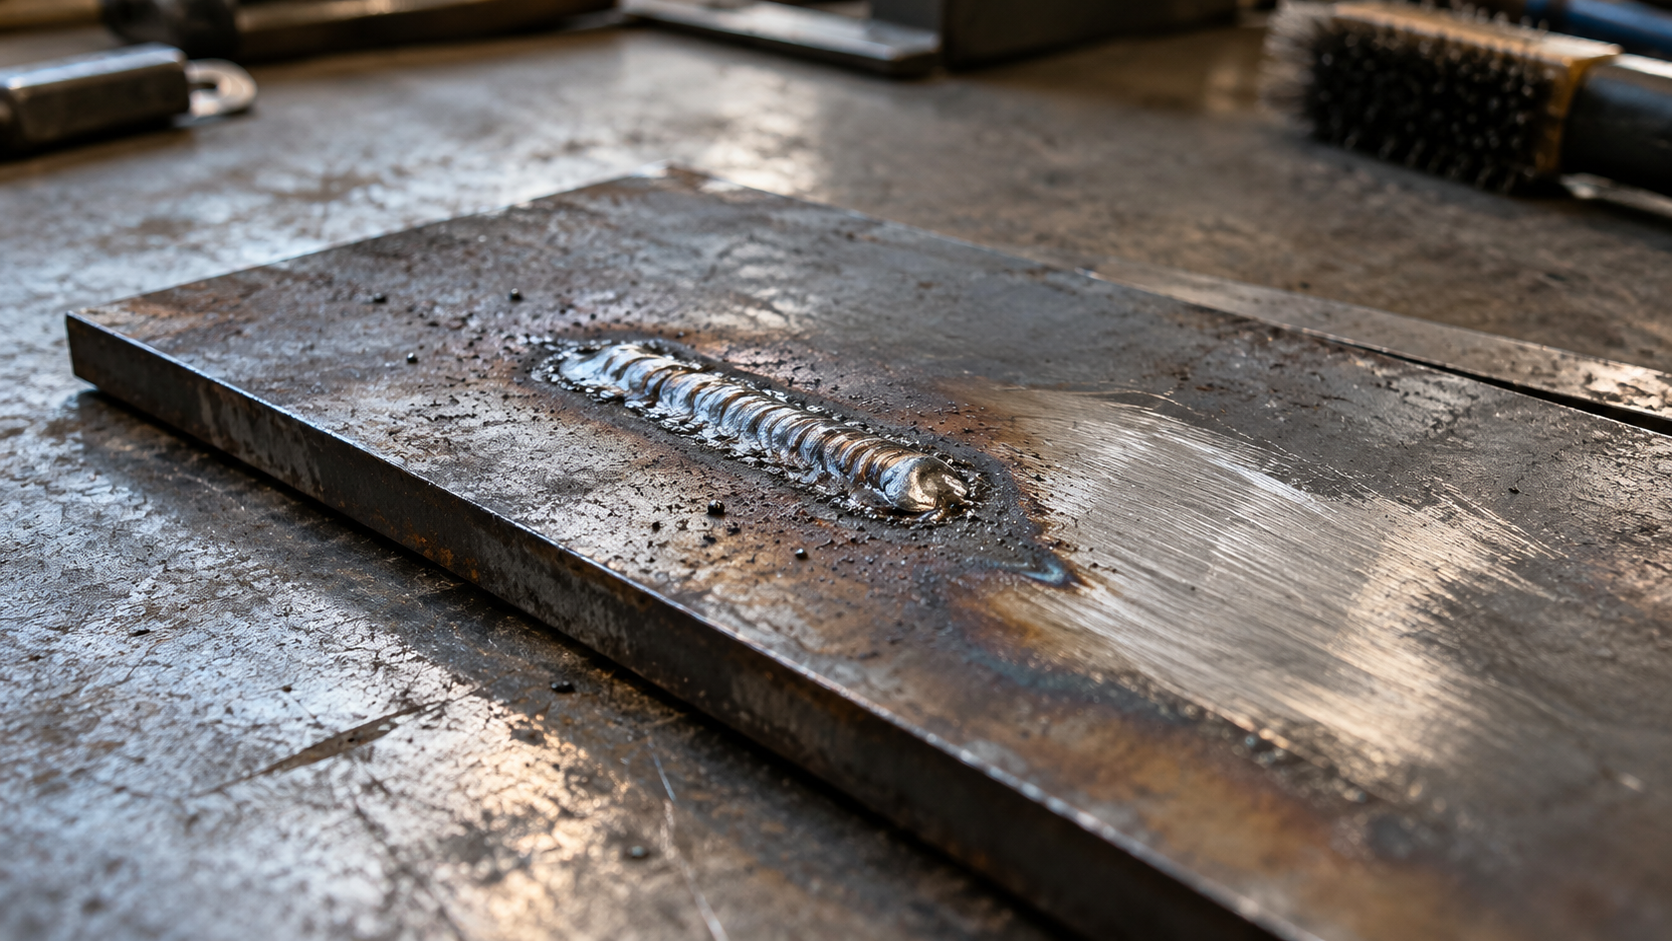
仕上げ中は、音や振動だけでなく、どの部分を削っているかも見失わないようにします。Nortonが説明するように、強い除去力は小さな溶接部には過剰になる場合があります。作業時間や火花の量を、適切に削れている証拠にしないことが重要です。
| 気付いた変化 | その場の判断 | 再開前に確認すること |
|---|---|---|
| 異常な音・振動がする | 加工をやめて安全に停止 | 研磨材の損傷、取り付け、適合などを説明書に沿って確認 |
| 部材が動く・工具が届かない | その姿勢で押し続けない | 固定と作業姿勢、使用工具を見直す |
| 母材側がくぼむ・境界が分からない | 外観をそろえるための研削を止める | 残すべき形と現状を、用途に詳しい相談先へ確認 |
| 孔や割れのような跡が現れる | 消えるまで削ったり塗装したりしない | 加工前後の情報を残し、状態の評価と必要な対応を相談 |
| 焦げや熱の影響が気になる | 連続作業を続けず停止 | 工具・材料の指定と、冷却や取り扱いの条件を確認 |
削りすぎに気付いたら、周りも同じ深さまで削って見た目をそろえる方法は取りません。くぼみを目立たなくするための追加研削で、加工範囲をさらに広げることになります。どこから状態が変わったかを残し、実用品として使えるかは外観とは別に判断してもらいます。
また、傷を消すための研磨も材料を取り除きます。深い傷を浅い傷へ置き換えて仕上げる考え方と、必要な形状を失ってよいかは別問題です。「光っている」「触ると滑らか」という結果だけで、削り量が適切だったとは決められません。最初に決めた目的と残す範囲へ戻って確認します。
フラップディスクなら削りすぎない?
研磨布を使う製品でも、金属を削る用途であれば母材を減らします。種類の名前だけを安全の保証にせず、対象材質、求める仕上げ、工具との適合を確認してください。削る力が穏やかそうという印象で、同じ場所に当て続けないようにします。
研削モード付きの溶接面だけでよい?
それだけでは判断できません。研削用設定の有無と、飛散物に対する保護性能、保護めがねの併用条件、呼吸や聴覚の保護は別々に確認します。溶接時の遮光条件を、そのまま研削時の安全対策へ置き換えないでください。
削ったら、すぐ塗装へ進める?
研削が終わったことと、塗装の下地が整ったことは同じではありません。必要な接合の確認、十分な冷却、粉や油などの清掃、塗料が指定する下地と乾燥条件を確認してから切り替えます。熱作業の場所へ塗料や溶剤を持ち込む段取りにも注意してください。
まとめ|平らにするより、残す形と用途を先に決めよう
溶接後の研削は、付着物の清掃、ビードの加工、表面仕上げを分けるところから始めます。目的と残すべき形が分からないときは、削らない判断が先です。砥石は用途と使用面を確認し、切断用砥石の側面を研削に使いません。
手元では、工具の型式、研磨材の製品名、寸法と速度の表示、カバーと取付具を一緒に確認しましょう。固定と保護、火花の先を整え、異常や母材のくぼみがあれば停止します。見た目が整ったことを、溶接の強度や内部品質の保証にしないことも忘れないでください。
次に塗装する予定なら、研削とは工程を分けて準備します。冷却・清掃から塗料の適合、乾燥までの確認は、溶接後の鉄を塗装する前の準備で整理しています。気になる跡を塗膜で隠す前に、作品の使用可否を確かめましょう。
参考:日本レヂボン 研削砥石とは(確認日:2026年10月21日)
参考:日本レヂボン よくあるQ&A(確認日:2026年10月21日)
参考:日本レヂボン ご使用の前に(確認日:2026年10月21日)
参考:日本レヂボン ご使用時の注意(確認日:2026年10月21日)
参考:日本レヂボン 研削砥石の表示方法(確認日:2026年10月21日)
参考:Norton How to Remove Small Welds(確認日:2026年10月21日)
参考:Norton Choosing the Right Abrasive Product for Welding and Metal Fabrication(確認日:2026年10月21日)
参考:SUZUKID ウェルドペッカーP-820(確認日:2026年10月21日)
参考:3M 防じんマスクカタログ(確認日:2026年10月21日)
参考:3M 9105J-DS2 製品情報(確認日:2026年10月21日)
参考:3M 9105Jシリーズの装着方法(確認日:2026年10月21日)