「作業台では溶接できたのに、立てた材料では急に難しくなった」「下向きと下進は同じ意味?」。記事や動画で溶接姿勢の名前を見ても、自分の作業がどれに当たるのか迷いますよね。腕の構えだけで考えると、材料の置き方との違いが分かりにくくなります。
基本は下向き・横向き・立向き・上向きの4種類です。初心者のDIYでは、難しい向きを力技でこなすより、小さな母材を安全に置き直して、下向きで作業できる段取りから考えましょう。ただし、重い物を無理に回したり、不安定に立てたりしてよいという意味ではありません。
この記事では、姿勢と継手の区別、向きを変えたときに設定を見直す理由、通電前の段取りと中止の判断を整理します。姿勢別の万能な電流表や上向き溶接の実技手順ではなく、メーカーなどの一次資料を基にした初心者向けの解説です。写真は説明用のAI生成イメージで、実機検証や接合強度を示すものではありません。
溶接姿勢は4種類|継手の形と進む方向を分けよう
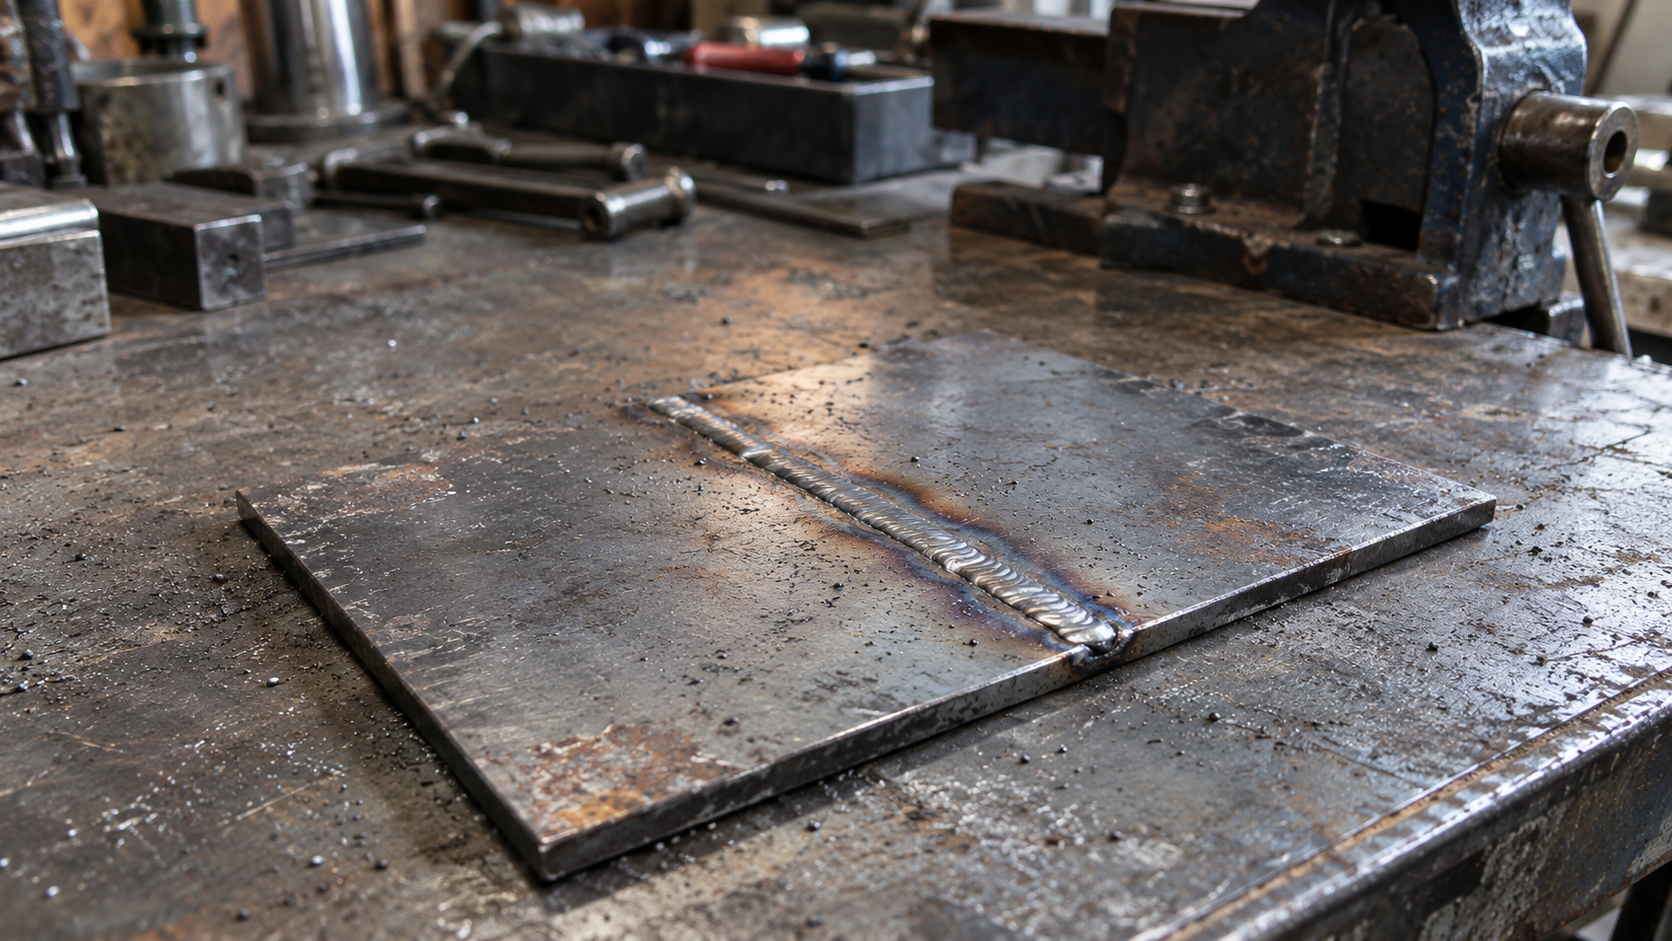
溶接姿勢は、単に「立っているか、座っているか」という作業者の姿勢ではありません。溶接する場所が重力に対してどちらを向き、溶接線がどの方向に延びているかで考えます。まず平板の突合せ溶接を例にすると、次のように整理できます。
| 姿勢 | 平板の突合せで考える位置関係 | 初心者が押さえる点 |
|---|---|---|
| 下向き | 接合部を上に向け、上側から溶接する | 作業物を安定して置けるなら、最初に検討したい向き |
| 横向き | 立てた板の面で、溶接線が横方向に延びる | 水平な台の上を横へ進むだけでは横向きとは限らない |
| 立向き | 立てた板の面で、溶接線が上下方向に延びる | 上へ進むか下へ進むかは、さらに別の区別 |
| 上向き | 接合部の下側から、上に向かって溶接する | 火花や溶けた金属の落下を伴い、初心者の自己流練習にはしない |
4姿勢の全体像はMillerの溶接姿勢解説で確認できます。この表はイメージをつかむために平板へ絞った説明で、斜めの継手や管、資格試験の細かな区分まで一律に判定する表ではありません。実際の施工資料に姿勢が指定されている場合は、その図と定義を優先してください。
継手の形が同じでも、姿勢は変わる
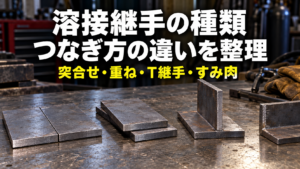
突合せ継手やT継手は、材料同士の組み合わせ方の名前です。例えば小さな鋼板を平らに突き合わせた試験材は、台に寝かせれば上から接合部を見られます。その試験材全体を立てると、材料同士の関係は同じでも、溶接する向きが変わります。「どんな形でつなぐか」と「どの向きで溶接するか」を別々にメモすると混同を減らせます。
すみ肉溶接では「水平すみ肉」という呼び方も出てきます。水平な板と立てた板の角を溶接する場合と、角の谷が上を向くように全体を傾けて溶接する場合では、同じT継手でも姿勢の扱いが違います。日本溶接協会の姿勢区分資料でも、下向・水平すみ肉・横向などは区別されています。T継手だから全部下向き、とは覚えないでください。
材料の組み合わせ方から確認したい場合は、溶接継手の種類とすみ肉溶接の基本で、継手と溶接部の名前を整理できます。
下向きと立向きの下進は別の話
立向きの溶接線を下から上へ進むのが上進、上から下へ進むのが下進です。下進は「下へ進む」ことであって、接合部を上から溶接する下向き姿勢へ変わるわけではありません。例えば「立向き・上進」のように、姿勢と進行方向を組にして読むと資料を見失いにくくなります。
KOBELCOの下進溶接の解説は、上進と下進を区別し、下進では溶込みやスラグ巻込みなどの確認が必要と説明しています。「下へ進むほうが手を動かしやすいから」という理由だけで向きを選ばず、使用する溶接材料と施工条件の指定を確かめましょう。
姿勢が変わると、設定の見直しが必要なのはなぜ?
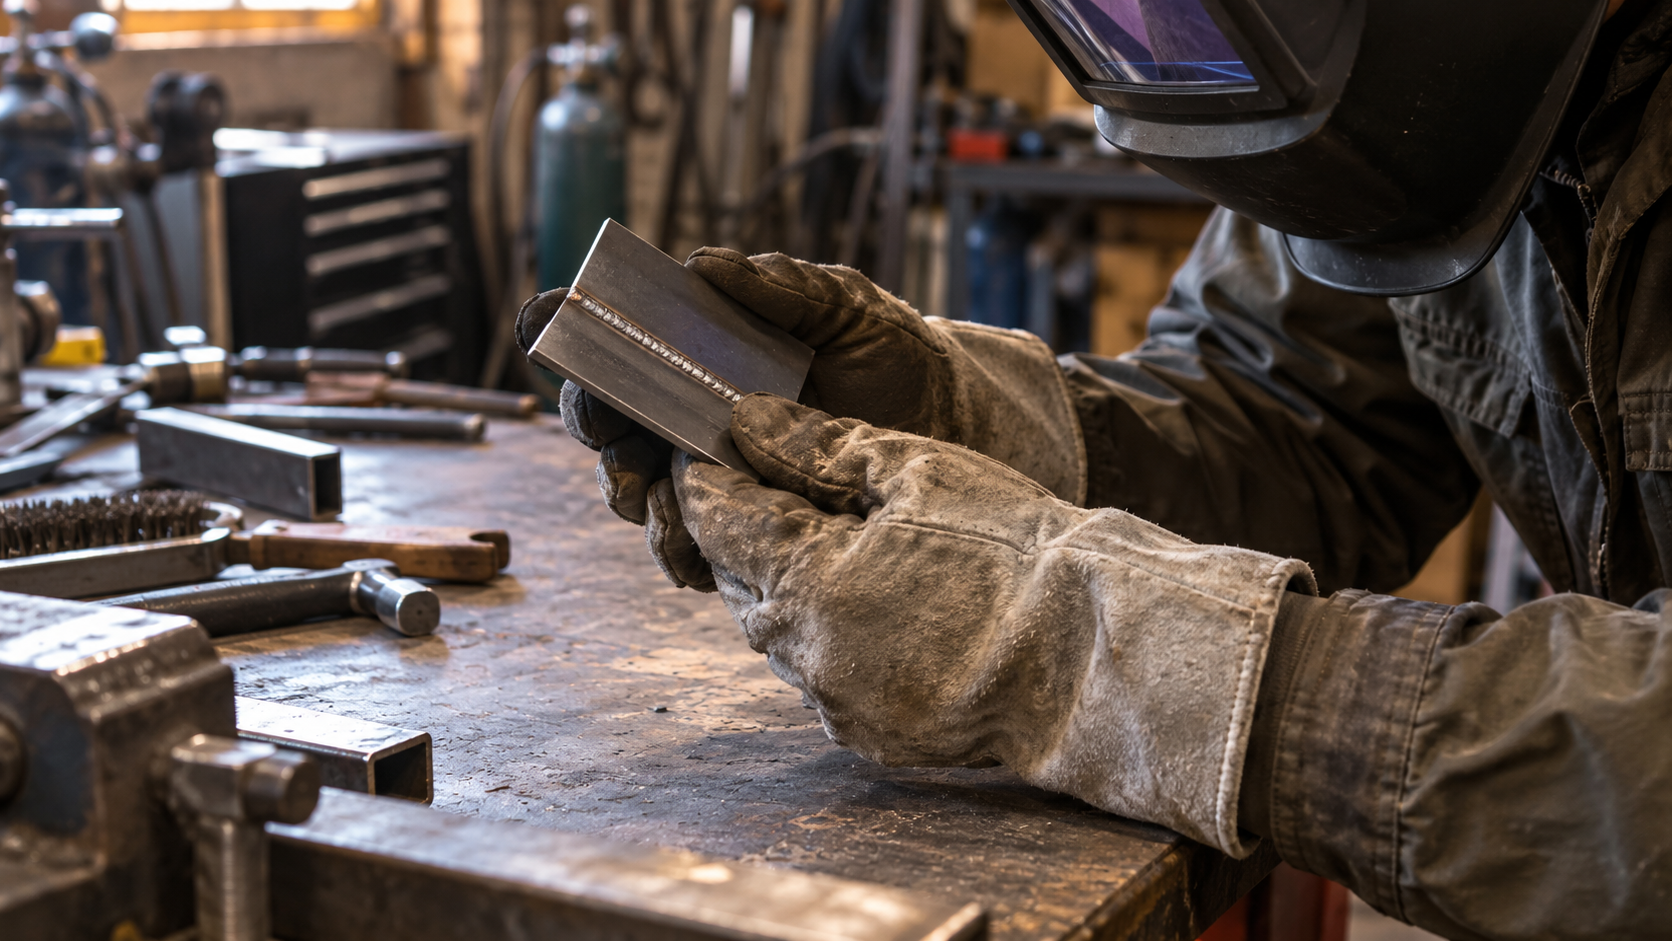
下向きで引けたビードが、材料を立てると垂れる。そんなときは、手先だけの問題と決めつけないことが大切です。姿勢を変えたら、今の溶接条件がその向きにも適しているか確認します。確認の結果、同じ設定を使える場合もありますが、前回うまくいったという理由だけで適用できるとは判断できません。
溶けている部分を溶融池と呼びます。日本溶接協会の姿勢別アーク溶接の解説では、姿勢によって溶融池に働く重力の方向が異なり、電流や速度などの条件に制約が生じると説明されています。下向き以外ではむやみに大きな溶融池を作らず、垂れ下がりを考慮する必要があります。これが、材料の向きを変えたときに施工条件へ戻って確認する理由です。
電流を下げれば解決、とは限らない
だからといって、すべての溶接で「立てたら電流を一定割合下げる」と決めることはできません。棒やワイヤの種類、材質、厚さ、継手、進行方向、溶接方式が違えば、確認する条件も違います。半自動溶接の説明を読んで、その数値だけを手棒溶接へ移すのも避けてください。
まず確認するのは、使う材料の資料にその姿勢で使えると明記されているかです。使える姿勢が限られた溶接材料もあります。商品名の印象や「家庭用だから扱いやすそう」といった推測では決めず、箱、取扱説明書、メーカーの施工資料を照合します。姿勢別の案内が見つからない場合は、対応していると解釈せずメーカーへ確認しましょう。
例えば相談メモなら、「この機種で、この棒・ワイヤを使い、この材質と板厚の部材を、立向きの上進で溶接したい」と書く形です。型番だけを伝えるより、確認すべき条件が相手に伝わります。答えが得られるまで、本番の部材で設定探しを続ける必要はありません。
練習の記録には母材の向きも残す
同じ機械と材料を使っていても、前回は台に寝かせ、今回は立てていたなら、比較の出発点が違います。設定の数字だけでなく、母材をどう置いたか、どちらへ進んだか、接合線のどちら側から作業したかを記録してください。通電していない状態で配置を撮った写真も、後から位置関係を思い出す助けになります。
写真に残したいのは見栄えのよいビードだけではありません。「台のこちら側に立った」「途中で手が届かなくなった」「クランプが視線を遮った」といった作業条件も役立ちます。これは良否判定の代わりではなく、同じつまずきを再現しないための記録です。原因を特定できない不具合は、記録を添えて経験者へ相談しましょう。
電流の出発点や入力側との違いは、溶接電流の目安と調整の考え方に整理しています。そちらの表も対象の溶接棒と条件に対する目安です。姿勢を変えたときに、そのまま使えるという意味ではありません。
下向きで作業できるようにする段取りの手順
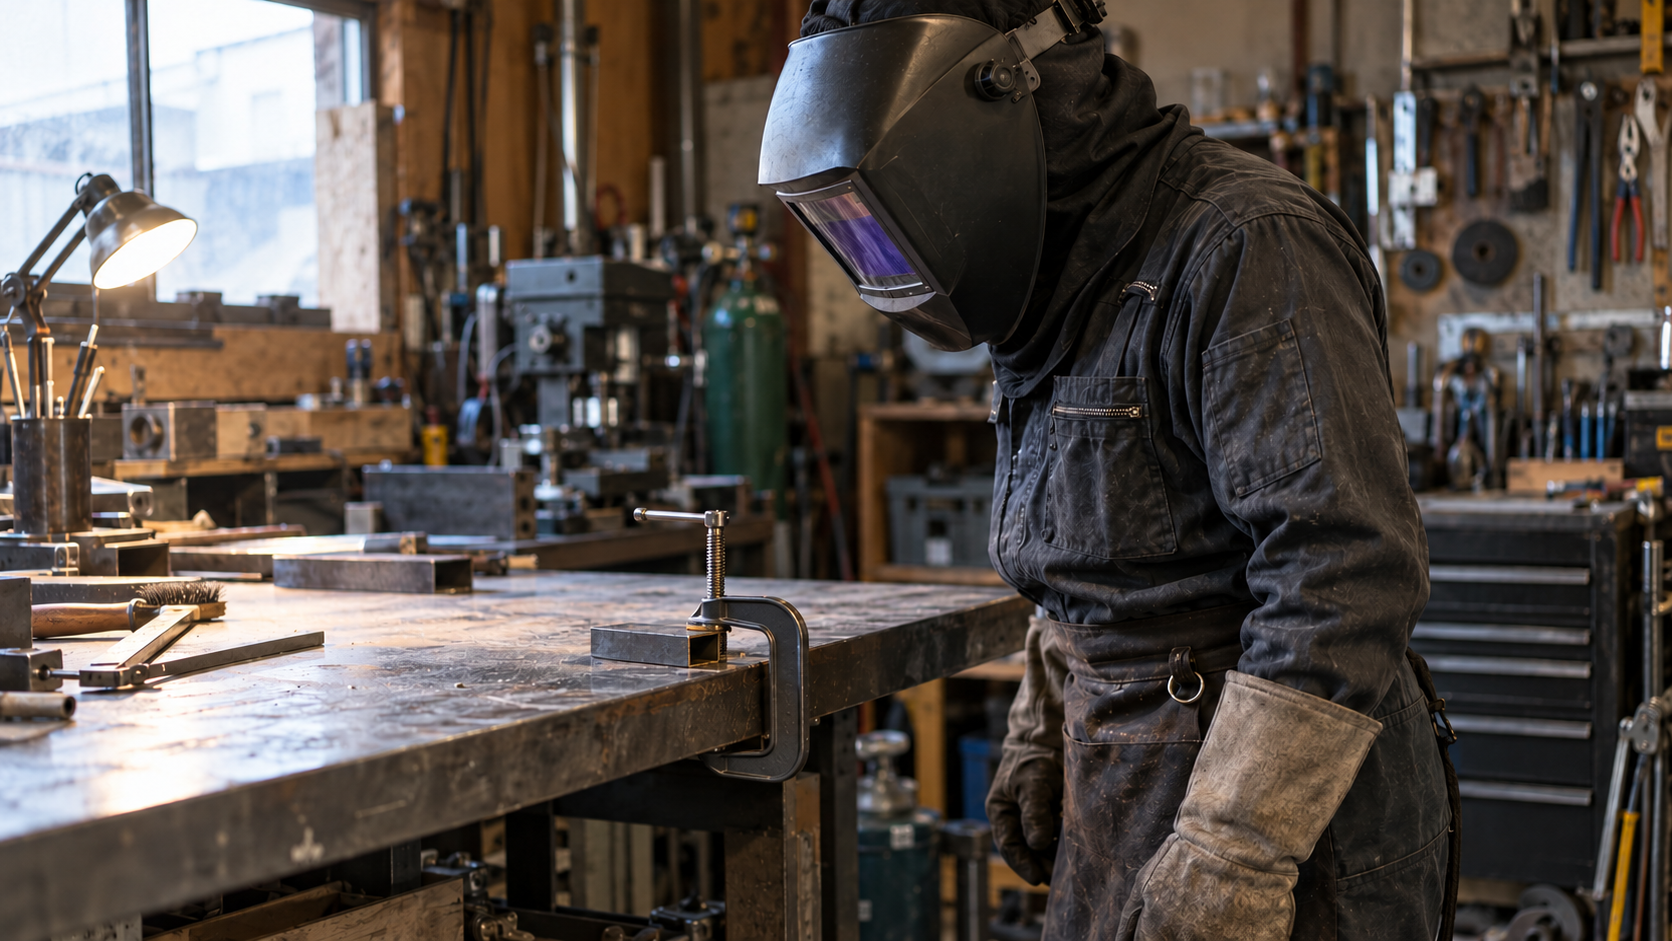
ここでは、自分で安全に扱える小さな、十分に冷えた練習材を前提に、作業前の段取りを整理します。先に母材を置き、固定し、見えるか・届くかを確かめてから通電します。大型の構造物や据え付け済みの設備を、同じ感覚で倒したり回したりしないでください。
溶接したい線と、必要な作業面を確認します。人を支える物、車両の重要部、圧力がかかる物など、失敗の影響が大きい対象は初心者の練習から外し、専門家へ相談します。
説明書に従って電源を切り、トーチやホルダーを安全に置きます。母材が十分に冷えていることを確認できるまで持ち替えず、ケーブルが引かれたり挟まれたりしない配置にします。
小型材を台の上で安定して支えられる向きに置き、溶接したい場所を上側から扱えるか確認します。手で持ち続けなければ倒れる置き方や、端材を積んだだけの不安定なかさ上げは避けます。
用途に適した固定具で母材が動かないようにし、クランプが溶接線や手の動きを遮らないか見ます。向きを変えた後は、作業用のアースクリップの接触とケーブルの取り回しも確かめ直します。
溶接面を下ろした状態で、始点から終点まで無理なく見えるか、手が届くかを確かめます。動作をなぞる場合も電源を切ったままとし、トリガーや活線部へ不用意に触れないようにします。
姿勢、継手、材料、消耗品が確認した条件と一致するかを照合します。安全な下向きの練習条件が整ってから同条件の端材で試し、問題があれば本番へ進まず原因を確認します。
小さな枠でも、全部を一度に溶接しない
例えば小型の練習用の枠を考えると、置き方によっては内側の接合部が見えにくくなります。顔を近づけたり台の下へ潜ったりする前に、「この状態で溶接する必要があるか」を考えてください。組み立てる順番や部材の置き方を事前に検討し、手を入れる場所を残せるか確認することが段取りです。
一方、仮付けした部材を回す場合も、仮付けを持ち手や吊り点のように扱ってはいけません。接合途中の物を動かせるかどうかは、その大きさ、支持、接合状態によって変わります。持ち替え中に外れる・倒れる可能性を判断できなければ、そこで止めるのが基本です。下向きにすることだけを優先して、新しい落下や挟まれの危険を作らないでください。
見えない、届かないときは置き方へ戻る
面を上げれば見えるのに、下ろすとクランプが邪魔になる。始点には届くのに、終点では腕を伸ばし切る。こうした問題はアークを出す前に見つけたいものです。固定位置や立ち位置を見直し、改善できなければ、その配置での作業を見送ります。姿勢の名前を覚える目的は、無理な姿勢を我慢することではありません。
台を動かす場合も、載せた材料や機械が落ちないか、床や脚部が安定しているかを先に見ます。大きな部材の反転、持ち上げ、回転治具の設計はこの記事の範囲外です。人手を増やせば安全と決めず、適切な設備と経験のある人へ相談してください。
姿勢を変える前に、保護具と作業場を確認しよう
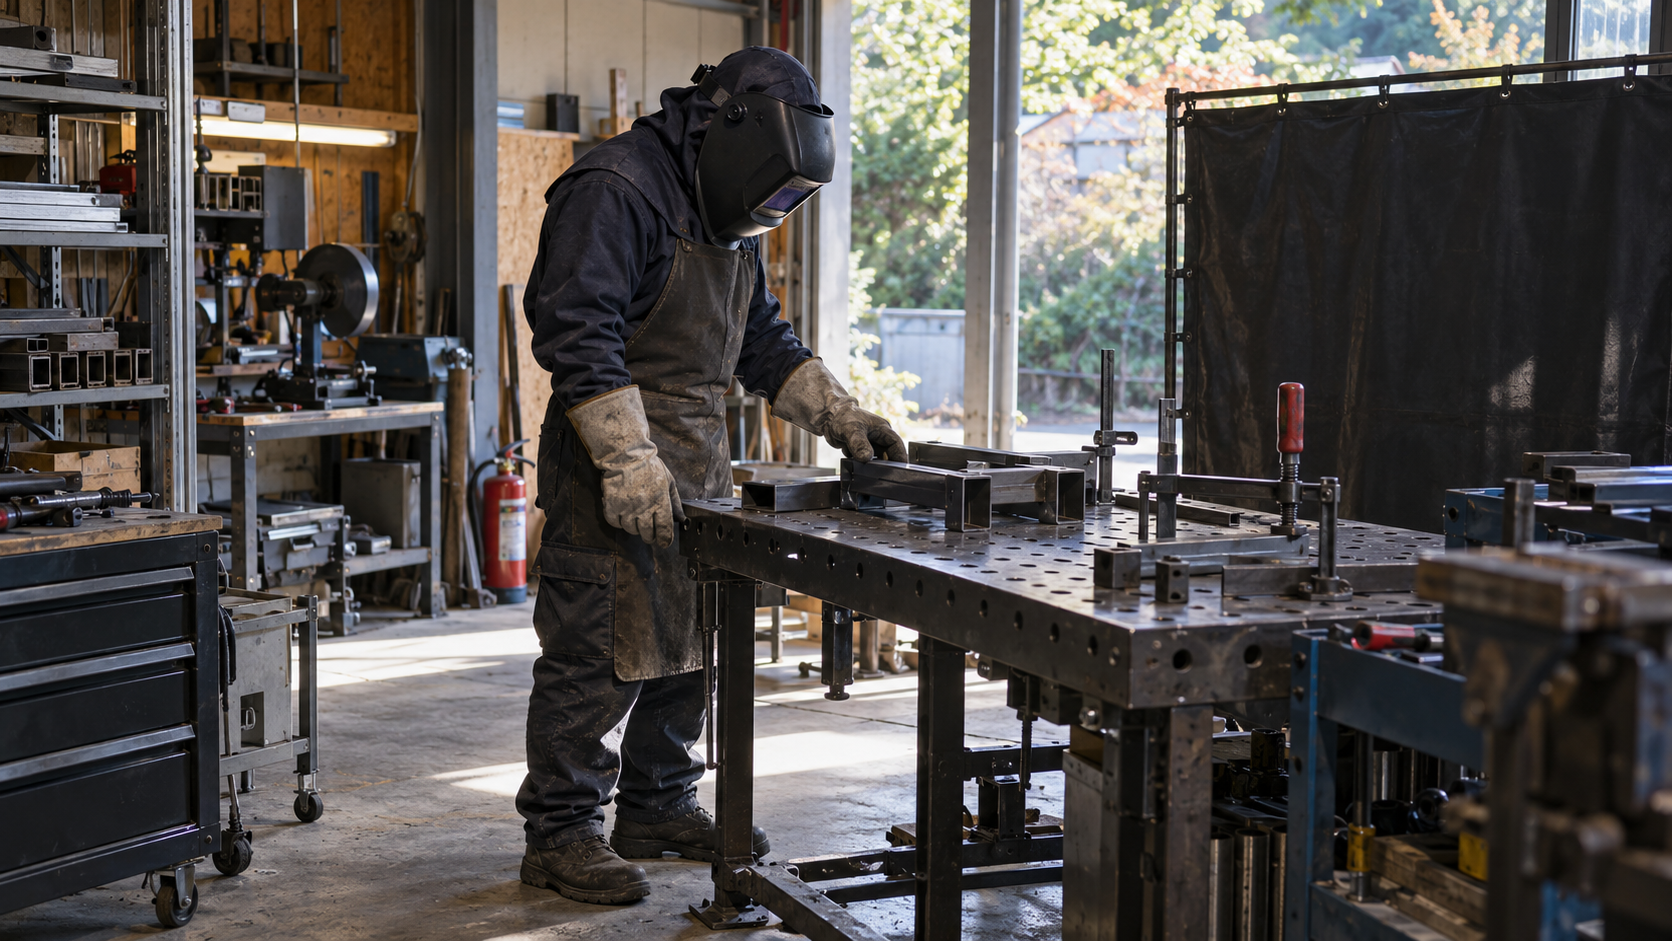
段取りが整っても、保護具と作業場の条件が合わなければ始められません。特に材料の向きを変えたときは、火花の飛ぶ先、顔と煙の位置、ケーブルの通り道が変わる可能性があります。前の向きで安全だったから、次の向きも同じとは考えないでください。
溶接面を着ければ、どの姿勢でもよいわけではない
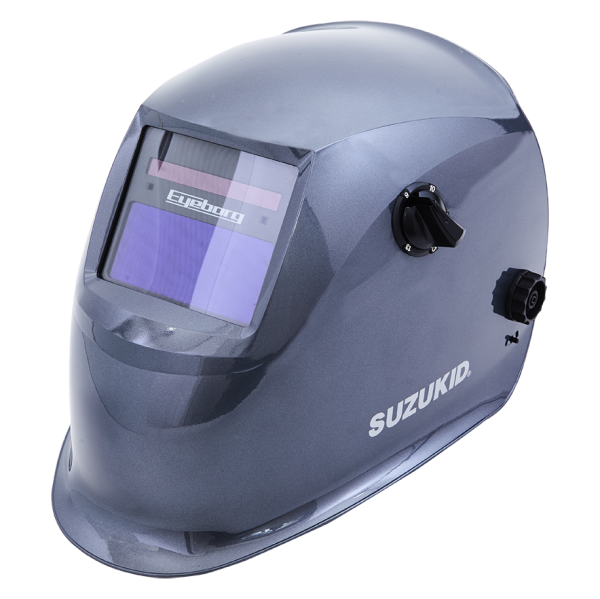
溶接面は使用する方式や条件に合うものを選び、遮光の設定、損傷、視界、作動確認を説明書に従って点検します。自動遮光面の場合、部材や固定具がセンサーを遮る位置にないかも確認が必要です。SUZUKIDのよくあるご質問でも、センサーの遮蔽物やプレートの汚れが遮光不良に関わることが案内されています。
また、溶接面には用途の制限があります。例えばSUZUKID「KK-100」取扱説明書(冊子p.3)には、頭上での溶接へ使わない旨が示されています。これはその製品への指示であり、全製品が同じ条件という意味ではありません。自分の面の説明書を確認し、面や服を買い足せば初心者でも上向き作業に進める、と解釈しないでください。
下向きの練習へ向けて保護具をそろえる場合、次の自動遮光溶接面は比較候補の一つです。購入前に、使用する溶接方式への適合と説明書の禁止事項を確認してください。この記事は、この製品の頭上作業への適合や実機性能を検証したものではありません。

 ポチップ
手袋・衣類と火花の行き先を一緒に見る
革手袋、肌を覆う長袖・長ズボン、適切な靴などを着用し、首元や袖口などに隙間を残さないようにします。母材を横からのぞき込むと、普段とは違う隙間が開くこともあります。濡れた衣類や傷んだケーブルで作業しないこと、高温の母材へケーブルを載せないことは、SUZUKIDの作業環境の安全解説でも注意されています。
溶接用の革手袋も、熱い部材をいつまでも握れる保証にはなりません。位置を直したくなったら、溶接を止めて安全を確保し、十分な冷却を待ちます。次の手袋カードは準備品の候補です。着けたまま指を動かしにくい、破れや湿りがあるといった場合は、その状態で続けないでください。
 ポチップ
作業台の上が片付いていても、下に紙箱や布、木くずが残っていれば見落としになります。接合部の裏側や近くの隙間も確認し、可燃物を取り除きます。消火の備えと作業後の残火確認までを含めて準備し、周囲の人がアーク光や飛散物へ近づかないよう作業区域を分けましょう。
換気は「戸を開けたから十分」と見た目だけで決めず、ヒュームを吸い込まない作業位置と、必要な排気・呼吸用保護具を確認します。溶接機を移した際は、入力電源、ブレーカー容量、延長コードの条件も取扱説明書へ戻って確認してください。届かないからと細い延長コードを足すなど、姿勢の改善と引き換えに電源条件を崩さないことが大切です。
保護具・換気・火災への備え全体は、家庭での溶接の安全対策で確認できます。安全条件が整わない日は、アークを出さず、配置の検討や資料の確認までにとどめましょう。
溶接姿勢で迷いやすい疑問に答えます
最後に、言葉だけでは判断しにくい疑問を整理します。姿勢が分かったことと、その姿勢で安全に施工できることは別です。回答を作業許可の代わりにせず、自分の機材・材料・作業対象に当てはめて確認してください。
立って溶接すれば立向きになりますか?
なりません。例えば作業台に寝かせた板を上から溶接するなら、作業者が立っていても下向きの例になります。人の立ち方ではなく、接合部と溶接線の向きを見て区別しましょう。
全姿勢用の棒やワイヤなら、すぐ上向きもできますか?
材料が対応することだけでは、作業者の技能、設定、固定、保護具、周囲の安全まで満たしたことにはなりません。初心者が説明書の条件を確認できないまま上向きへ進むのは避け、まず安全な下向きの段取りを整えましょう。必要な作業がどうしても上向きになるなら、経験のある専門家へ相談してください。
パイプは一周ずっと同じ姿勢ですか?
固定された水平な管の周囲を溶接すると、場所によって下向き・立向き・上向きへと姿勢が変わります。日本溶接協会の解説でも、水平固定管の施工には熟練が必要とされています。小さな平板での練習設定を、そのまま固定管の全周へ使うことはできません。
見た目がそろえば本番へ進んでよいですか?
見た目だけでは接合強度や内部の状態まで判断できません。特に姿勢を変えた直後は、外観を整えることより、条件と手順の適合を確認することが先です。用途に必要な品質を自分で確かめられない場合は、本番へ進まず、練習材と条件の記録を経験者に見てもらいましょう。
まとめ|難しい姿勢に合わせる前に、母材の置き方を考えよう
溶接姿勢の基本は下向き・横向き・立向き・上向きの4種類です。継手の形、溶接線の向き、上進・下進を分けて見ると、資料の条件を読み違えにくくなります。最初の一歩は、難しい向きを練習することより、安全に下向きで作業できるかを考えること。
次に作業する前に、小さな練習材をどこへ置き、どこを固定し、どちらから見るかを通電せず確かめてみてください。向きを変えたら、材料の対応姿勢と設定、保護具、火花の行き先、電源とケーブルも確認し直します。重い物を無理に反転させる、見えない場所へ潜る、頭上の作業を自己流で始める必要はありません。
この記事で紹介した名称は、作業の難しさや危険に早めに気づくための手掛かりです。下向きでも安全や強度が自動的に保証されるわけではありません。分からない条件を残したまま溶接を続けず、資料や専門家に確認してから次へ進みましょう。