溶接のクレーターは、ビードの終わりでアークを切った位置に残るくぼみです。ビードの中ほどは安定してきたのに、始めは溶けが浅く細い、終わりはへこむ、継ぎ足した所だけ盛り上がる。両端と継ぎ目だけが思うように仕上がらない段階で、多くの人がこの言葉に出会います。
先に結論をまとめると、始端・終端・継ぎ目は、ビードの中でも欠陥が集まりやすい場所として扱われます。処理の基本は、始めは母材になじむまで溶かす、終わりはくぼみを埋めてから切る、継ぐときは前のクレーターへ戻って重ねる、の3つです。日本溶接協会が公開している技術相談の回答は、低水素系溶接棒の始端の対策として、開始点の10〜20mm前方でアークを出してから戻る方法を紹介しています。
この記事では、一般的な軟鋼を想定し、始端と終端に欠陥が出やすい理由、クレーター割れ、被覆アーク溶接と半自動溶接でのクレーター処理、クレーター機能を持つ機種の仕組み、継ぎ目の手順、エンドタブの考え方、練習と相談の判断までを順に整理します。人を支える物や車両・建築物・圧力のかかる物は、この記事の範囲で判断せず専門家へ相談してください。掲載画像は作業の場面を説明する生成イメージで、ビードの形や良否の見本ではありません。
溶接のクレーターとは?始端と終端に欠陥が集まりやすい理由
クレーターは、アークを切った位置に残るくぼみ
日本溶接協会のQ-07-02-12「アークスタートおよび終了時のシーケンス制御」は、溶接の終了時に電流を急に切るとビードの終端部に凹み(クレータ)が生じ、偏析や急冷のために割れの原因になると説明しています(2026年11月13日確認)。規格や教材では「クレータ」と書かれますが、この記事では一般的な表記の「クレーター」を使います。
アークが当たっている間は、溶接棒やワイヤから溶けた金属が溶融池へ加わり続けます。一般に、アークが離れると補う金属がないまま溶融池が固まるため、表面がへこんだ形で残ります。終わり方を決めずに手を離すと、このくぼみがそのまま継手の端に残ることになります。
クレーター割れは、凝固割れの典型とされる
日本溶接協会の溶接管理技術者2級電子化教材p.98は、高温割れの説明の中で、クレータ割れを凝固割れの典型として挙げています。同協会のQ-04-01-01は、クレータ(溶接終端)部は急冷組織となり応力やひずみも大きいため、高温割れのほかに低温割れも生じやすいとしています。
前出の技能伝承マニュアルには、クレーター処理の不良で生じたクレーター割れを、浸透探傷試験で示した写真が載っています。つまり、くぼみが小さく見えても、内部まで健全とは限らないということです。終端は「形を整える場所」である前に、割れを出さないように終える場所だと考えます。
始端は、冷えた母材にアークが当たる場所
同教材p.249は、エンドタブを付ける理由の一つとして、アークのスタート時は不安定でブローホールや融合不良が発生しやすいことを挙げています。教材p.108も、低水素系溶接棒の作業性について、ビード始端部に気孔が発生しやすいと説明しています。
一般に、始めた直後は母材がまだ温まっておらず、溶けた金属が母材に広がりにくい状態です。始端だけが細く高く盛り上がったり、母材との境目に段が残ったりするのは、このときの溶け方を反映していることがあります。
設計では、始端と終端を「有効な長さ」から外して考える
教材p.193は、設計どおりののど厚を持つ部分の長さを有効溶接長さと呼び、溶接開始点の不完全な溶接になりがちな部分と、終端部のクレータなどを除いた長さを目安に考えると説明しています。重要な部分の開先溶接の両端などでは、エンドタブ等を使い、端部も設計寸法の断面になるよう溶接しなければならないとしています。
始終端は、強さを受け持つ長さに数えない考え方があるということです。溶接したつもりの長さと、実際に強さを担える長さは同じではありません。割れらしい線を見つけたときの確認の順番は、次の記事で詳しく扱っています。
アークスタートで溶け込み不足を防ぐ始め方
アークを出す前に、狙う位置と身体の構えを決める
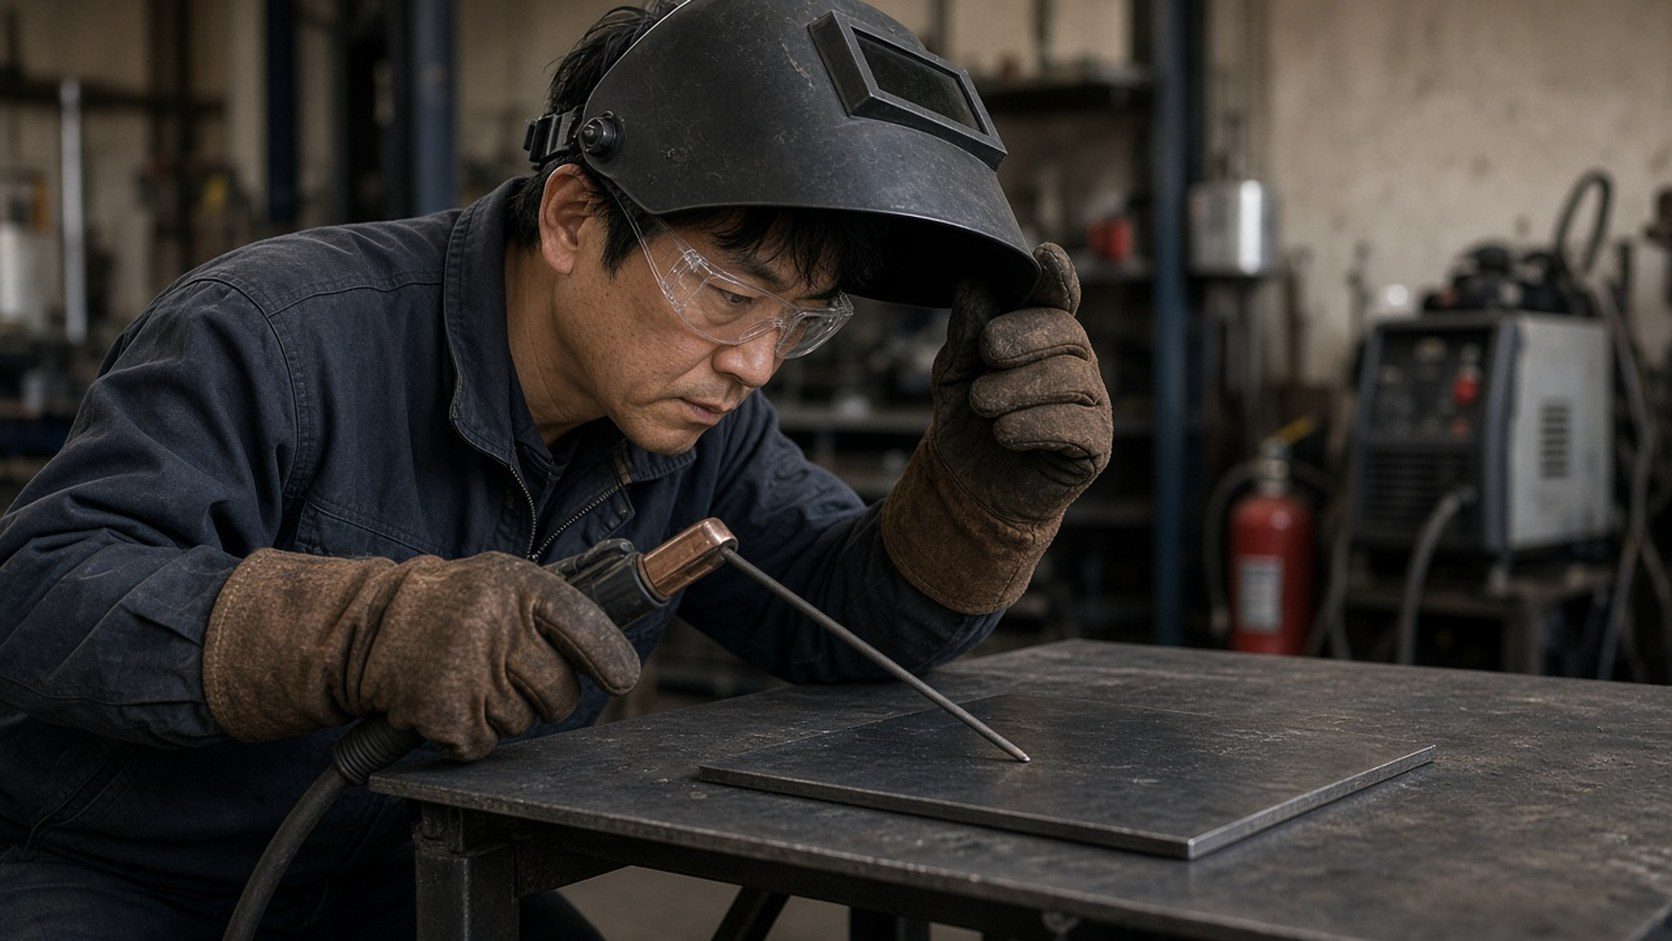
始端の出来は、アークを出す前の数秒で大きく変わります。始める位置に溶接棒やワイヤの先端を合わせ、ビードを引き終えるまで腕と身体が無理なく動くかを確かめてから構えます。ケーブルやトーチケーブルが作業台の角や足元に引っかからないよう、先に逃がしておきましょう。
SUZUKIDの100V専用ノンガス半自動溶接機SAYI-80NTRの取扱説明書は、遮光保護具を使って溶接すること、作業中は頭部・顔面・のど・手足を露出させないこと、周囲に人、特に子供がいないかを確かめることを求めています。遮光面を下ろしたあとに狙いを探し直さなくて済むよう、構えが決まった状態で面を下ろしてからアークを出します。


 ポチップ
後戻りスタートで、始端を溶かし直す
日本溶接協会のQ-07-03-02は、低水素系溶接棒ではアーク熱が十分でないスタート時にガスの発生が足りず、シールド不足でブローホールが出やすいと説明しています。対策として、溶接開始点の10〜20mm前方でアークを出してから開始点へ後戻りし、改めてビードを置く「後戻りスタート運棒法」(JIS Z 3001の用語)と、不要な鋼板の上でアークを出してから本溶接の開始点で再アークする「捨金法」を挙げています。
中小企業総合事業団の技能伝承マニュアル『被覆アーク溶接 実技とそのポイント』(2001年)も、裏当て金のある突合せの初層について、アークスタートを裏当て金の上で行い、アークが安定するのを待ってからアーク長を短く保ったまま開先内に入るよう示しています。開先の始端部で十分な溶融と溶込みを得ることが、安定した溶接の基本だとしています。
前方で出したアークの跡は、戻ってきた溶融池で溶かし込む位置になります。後戻りする距離や戻る速さは、溶接棒の種類・姿勢・継手で変わるため、数値は資料の例として受け止め、同じ材料の端材で始端の形を見比べてから本番に移ります。
ホットスタートは、溶け込みを保証する機能ではない
SUZUKIDの100V専用被覆アーク溶接機SAD-80CやSAYI-80NTRの取扱説明書は、ホットスタート機能を「アークスタート時に瞬間的に大きな出力電流を流し、アークスタートをスムーズにする機能」と説明しています。アークが出やすいことと、始端が母材まで溶けていることは別に考えてください。機能の有無や動き方は機種ごとに説明書で確かめます。
始端だけが細く盛り上がるときは、電流を上げる前に、始める位置・構え・アーク長・戻り方を一つずつ見直します。始端だけに穴が点々と出る場合の確認順は気孔・ブローホールの記事に、表面から見えない溶け込みの考え方は次の記事にまとめています。
クレーター処理の方法|被覆アーク溶接と半自動溶接
クレーター処理は、終端でくぼみを残さず、割れの起点を作らないように終えるための操作です。次の表は、教本や資料に出てくる方法を、溶接方法ごとに整理したものです。距離などの数値は資料が示す例で、どの継手にも当てはまる指定値ではありません。
| 方法 | どう行うか | 注意点 |
|---|---|---|
| アーク断続(被覆アーク) | 終端で進行を止め、クレーターの上でアークを何度か断続して凹みを埋める | 断続の合間に溶融池を冷まし、溶け落ちを防ぎながら埋める考え方 |
| 小さく回して埋める(被覆アーク) | 終端で止め、短いアークのまま溶融池の上で小さく左右か円に動かす | 教本は母材終端線より7〜8mm程度内側での運棒を示す。アークが長いと溶け落ちやすい |
| クレーター機能(対応する半自動・TIG) | 終了時に電流を下げた条件へ切り替え、クレーターに溶着させる | トーチスイッチの操作と設定は機種の説明書どおりに行う |
被覆アーク溶接は「止めて埋めてから離す」
中小企業総合事業団の技能伝承マニュアル『被覆アーク溶接 実技とそのポイント』(2001年)は、ビードの終端でそのままアークを切ると表面が凹んでクレータが生じるため、クレータ処理を行うとし、表の2つの方法を示しています。終端部では溶接部が過熱して溶け落ちやすく、それを恐れて棒を速く動かすと余盛が不足しやすいため、アーク長を短く保つことが前提だとしています。
SAD-80Cの取扱説明書は、溶接が終了したら溶接棒を溶接物から引き離してアークを切るよう案内しています。この「離す」の前に、終端で一度止まってくぼみを埋める工程を入れると考えると整理しやすくなります。教材p.294によると、交流アーク溶接機用の電撃防止装置の規格は、アークを切ってから安全電圧になるまでの遅動時間を、クレータ処理やタック溶接のような断続作業の作業性を考慮して定めています。アークを短く休止して断続させる作業は、装置の設計でも想定されている操作だと分かります。
クレーター機能がある機種は、スイッチの操作が変わる
先のQ-07-02-12は、溶接電源の制御として、終了時に電流を少なくしてクレータに十分溶着させ、電流を下げる前にワイヤの送給速度も下げてアーク長が短くなりすぎないようにすると説明しています。クレーター機能は、この終わり方を電源側の手順として組み込んだものです。
例えばダイヘンの産業用CO2/MAG溶接機WB-M352・WB-M502の取扱説明書では、「クレータ有」を選ぶとトーチスイッチのON/OFFを2回行って溶接し、2回目のONでクレータ電流の溶接になります。本溶接中はスイッチを放しても溶接が続く自己保持となり、「クレータ有(反復)」ではクレータ処理後2秒以内に再びONにするとクレータ条件で溶接できるとしています。同じ機能名でも、操作の順番は機種ごとに違うため、別の機種の動画の手順をそのまま試さないようにします。
TIG溶接機では、SUZUKIDのよくある質問が、溶接電流値からクレータ電流値へ移行する時間をダウンスロープと呼ぶと説明しています。設定できる項目と範囲は、機種の取扱説明書で確かめてください。
機能がない機種では、終わり方を端材で決めておく
クレーター電流を設定する項目がない機種では、終端の処理は手の操作になります。一般には、終端で進行を止めて短く溶着してから切る、短い断続で埋めるといった操作が使われます。ただ、ワイヤが送られ続ける半自動では、止める時間が長いと盛り上がりや溶け落ちにつながりやすいため、止める長さは同じ板厚の端材で確かめてから決めます。教材p.117は、溶込みの浅い短絡移行溶接で多層溶接を行う場合、グラインダでクレータをビード継ぎしやすい形状に加工することが望ましいとしています。
終端の処理を終えた直後は、母材も溶接棒の残りもトーチの先端も高温です。SAYI-80NTRの取扱説明書も、溶接中や溶接直後の溶接物・作業台・トーチ先端・スパッタなどが高温になっていると注意しています。棒を交換するときや板を動かすときは、乾いた革手袋で扱い、熱い残り棒は燃えない容器に入れます。
 ポチップ
ビードの継ぎ目(継ぎ足し)をつなぐ手順
被覆アーク溶接では棒が短くなるたびに、半自動でもアークが途切れたときに、ビードの途中に継ぎ目ができます。継ぎ目は、前のクレーターを溶かし直してから進む作業と考えると、手順の意味がつかみやすくなります。
前のビードのクレーター周りのスラグとスパッタを落とし、継ぐ位置がはっきり見えるようにします。
くぼみの中に割れらしい線や穴がないかを見て、気になる形があれば継がずに手を止めます。
クレーターの前方、これから溶接するビードの線上でアークを出します。
アークを短く保ったまま戻り、前のクレーターに重ねて溶融池を作り直します。
溶融池が前のビード幅になじんだら、それまでと同じ角度と速さで溶接を続けます。
教本が示すバックステップの要点
中小企業総合事業団の技能伝承マニュアル『被覆アーク溶接 実技とそのポイント』(2001年)は、クレータ上のスラグを除去したあと、ビード継ぎ目の前方約10〜20mmでアークを出し、アーク長を短く保ったまま素早くクレータ部へ引き返して、クレータの最終凝固線をなぞるように円弧状に運棒し、アークを切る前の溶融池を再現するとしています。そのあとは、それまでの溶接を続けます。
同じマニュアルは、溶融池が赤く色づいているうちに棒を継ぐと、継ぎ目に生じやすいブローホールなどの防止に効果があり、すぐに継げないときはクレータのスラグを除去してから継ぐとしています。急いで継ぐことより、スラグを残したまま重ねないことを優先しましょう。
 ポチップ
半自動溶接では、SAYI-80NTRの取扱説明書が、途中でアークが途切れたときは前に溶接した部分に5〜10mm重なるように再開するよう案内しています。教材p.117も、ガスシールドアーク溶接材料の使用上の注意として、溶接線が長い場合のビード継ぎには後戻り運棒法を用いるとしています。重ねる長さは機種の説明を基準にし、重ねすぎて段ができないかを端材で確かめます。
多層では、継ぎ目の位置を層ごとにずらす
教材p.261は、短いビードを飛び飛びに置く飛石法について、変形は抑えやすい一方でビードの継ぎ目が増え、継目部の欠陥の可能性も増えると説明しています。厚板に使うブロック法やカスケード法は、継ぎ目をずらして継目部の欠陥を防ぐために考えられた方法だとしています。
教材p.103も、高温割れ防止の施工上の配慮として、クレータや棒の継目の処理に注意するよう挙げています。上下の層で継ぎ目を同じ位置に重ねないことは、家庭の作業でもすぐに取り入れられる工夫です。
クレーターを削ってから継ぐときの注意
盛り上がったクレーターや形の悪い継ぎ目を削って整える場合は、保護めがねを着け、研削の粉じんに合う防じんマスクを使います。火花が流れる先の可燃物を片付け、ディスクグラインダーはカバーを付けて両手で保持します。削りすぎると母材を薄くするため、整えるのは継ぐ位置の形までにとどめます。
 ポチップ
エンドタブの考え方と、DIYでの使い方
エンドタブは、始端とクレーターを継手の外へ出す板
教材p.249は、突合せ溶接の始端部と終端部にはエンドタブを取り付けるとし、その目的を4つ挙げています。次の表は、その内容と、DIYで読み替えるときの注意を並べたものです。
| 教材が挙げる目的 | 内容 | DIYで考えるときの注意 |
|---|---|---|
| ビード形状 | 端部は溶接金属が垂れやすく、適切な形を得にくい | 板の端ぎりぎりで始めたり終えたりしない配置を考える |
| アークスタート | スタート時は不安定で、ブローホールや融合不良が出やすい | 始端をタブの上に置き、継手に入る前にアークを安定させる |
| クレーター | クレーター部には割れなどの欠陥が出やすい | 終端をタブの上まで延ばし、くぼみを製品側に残さない |
| 変形・磁気吹き | 大きいタブは、始終端の変形や磁気吹きの防止にも効果がある | タブの大きさは継手と溶接方法で変わるため、図面や指示に従う |
つまりエンドタブは、欠陥が出やすい始端とクレーターを、製品の外で済ませるための板です。
同じページは、タブの材質は母材と同じものを使うのが原則で、セラミックス製のタブもあり、母材の端に余分な長さを設けて代用することもあるとしています。教材p.250は、製品や設計条件によってはそのまま残してよい場合もあるものの、一般には溶接後に除去し、除去するときは母材の端に切断ノッチが生じないよう平滑にグラインダで仕上げるよう求めています。
DIYの小物では、端材による「延長」として考える
家庭の作業でも、同じ材質・同じ厚さの端材を継手の端に沿えて仮付けし、そこから始めてそこで終える、という考え方は取り入れられます。タブを付ける仮付けも、位置がずれれば継手全体がずれるため、仮付け溶接の記事の手順で位置と寸法を確かめてから本溶接に進みます。
すみ肉溶接の端については、教材p.193が、始終端の悪影響を除く方法として、部材の端を回り込んで溶接する回し溶接を図で示しています。どの方法を選べるかは継手の形と求める強さで決まるため、強度を担う部材では自分で決めず、図面や指示に従ってください。
タブを切り離したり削ったりする作業では、切断と研削の火花が足元や作業台の下まで飛びます。火花の流れる方向を決め、その先の可燃物を片付けたうえで、床や作業台の端を不燃のシートで覆っておきます。
 ポチップ
タブの切断と仕上げは身体の正面で行うことが多く、胸から膝にかけて火花や熱い研削粉を受けやすくなります。長袖・長ズボン・安全靴に加え、胴体の前を覆う前掛けを着けておくと、衣服の焦げを防ぎやすくなります。
練習で確かめることと、相談に切り替える判断
端材で、始端・終端・継ぎ目だけを練習する
始終端の練習は、長いビードを1本引くより、短いビードを何本か並べて、始め方・終わり方・継ぎ方を毎回同じ条件で繰り返すほうが違いを読み取りやすくなります。練習片には始めた位置と終えた位置を印し、何を変えたかを一つずつ記録しましょう。練習の全体の流れは初めてのDIY溶接練習の記事で紹介しています。
短いビードを繰り返すと、アークを出す回数と、熱い練習片を持ち替える回数が増えます。袖口からスパッタが入らないよう腕まわりを覆い、換気を保ったまま作業を続けます。SAYI-80NTRの取扱説明書が求めるとおり、作業場所の近くに消火器を置き、終わったあとも熱い練習片の置き場所を決めておきましょう。
 ポチップ
スラグを落としてから、端と継ぎ目を見る
教材p.305は、目視検査で有無の確認が必要な欠陥として、割れ・オーバラップ・ピット・アンダカット・スパッタ・クレータなどを挙げています。p.268の品質レベルの表にも、クレータ割れが項目として載っています。スラグとスパッタを落としてから、ビードの中央だけでなく始端・終端・継ぎ目を別々に見ます。
 ポチップ
くぼみの深さ、継ぎ目の段、始端の盛り上がりは、写真と一緒に位置を残しておくと、次の練習で何を変えるかを決めやすくなります。外観の見方の全体像は次の記事にまとめています。
割れらしい線が見えたら、上から埋める前に止める
クレーターに線のような跡が見えたら、すぐに上から盛って隠すのではなく、作業を止めて位置と状態を記録します。割れが残ったまま上から溶接すると、割れが新しいビードの中へ進むことがあると教材p.249は仮付けの例で説明しています。人を支える物や強度を担う部材は、自分で補修を判断しないでください。
クレーターは、削って平らにすれば問題ありませんか?
表面を平らにしても、クレーター部に割れが入っていれば、それが消えたことにはなりません。削る前に割れらしい線がないかを確かめ、強度を担う部材は専門家に相談してください。
半自動溶接機にクレーター機能がないと、きれいに終われませんか?
機能がない機種でも、終端で止める時間や重ね方を端材で決めておけば、くぼみを小さくする工夫はできます。クレーター機能は、終わりの電流を下げる手順を電源側で行う仕組みで、操作の練習が要らなくなるものではありません。
後戻りスタートは、どの溶接棒でも必要ですか?
日本溶接協会の技術相談の回答(Q-07-03-02)は、低水素系溶接棒のスタート時に出やすいブローホールの対策として紹介しています。棒の種類や継手によって必要性は変わるため、使う棒の説明と端材での確認を基準にしてください。
まとめ|始めは溶かし、終わりは埋め、継ぎ目は戻って重ねる
溶接のクレーターは、アークを切った位置に残るくぼみで、割れの起点になりやすい場所です。始端は母材が冷えたまま溶け込みが浅くなりやすく、継ぎ目は前のクレーターをどう溶かし直すかで出来が決まります。クレーター機能のある機種でも、操作の順番は説明書で確かめる必要があります。
次に溶接するときは、始める位置と構えを決めてからアークを出し、終端では止めてくぼみを埋めてから離す、継ぐときはスラグを落として前のクレーターへ戻る、の3つを端材で試してください。割れらしい線を見つけたら上から盛って隠さず、手を止めて確かめることを習慣にしましょう。