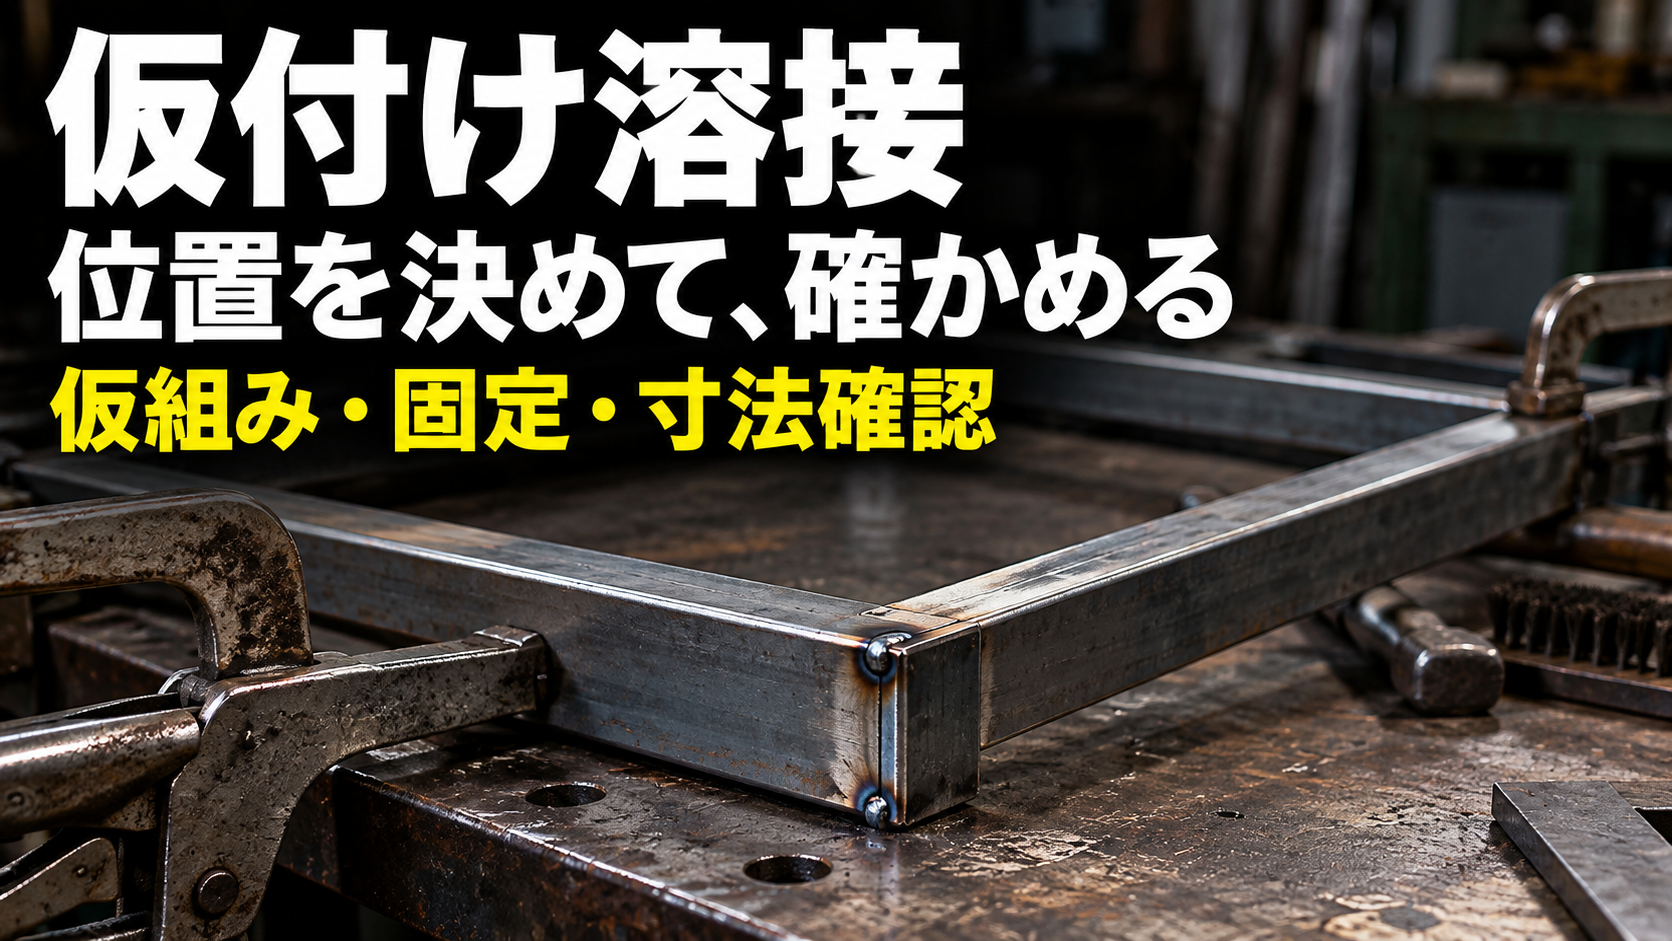
「部材を合わせたつもりなのに、溶接すると角度がずれる」「一か所をつないだら反対側が合わなくなった」。小さな金具や枠を組むとき、長く溶接する前の位置決めで迷うことがありますよね。そこで押さえたいのが仮付けです。
基本の流れは、仮組み、短い溶接で保持、寸法の再確認という3段階です。仮付けしたらそのまま本溶接へ進むのではなく、位置や角度、隙間を確認する区切りを入れます。強引に押さえて形が合っている状態と、狙った位置を保持できている状態を分けましょう。
この記事では、材質の分かる端材での練習を想定して、固定、確認の順序、止めて見直す場面を整理します。仮付けの長さや間隔、電流をすべての材料に共通する値で示すことはできません。対象機種と使用材料の説明に従って準備してください。
仮付けは位置を保つための溶接と考えよう
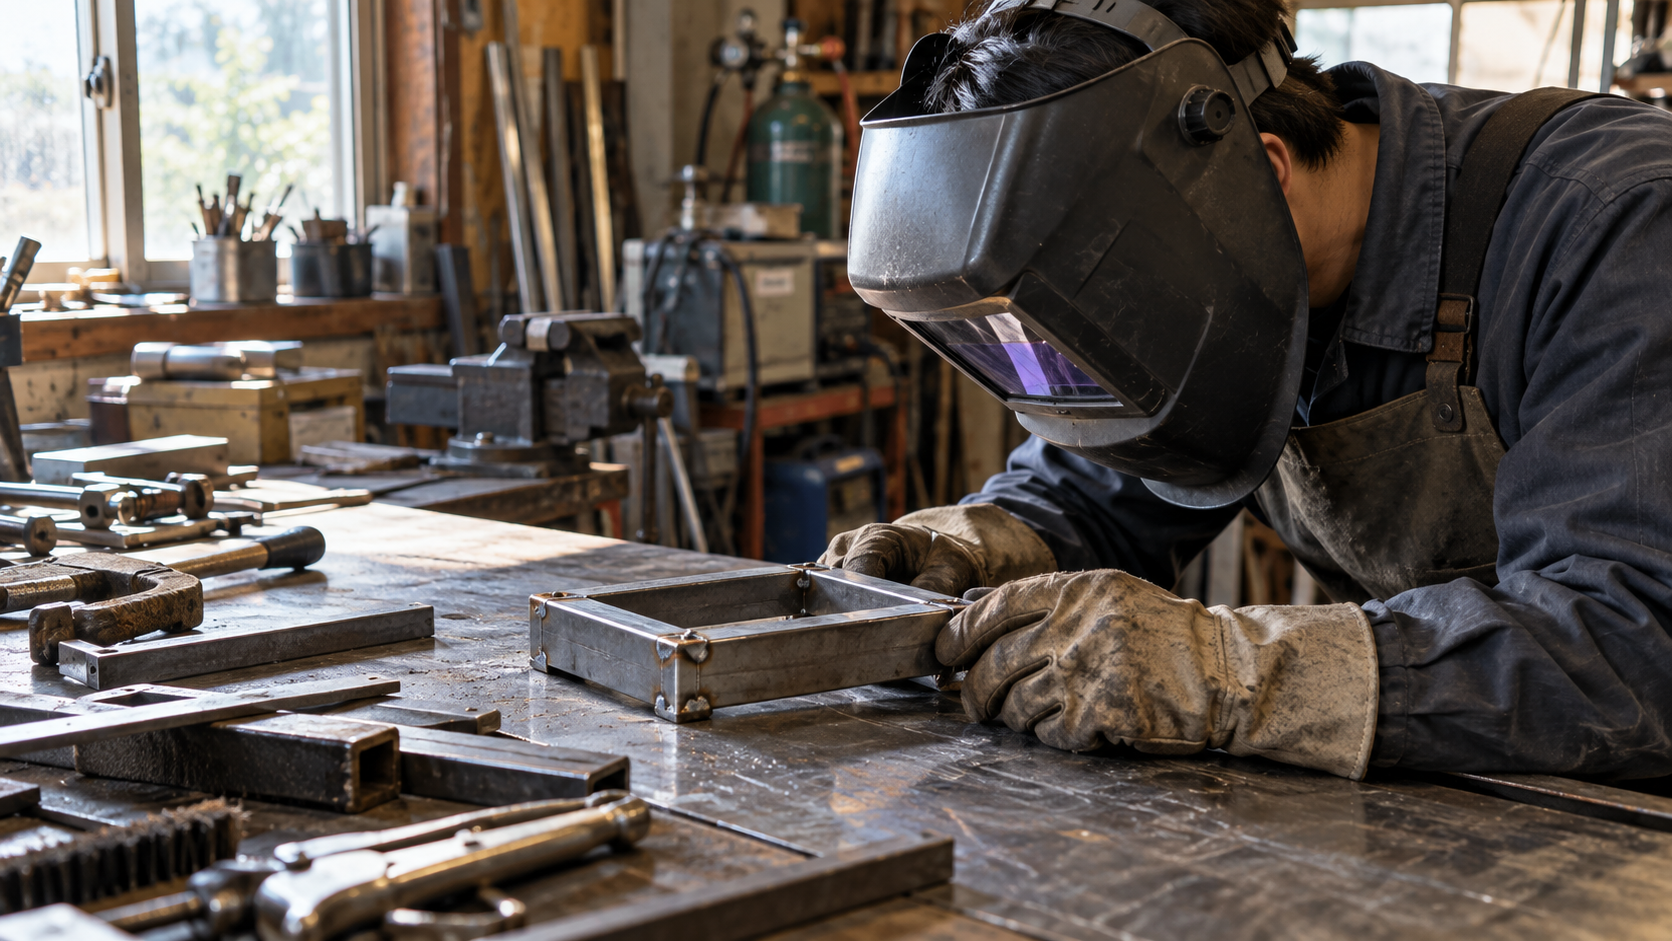
仮付けは、一般に本溶接の前に部材の位置関係を保つために行う短い溶接です。最初から全部をつなぐのではなく、確認しながら形を保つ役割があります。SUZUKIDの公式FAQにも、長いものを溶接するときはあらかじめ仮溶接し、万力やバイスを使う案内があります。
仮組み、固定、仮付けは同じ作業ではありません。仮組みは部材を予定の位置へ合わせること、固定はクランプなどで動きを抑えること、仮付けは溶接によって位置を保持することです。最初の寸法が間違っていれば、仮付けを丁寧に行っても間違った形を保持してしまいます。
また、仮付けは短いから安全対策を省ける作業ではありません。アーク、熱、火花、ヒュームへの対策は必要です。素手で部材を押さえたまま仮付けする方法は使いません。固定器具を使い、保護具、換気、周囲への遮光や火花対策を整えてから行います。
「あとで本溶接するから、仮付けの形は気にしなくてよい」と考えることも避けます。本溶接へ残す仮付けの扱いは、材質や施工方法に関わります。割れや明らかな不良、位置のずれがある状態を上から覆って進めるのではなく、どのように扱うかを確認してください。
初心者の練習では、完成品を急いで形にするより、仮付け前と後の寸法がどう変わったかを確かめることが役立ちます。形が保てたか、部材の端が浮いたか、クランプが邪魔で狙いにくかったかなど、位置決めの課題を一つずつ見つけましょう。小さな端材でも、この確認はできます。
必要な仮付けの数や配置は、部材の長さ、形、板厚、溶接方法などで変わります。「四隅だけなら必ず大丈夫」といった固定のルールにしないでください。この記事の順序は確認の考え方であり、どの製作物にも使える施工条件や強度の基準ではありません。
仮付け前は部材・固定・確認箇所を準備する
溶接する前に、どの寸法と角度を確認するかを決めると、途中のずれに気付きやすくなります。完成した見た目だけを思い浮かべるのではなく、基準にする面、そろえる端、測る位置を具体的にしましょう。クランプを付けてから測る場所がなくなる、といった失敗も防ぎやすくなります。
| 準備すること | 確認の内容 | 見落としやすい点 |
|---|---|---|
| 部材 | 材質、形状、端面、表面の状態 | 切断面のばらつきや不明な表面処理 |
| 基準 | そろえる端、測る寸法、合わせる角度 | 見た目だけで直角だと判断する |
| 固定 | 転がりや浮きを抑える器具と位置 | 熱い部材を手で支える前提にする |
| 動線 | トーチやホルダを動かす範囲 | 固定器具で溶接箇所が見えなくなる |
| 点検 | 仮付け後に再び測れる場所 | 外形だけ確認して隙間を見ない |
| 終了後 | 冷却、清掃、片付け、周囲の確認 | 短い作業なので熱が残らないと思う |
部材を合わせたときは、隙間を無理にクランプで消していないかを確認します。予定と違う隙間ができるなら、端面や組み合わせ、寸法を見直す必要があります。押さえれば合うという理由だけで、その状態を基準へしてしまわないようにしましょう。
クランプやバイスは、対象物に合うものを使い、取り付け先も安定させます。器具で押さえた状態でも、部材全体が滑る、回る、倒れる可能性がないかを確認してください。小さな部材を固定できることと、長い材料の全体を支えられることは別です。支持する位置も合わせて考えます。
作業台の上は、必要な測定器具を置く場所と溶接する場所を分けておくと扱いやすくなります。測るための道具を火花がかかる場所へ置いたままにしたり、熱い部材へ押し当てたりしないようにします。使用する工具や測定器具にも、それぞれの取り扱い条件があります。
準備の記録には、部材を置いた向きと固定器具の位置も残すと役立ちます。寸法だけをメモしても、次の練習で固定条件が変わっていれば、仮付け後の変化を同じ条件として比較できません。写真を撮るなら溶接前の停止した状態で行い、どの角を基準にしたかが分かるようにしましょう。
たとえば枠の角にクランプを付けた場合、その場所で仮付けができるかだけでなく、反対側の角を測れるか、別の部材を追加できるかも確認します。最初の作業だけが成立していても、途中で全部の固定を外さなければ次へ進めない配置では、保持していた位置を見失いやすくなります。通電しない仮組みの段階で、作業の途中までを想像することが大切です。
確認のために部材を動かしたら、その後は基準を取り直します。前に測ったから同じはずと扱わず、固定し直した状態で寸法と角度をもう一度確かめましょう。これは測定回数を増やすことが目的ではなく、部材が動く区切りと測り直す区切りを対応させるためです。
革手袋などは作業に合わせて用意します。以下は溶接用手袋の確認用カードです。仮付け後の母材は小さな接合部でも熱くなることがあるため、手袋の着用だけで触れてよいと判断せず、冷却と安全な取り扱いを先に確認してください。


 ポチップ
仮組みから本溶接前の確認までの手順
仮付けの途中にも測り直す区切りを作ることが大切です。すべての仮付けが終わってから大きなずれに気付くより、前の状態と比べながら進める方が、どこで変化したかを把握できます。以下は練習の流れで、具体的な溶接条件や配置は対象材料の案内で確認します。
清掃と形状の確認を済ませた部材を予定の位置へ合わせます。基準面、端、隙間を確認し、合わない部分を力だけで押さえて進めないようにします。
適切な器具で部材を安定させ、必要な寸法と角度を測ります。仮付け後にも同じ場所を測れることと、トーチの動線が確保できることを確認します。
機種と溶接材料の説明に合う条件で、予定した位置を保持します。保護具と換気を整え、短い作業でもアークを直視したり素手で部材を支えたりしません。
安全に確認できる状態で寸法、角度、隙間、浮きを見直します。最初と違う箇所があれば、そのまま次の溶接で押し戻そうとせず、いったん計画を見直します。
仮付けの状態と、必要な清掃、次の溶接の順序を確認します。不良やずれの扱いが決まらない場合は、本溶接へ進まず、材料と用途を伝えて相談します。
手順の中で使う「確認」は、通電しながら部材を持ち替えて測ることではありません。測定や固定器具の調整を行うときは、機械の停止と母材の状態を確認してください。作業を区切ることを面倒に感じても、溶接と測定を同時に行う必要はありません。
長い材料や枠では、片側だけを続けて固定して終わりにせず、全体の位置関係を見ます。反対側の部材や隙間がどうなったかを確かめ、熱による変化も含めて計画を調整する必要があります。具体的な順序は材料や形によるため、万能な対角順や固定回数として覚えないようにしましょう。
清掃が必要な方式では、仮付けの周辺も確認します。スラグなどの扱いを説明書に従って行い、そのまま本溶接へ巻き込まないようにします。以下はカストリハンマーを確認するカードです。割れた仮付けをたたいて強さを試すための道具として使う紹介ではありません。
 ポチップ
小さな枠を練習するときの確認例
ここでは、同種の端材を組み合わせて小さな四角い枠を仮組みする場面を考えます。完成品の設計や強度を決める例ではなく、どの状態を記録すれば、ずれの発生を振り返れるかを見るための例です。長さや断面の異なる材料を、同じ条件の試料だと扱わないようにします。
外周と対角を同じ位置で測る
四角に見えていても、辺の位置や角度がそろっているとは限りません。基準を決めて外周の寸法と対角の関係を見ます。ただし、対角がそろったという一つの情報だけで、すべての寸法と平面が正しいとは判断できません。辺、角、浮きなど、自分が決めた確認項目を合わせて見ましょう。
記録用の図へ、どこを測ったかを書いておくと、仮付け前後の比較に使いやすくなります。毎回違う端を基準にして測ると、同じものを比較しているつもりでも条件が変わります。測定器具を押し当てて部材を動かしていないかも確認し、測る行為で形を変えないようにしてください。
一か所を保持した後に全体を見直す
一か所をつないだ時点で、合わせていた反対側の端や隙間がどう変わったかを観察します。ずれが出ても、次を溶接すれば戻ると決めず、位置決めや支持の方法を見直します。仮付け自体に割れや明らかな不良があれば、本溶接で覆って先へ進む判断はしません。
クランプを外す必要がある場合は、先に部材をどう支えるかを考えます。仮付けだけを、持ち運びや吊り上げの強度として当てにしないでください。熱い部材が動く、倒れる、固定が外れたときに落ちるなどの状況を作らず、扱い方を決めてから器具を操作します。
平面の浮きと本溶接の動線も見る
上から見た形だけでなく、作業台から浮く部分やねじれがないかも観察します。強く押さえつけている状態では見えなかった変化が、固定条件を変えると現れることもあります。確認のために無理にねじって戻すのではなく、どの状態で変化したかを記録しましょう。
本溶接の前には、必要な箇所へトーチやホルダが届くかを通電しない状態で確かめます。先に仮付けしたことで向きが固定され、途中で届かなくなる配置では、溶接の順序や固定方法を考え直す必要があります。位置決めと作業できる姿勢を一緒に計画すると、無理な体勢を避けやすくなります。
仮付け後のずれを、熱いまま素手で押す、無理に曲げる、たたいて合わせる方法で解決しないでください。材料、継手、仮付けの状態を踏まえた扱いが必要です。自分で方法を判断できないときは、作業を止めて相談へ切り替えます。
熱で歪む仕組みや溶接順序の考え方は、別の記事で詳しく整理しています。この記事では、仮組みと仮付けの前後で位置関係を確認することに重点を置いています。歪みが気になる場合は、次の記事も合わせて確認してください。
仮付けについてよくある疑問
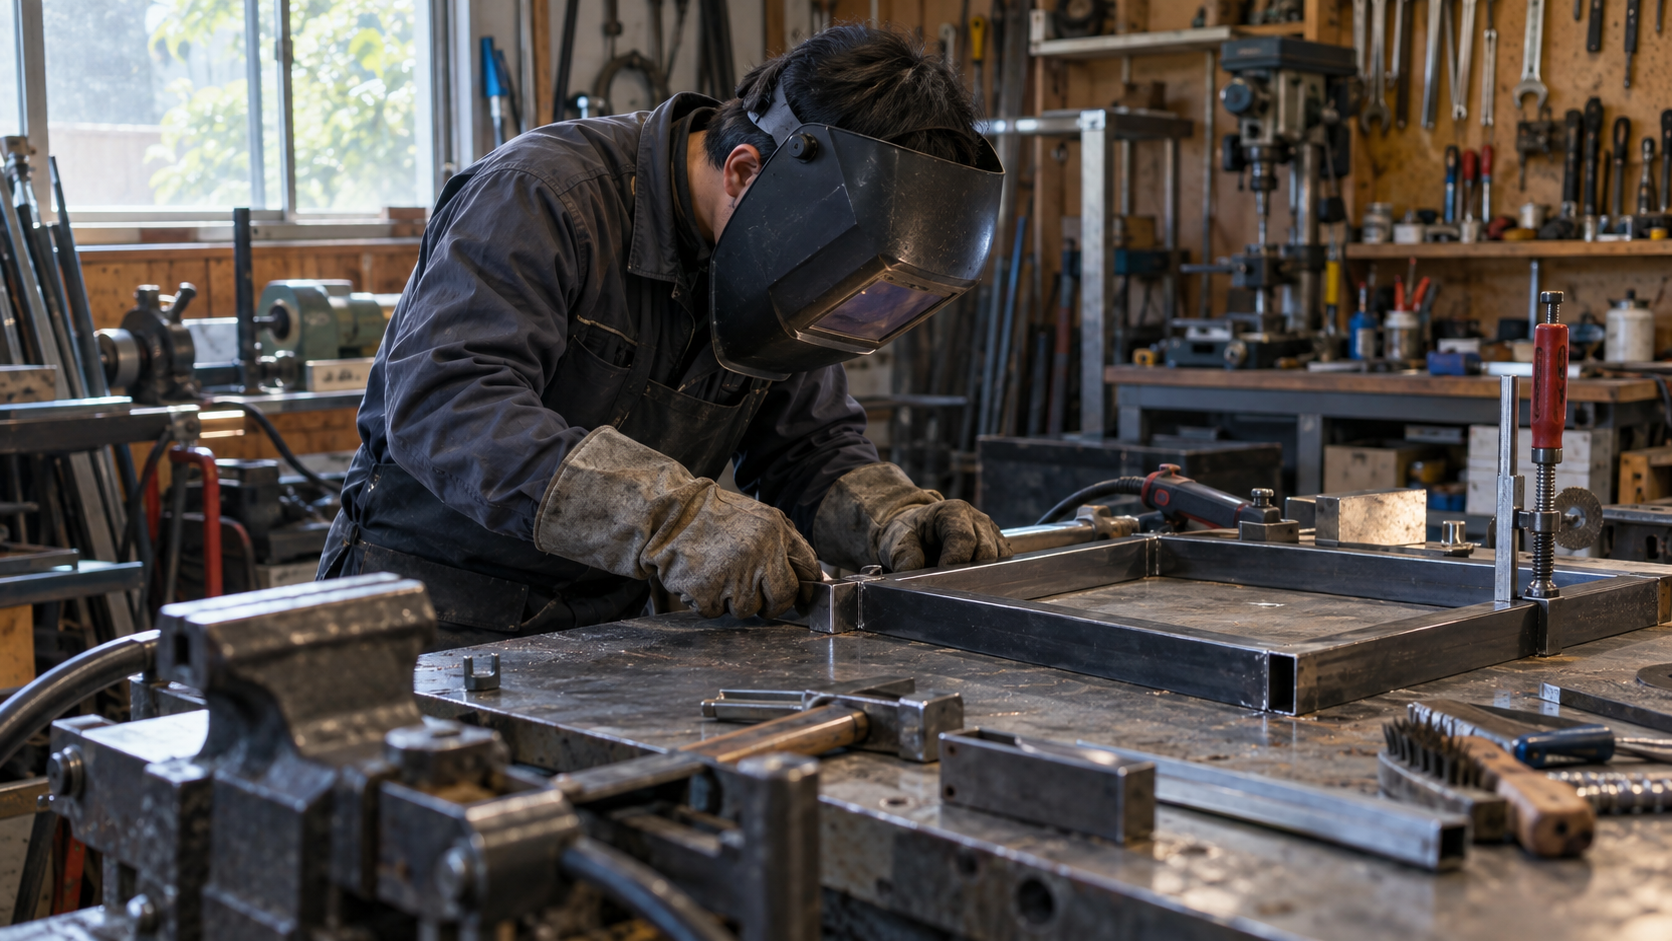
仮付けは確認を省くための作業ではなく、確認しながら組み立てるための段階です。短い溶接でも、使用条件と安全対策は本溶接と同じく必要と考えましょう。以下の疑問も、機種や材料ごとの説明と合わせて判断してください。
クランプだけで本溶接してもよい?
固定と仮付けの必要性は、材料、形、継手、施工方法によって変わります。クランプを使っているから仮付けは不要、仮付けしたからクランプは不要、と一律に決めないでください。どの方法で位置を保持するかを、作業計画として確認することが大切です。
仮付けは何か所、どのくらいの長さにする?
どの材料にも共通する数や長さを示すことはできません。板厚、部材の長さ、形、溶接方法などに応じて必要な条件が変わります。初めての練習では、対象材料と機種の案内を確認し、一般的な動画の数字だけで決めないようにしましょう。
割れた仮付けは本溶接でつなげばよい?
割れがある状態を、理由を確認せず上から覆って進めることは避けます。仮付けを本溶接へ残すかどうかも含め、材料と施工方法に合う扱いが必要です。状況が分からないときは、割れた位置や使用材料を記録して相談してください。
仮付けだけなら遮光面を省ける?
短い時間でもアーク溶接の保護が必要です。溶接面、革手袋、服装、換気、周囲への遮光や火花対策を整え、アークを直接見たり、第三者が無防備に近くで見たりする状況を作らないでください。仮付けは安全対策を省く例外にはなりません。
まとめ|仮付け前後で同じ場所を確かめよう
仮付けは、仮組み、固定、溶接による保持、寸法の再確認を区切って進めます。最初の位置が正しいか、仮付けで変化していないか、本溶接する姿勢を取れるかを確かめましょう。数や長さを万能なルールにせず、対象材料の案内を基準にします。
次の練習では、仮付け前に測る場所を決め、前後で同じ位置を確認してみてください。ずれや割れを本溶接で隠さず、止めて見直す区切りを作ることが、作業を落ち着いて進める助けになります。端材での練習全体の組み立ては、次の記事で整理しています。
参考:SUZUKID よくあるご質問(長いものを溶接する際の仮溶接と固定)(確認日:2026年10月15日)
参考:日本溶接協会 溶接技術教育シートの体系(確認日:2026年10月15日)
参考:神戸製鋼所 溶接材料総合カタログ(確認日:2026年10月15日)