「板を横につなぐのと、重ねてつなぐのは何が違う?」「T継手とすみ肉溶接は同じ名前?」。溶接の説明を読むと、機械の種類だけでなく、部材の組み合わせ方や接合部の名前も出てきます。ここが整理できると、練習する形を選びやすくなります。
まず、部材の組み合わせ方と、溶接部の形の2つを分けるのがポイントです。突合せ継手、重ね継手、T継手などは部材の配置を表す言葉で、すみ肉溶接は溶接部の形を表す言葉です。別の分類なので、一列に並べて一つを選ぶものではありません。
この記事では、家庭の端材練習で目にしやすい継手を中心に、言葉の違い、位置決めで確認する箇所、練習の組み立て方を紹介します。強度設計や寸法の決定を行う記事ではありません。実際に荷重を受けるものの設計や製作は、用途に応じた専門的な確認が必要です。
継手の名前と溶接部の名前を分けよう
継手は、つなぐ部材をどのように組み合わせるかを表します。日本溶接協会の教材でも、突合せ、T、角、重ねなど、部材の配置に応じた分類が説明されています。まず部材の配置を言葉にし、次にどこを溶接するかを考えると整理しやすくなります。
すみ肉溶接は、部材の面が交わる箇所などに、断面が概ね三角形になる形で溶接金属を置くものです。T継手や重ね継手などで使われますが、「T継手だから必ず同じすみ肉でよい」という意味ではありません。同じ部材の配置でも、設計と施工方法に応じて扱いが変わります。
「継手」と「溶接方式」も別の分類です。被覆アーク、半自動、TIGなどは溶接の方式を表し、突合せや重ねは部材の配置を表します。機種を選んだだけでは、どの継手をどう施工するかは決まりません。材料、厚さ、姿勢、必要な品質などを合わせて考える必要があります。
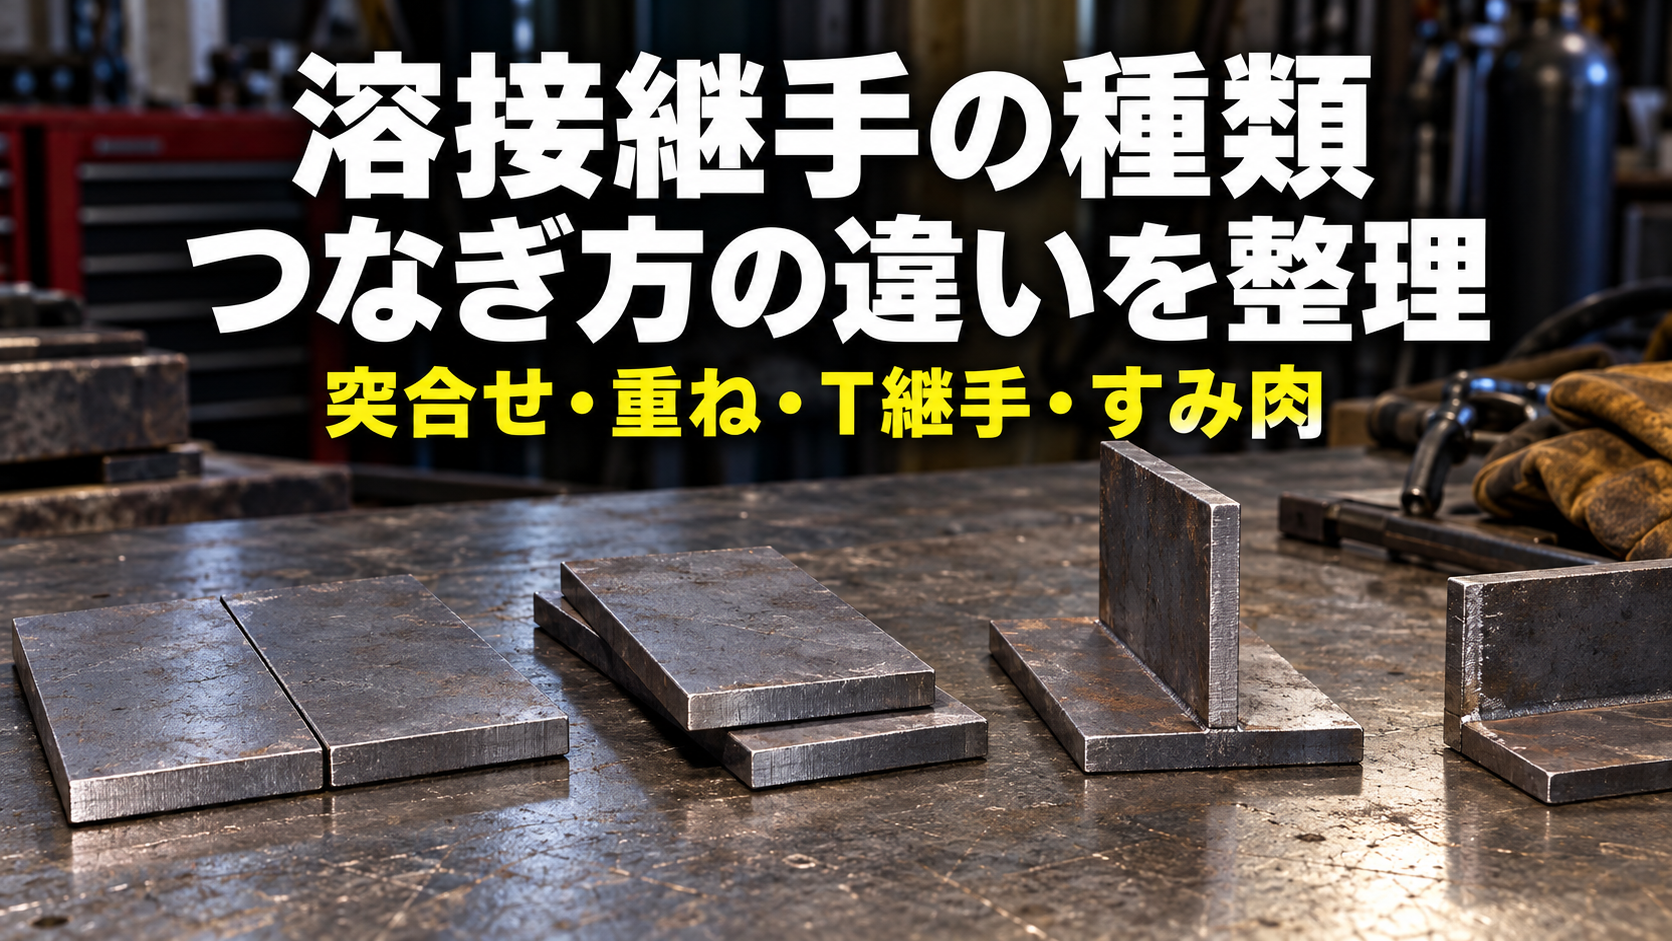
言葉を覚えるときは、最初からすべての種類を暗記しようとせず、手元の端材をどう置くかで考えてみましょう。端面を合わせる、面を重ねる、片方を立てる、角を作るという形を、通電しない状態で見比べるだけでも違いが分かります。重い部材や転がりやすいものは、置き方にも注意してください。
説明書や教材の図では、見えるビードだけでなく部材の断面も描かれている場合があります。実際の外観では内部の形を見られないため、図の三角形と同じように表面を盛れば完成するとは考えないようにします。図は構成を理解するためのもので、外観だけで接合の状態を確認できるわけではありません。
部材の形が決まったら、どの面を基準に位置を合わせるか、トーチをどこから入れるか、完成後にどこを確認できるかを考えます。継手の名前を正しく呼べることは、その条件を説明して相談する助けになります。名前が分からなければ、写真と簡単な図で配置を示しても構いません。
同じ継手でも、作業台の上に置く向きを変えると、溶接する姿勢や見える範囲が変わります。「T字だから前と同じ練習」とまとめず、どの面を下にしたか、どこからトーチを入れたかも記録してください。初心者のうちは材料を安定させ、説明書と教材に沿った姿勢から学び、届かない場所を無理な体勢でつなぐ方法は選びません。
また、部材の端面を斜めに加工する開先という準備と、部材同士をどう配置するかは別の話です。突合せという名前だけから、端面を加工しなくてよいとも、必ず特定の形へ削るとも判断できません。教材の図を見るときは、配置、端面、溶接部の形をそれぞれ確認すると、違う条件をひとまとめにしにくくなります。
代表的な継手を配置と確認点で比べる
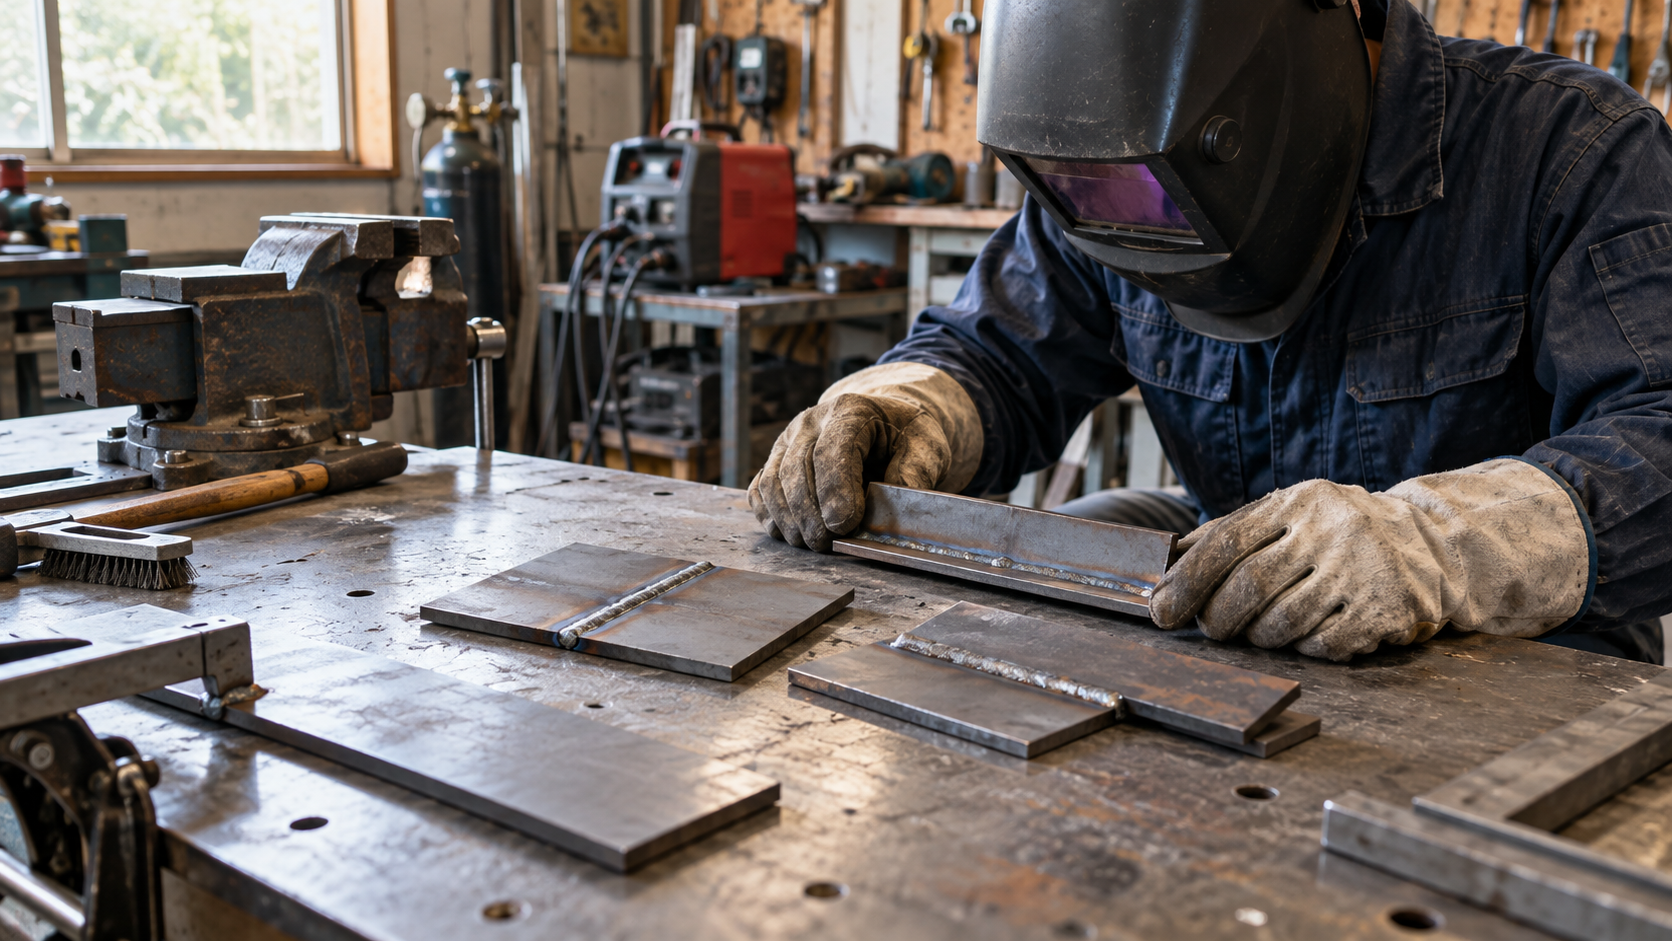
下の表は家庭の練習で見ることの多い形を整理したものです。「どれが一番強いか」ではなく、配置と観察する場所の違いを比べるために使ってください。継手の種類だけでは、必要な強度や適切な寸法を決めることはできません。
| 継手の呼び方 | 部材の配置のイメージ | 練習前に確認すること |
|---|---|---|
| 突合せ継手 | 部材の端面を向かい合わせる | 端面の状態、ずれ、隙間、裏側の条件 |
| 重ね継手 | 部材の面を重ね合わせる | 重ねる位置、浮き、溶接箇所への入りやすさ |
| T継手 | 一方の部材を他方へT字形に配置する | 角度、立てた部材の安定、両側の見え方 |
| 角継手 | 部材を角の形へ組み合わせる | 角の位置、端面のそろい、固定の方法 |
突合せでは、端面を寄せれば準備完了とは限りません。隙間や開先、裏側の扱いは材料や施工方法で変わります。「隙間なしが常に正解」「大きく空けるほどよい」といった共通ルールにせず、練習の対象と使用機種の案内を確認しましょう。
重ね継手では、部材が浮いていないかを見ます。クランプの近くだけが密着し、離れた位置では隙間が変わっている場合もあります。押さえる場所、材料の反り、長さを含めて確認し、一か所で合っていることを全体の状態へ一般化しないようにします。
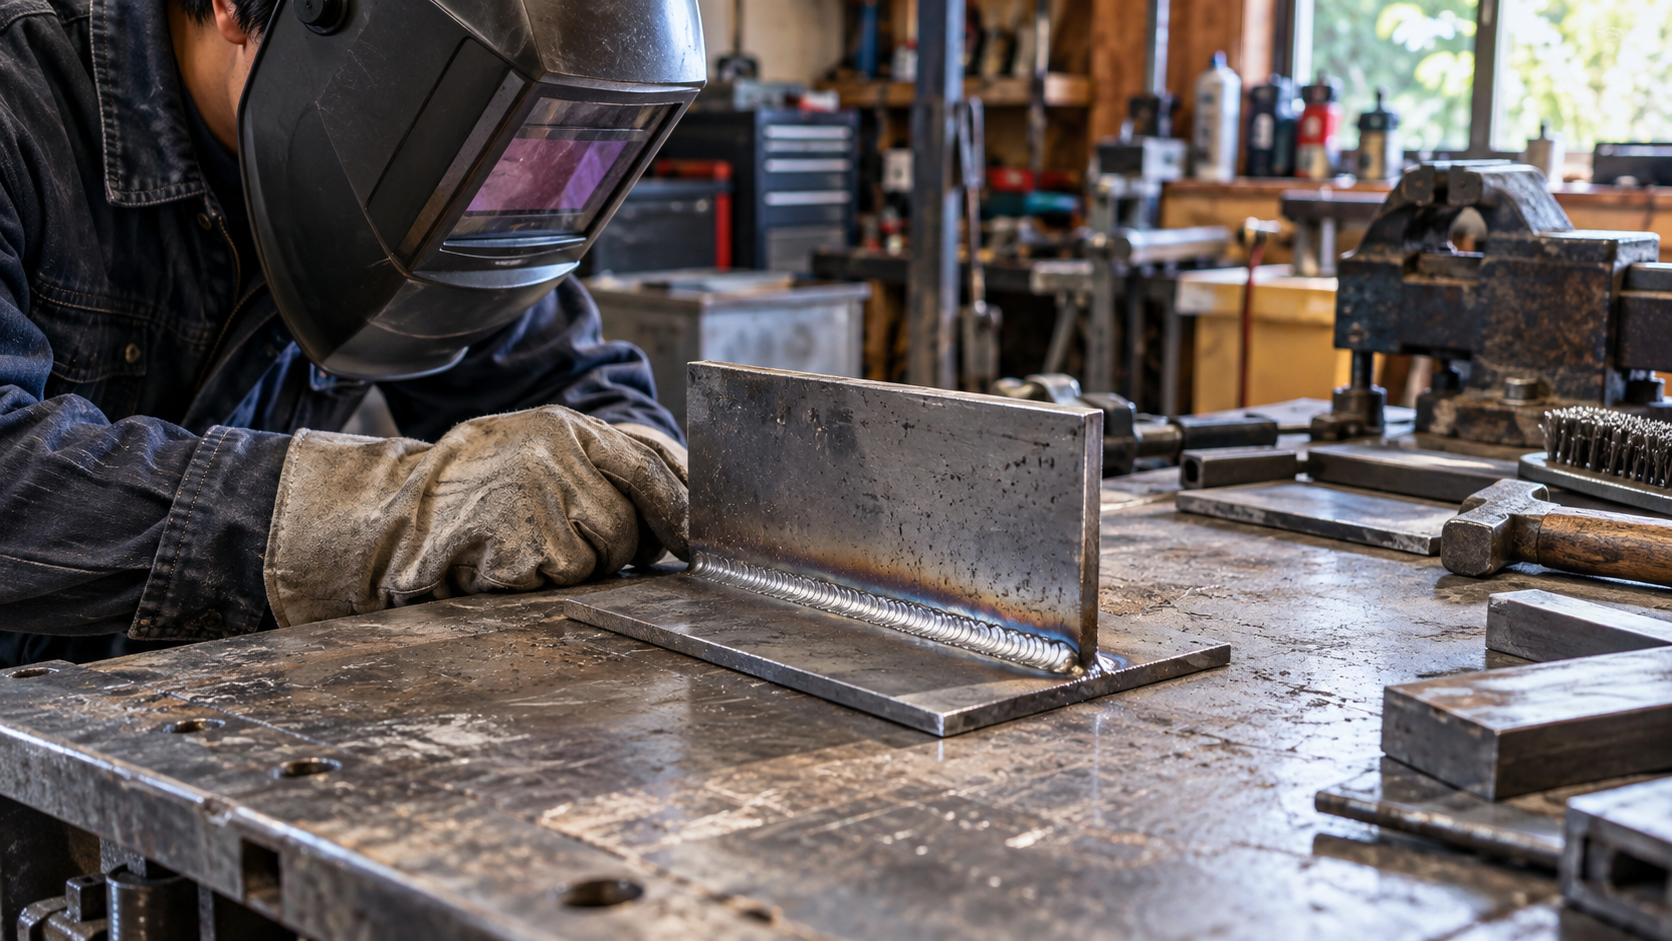
T継手では、立てた部材の保持とトーチの動線を考えます。通電前に転倒や滑りを防ぐ準備をし、溶接する側から境目が見えるかも確認します。片手で材料を支えたままアークを出す配置ではなく、両手の役割と固定を先に整理しましょう。
角継手も、外形だけを見て合っていると決めないことが大切です。表側からそろって見えても、端面や角の位置関係が違う場合があります。溶接後にどの面が外へ出るか、どこを確認できるかも考えて、作業の前後で比較する場所を決めておきます。
材料を扱うときは、端面や切断部で手を傷つけないよう、適切な保護具と方法を使ってください。以下は溶接用手袋を確認するためのカードです。手袋を着けても、重い材料の落下や不安定な固定を防げるわけではないため、支え方を別に整えます。


 ポチップ
端材で継手を練習する前の手順
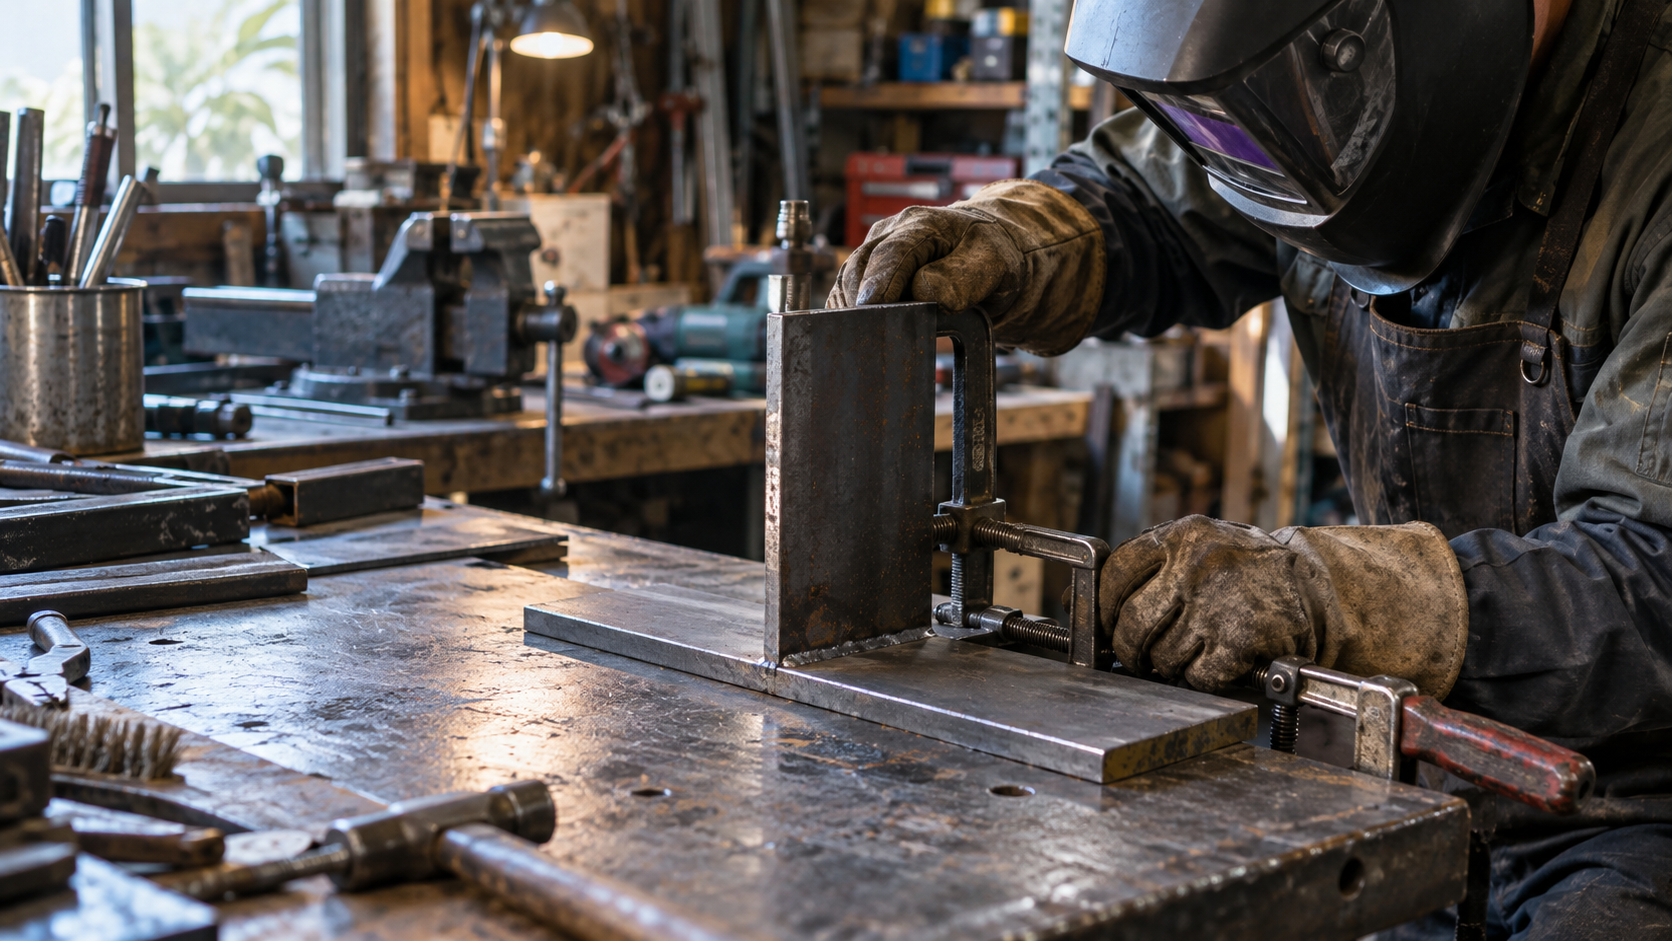
継手の形を変えると、平らな板へビードを置く練習とは、見え方や熱の入り方、操作の条件が変わります。同種の端材で形をそろえ、仮組みから確かめることが出発点です。実際に使用するものを、試行錯誤のための練習材にしないようにしましょう。
材質と表面状態が分かる端材を使います。形が似ていても材質や処理が不明なものを混ぜず、同じ条件で比較できる材料を選びます。
突合せ、重ね、Tなど、練習する配置を決めます。基準面、隙間、角度をどこで確認するかを書き、図と実物の向きを合わせます。
材料の滑りや転倒を防ぎ、作業中に手で支える必要がない状態にします。固定器具がトーチやホルダの動線を妨げないことも、通電前に確かめます。
母材と溶接材料、機種の案内を合わせて確認します。平らな板で使った設定をそのまま固定せず、対象の継手と姿勢を踏まえた練習にします。
冷却と必要な清掃の後、全体、止端、始端、終端などを観察します。位置と条件を残し、外観の改善を必要な強度の証明とは分けて扱います。
仮付けを使う場合は、仮組みの寸法を確認してから行い、位置が変わっていないかを再確認します。クランプを取り付けているから測定を省く、仮付けしたから支持は不要、と一律には考えません。配置を保持する方法と、溶接後に確認する方法をセットで考えてください。
準備の途中で材料を裏返したり向きを変えたりした場合は、その状態で固定と動線を見直します。最初に安定していたことは、次の向きでも安定している証明にはなりません。熱い材料を持ち替えて調整するのではなく、通電前の仮組みで作業の流れを確かめましょう。
清掃用の道具は、使用方式と付着物の状態に合うものを使います。以下は溶接用カストリハンマーの確認カードです。観察のための清掃と、欠陥の除去や補修は別の判断になります。飛散するものへの保護を整え、必要以上に材料を傷める作業をしないようにしてください。
 ポチップ
すみ肉の大きさと「ついた印象」を混同しない
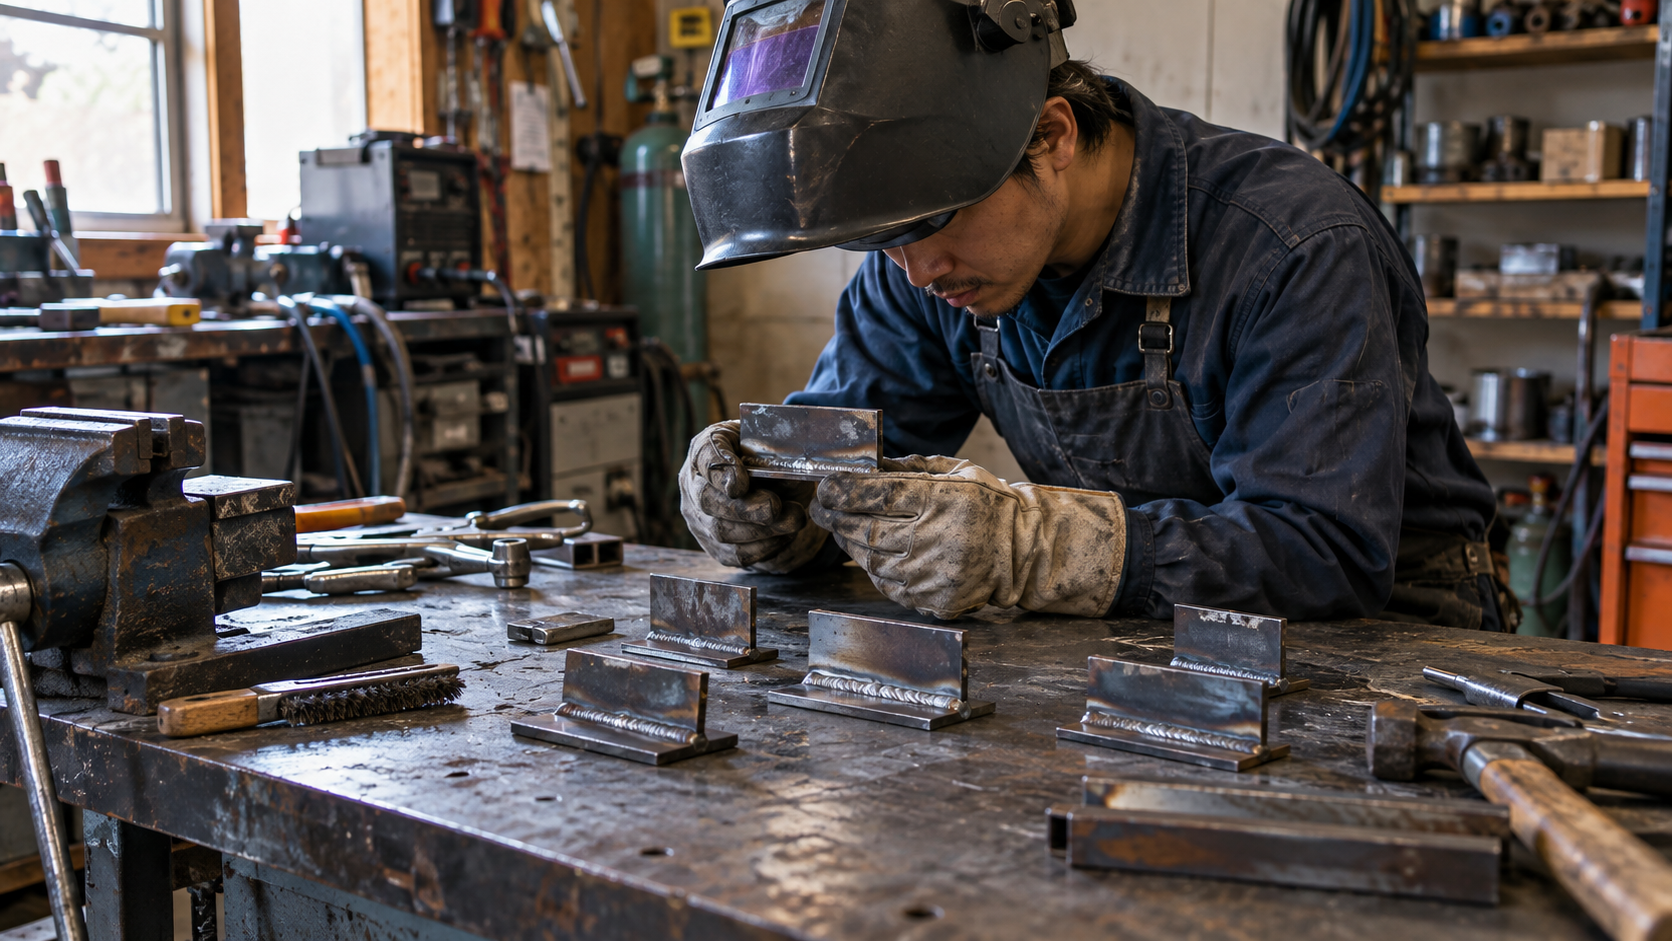
すみ肉溶接では、説明に脚長やのど厚という言葉が出てきます。これらは溶接部の寸法を考えるための要素ですが、見た目を大きく盛れば必要な接合ができる、という意味ではありません。実際の強度は形状、必要な断面、材料、荷重、施工と評価などの条件に関係します。
日本溶接協会の解説でも、継手の強度を考える際にはのど断面などの要素を扱っています。この記事では、初心者の練習へ数式を当てはめて許容荷重を決める方法は紹介しません。寸法の言葉を知ることと、使用できる設計を決めることは別として学んでください。
平板のビードからT継手へ進む例
平らな板に置いたビードの外観が整った後で、同種の端材をT字に組む場面を考えます。立てた部材があることで、トーチを入れる位置と見える範囲が変わります。前の設定と手の動きだけを再現するのではなく、境目を見ながら無理なく動かせる配置かを確かめることが練習になります。
この例では、立てた板の角度、母材側の位置、固定の方法を記録します。ビードの中央だけでなく、両方の止端がどのようにつながるかを観察しましょう。片側だけに溝やかぶさりが見える場合は、位置を残して条件を確認します。外観の違いだけで原因を一つに決める必要はありません。
重ねた部材の浮きを見落とさない例
重ねた板では、固定した近くと離れた場所の状態を見比べます。先に測った位置と、実際に溶接する位置が違う場合、同じ隙間だとは限りません。練習前後で同じ場所を観察できるようにし、押さえる位置を変えたときは、どの条件が変わったかも残してください。
「手で引っ張って取れなかった」という確認だけでは、必要な強度を示せません。人が乗るもの、吊るもの、車両、落下すると危険なものなどは、練習で得た印象を使用判断へ使わないでください。用途に応じて設計、施工、検査の確認が必要です。
不安のある継手を、さらに盛ってから使えばよいと考えないでください。材料や施工の問題が残ったままでは、外観だけを変えることになります。補修の必要性や方法が分からないときは、材料、継手、用途、発生状態を伝えて専門家へ相談しましょう。
自分の練習を振り返るときは、「強くなった」ではなく、「この配置で止端が見やすかった」「ここで固定が邪魔になった」「この位置に隙間が残った」など、観察できた内容を言葉にします。次の練習の課題を決めやすくなり、分からないことも具体的に質問できます。
記録には継手の簡単な図を添え、母材の材質、端材の状態、使用した消耗品と設定を一緒に残しましょう。写真だけを保存すると、後からどの向きに置いた部材か分からなくなることがあります。撮影や記録は機械を止め、母材を安全に扱える状態で行います。見えるものを分かりやすく残すことが目的で、通電中に撮影する必要はありません。
継手についてよくある疑問
継手の名前が分かると、教材や説明書で何を見ればよいか探しやすくなります。名前は施工条件を省略するための合言葉ではなく、配置を説明する道具として使いましょう。同じ継手名でも、材料と用途によって確認事項は変わります。
突合せと重ねはどちらが強い?
種類だけで一律の優劣は決められません。材料、寸法、荷重のかかり方、溶接部の設計、施工状態などを合わせて考える必要があります。家庭の練習では、強さを競うより配置と確認する場所の違いを学び、実際の設計は専門的に確認しましょう。
T継手とすみ肉溶接は同じ?
T継手は部材の配置、すみ肉溶接は溶接部の形を表すため、分類が違います。T字に組んだ部材へすみ肉溶接をする場合がありますが、同じ言葉として扱わないようにすると、教材の図や説明を読み分けやすくなります。
隙間はできるだけなくせばよい?
必要な隙間や端面の準備は、材料、板厚、方法などによって変わります。どの継手も隙間なしにする、あるいは大きく空けるという万能なルールにはできません。対象材料の施工の案内と、使う機種の説明を確認してから準備してください。
きれいなすみ肉なら荷重をかけてよい?
見た目だけでは内部の融合や必要な断面、用途に合う強度をすべて確認できません。作ったものへどの荷重をかけてよいかは、外観の練習とは別に判断が必要です。重要な用途では自己流の試し方で使用可否を決めず、専門的に確認してください。
まとめ|部材の配置から練習を組み立てよう
継手を学ぶときは、部材の配置、溶接部の形、溶接方式を分けると整理できます。突合せ、重ね、T、角といった配置ごとに、隙間、角度、固定、動線、観察する場所を確かめましょう。形が大きいことや、取れなかった印象だけで強度を判断しないことも大切です。
まずは同種の端材を通電せず組み合わせ、どこを基準に固定して測るかを考えてみてください。初めての練習全体の流れは、次の記事でも確認できます。説明書と確認できる材料を基準に、段階を分けて進めましょう。
参考:日本溶接協会 溶接継手の種類(確認日:2026年10月15日)
参考:日本溶接協会 突合せおよびすみ肉溶接継手の強度(確認日:2026年10月15日)
参考:キーエンス 溶接に求められる品質(確認日:2026年10月15日)