亜鉛メッキの単管パイプやフェンス材、メッキ鋼板を溶接しようとして、白い煙が急に増えたり、スパッタがいつもより激しく飛んだり、ビードに小さな穴が残ったりしたことはないでしょうか。錆びにくくホームセンターでも手に入りやすい材料なので、棚や柵のDIYに使いたくなりますが、黒皮の鉄と同じつもりで溶接すると、体にも仕上がりにも負担がかかります。
先に結論をまとめると、亜鉛は約420℃で溶け、約906℃で沸騰します。鉄の融点(約1536℃)よりずっと低いため、溶接の熱が届いた部分のメッキは蒸発し、白い煙(酸化亜鉛のヒューム)や気孔、スパッタの原因になります。そのため溶接する部分のメッキを先に削り落とし、換気と防じんマスクで煙を吸わない形を作り、溶接後は傷んだ範囲を防錆補修するという3つをセットで考えるのが基本です。
この記事では、亜鉛メッキ鋼の溶接で起きること、亜鉛ヒュームと金属ヒューム熱、メッキを落とす範囲と方法、端材で確かめる手順、溶接後の防錆補修、やめて相談する判断までを順に整理します。サビ・塗装・油を含む下地処理全般や、上塗り塗装の詳しい進め方はそれぞれの記事に委ね、亜鉛メッキならではの判断に絞ります。画像は作業の様子を伝えるための生成イメージで、ビードや煙の見本ではありません。
亜鉛メッキ鋼の溶接で起きること|白い煙・気孔・スパッタの理由
亜鉛は、鉄が溶けるずっと手前で蒸発する
日本溶融亜鉛鍍金協会のめっきFAQ「亜鉛めっきした鋼材は溶接できる?」は、めっきした鋼材の被覆アーク溶接は可能で、溶接部の性状も通常の鋼材とほとんど変わらないことがアメリカ溶接協会により報告されていると紹介しています。そのうえで、亜鉛は融点420℃、沸点906℃のため溶接温度では融解・蒸発し、それに応じた配慮が必要だとしています(2026年11月20日確認)。
神戸製鋼所のコラム「ブローホール・ピットとは?亜鉛めっき鋼板における発生原因や対策」も、亜鉛の沸点は鉄の融点よりはるかに低く、鉄が溶けている溶融池の中では亜鉛が気化してガスになると説明しています。熱が届いたメッキは、ビードの真下でも周りでも溶けて蒸発します。ここが、亜鉛メッキ鋼の溶接で起きる問題の出発点です。
起きやすい問題を資料で整理する
資料に出てくる問題を並べると、煙、溶接部の欠陥、溶接後の強さと錆びにくさの3つにまとまります。次の表は、日本溶融亜鉛鍍金協会、日本溶接協会の教材のキーワード解説、神戸製鋼所、日本建設業連合会の資料の記述を整理し、DIYで気をつけたい点を添えたものです。
| 起きること | 資料での説明 | DIYで気をつけたい点 |
|---|---|---|
| 白い煙 | 亜鉛が蒸発すると酸化亜鉛の白煙になり、作業者が吸入しないよう気を配る必要がある(日本溶融亜鉛鍍金協会) | 屋内で換気設備なしに溶接しない。煙を顔の正面で受けない |
| 気孔(ブローホール・ピット) | 溶融金属の温度が早く下がると、気化した亜鉛が抜け切らずにブローホールとして残る可能性がある(同協会) | 表面がきれいでも、内部に空洞が残る場合がある |
| スパッタ | 亜鉛の蒸発に起因するスパッタやブローホールが多発する(日本溶接協会の教材)。気化した亜鉛がアークを乱す(神戸製鋼所) | 周りの可燃物と、溶接しない部分のメッキ面への付着に注意する |
| 接合の強さ | めっきが残ったまま溶接すると、亜鉛が鋼中に拡散して接合力を低下させる(日本溶融亜鉛鍍金協会) | 力がかかる部分は、メッキを落とすか溶接以外の方法を考える |
| 錆びにくさ | 溶接で溶融亜鉛めっき皮膜も損傷し、耐食性が著しく低下する(日本建設業連合会) | 溶接後に防錆補修をする前提で段取りを組む |
メッキの上にそのまま溶接しないのが基本
日本建設業連合会(日建連)鉄骨専門部会のQ&A「A-7-9」は、原則として溶融亜鉛めっきの上に溶接することはできないとし、やむを得ず溶接する場合は、まず溶接部近傍の亜鉛をグラインダで除去する必要があるとしています。日本溶融亜鉛鍍金協会も、溶接部分の亜鉛を除去してから溶接するか、除去が著しく困難な場合は亜鉛が完全に蒸発する溶接条件を選んで白煙の吸引防止策をとるか、どちらかを満たす必要があると書いています。
同協会のQ&A「めっき後溶接または切断した部分の補修方法は?」には、直径19mmの溶融亜鉛めっき異形棒鋼の端部どうしを溶接して引張試験をすると、めっきしていない物の約1/3になったという例が載っています。DIYでは溶接する部分のメッキを先に落とすことを基本にすると決めておくと、煙、欠陥、強さの問題をまとめて小さくしやすくなります。
自分の材料がメッキ品か、先に確かめる
同じ形の角パイプや平鋼、単管でも、メッキ品とそうでない物があります。購入時の商品表示や明細でメッキ品かどうかを確かめ、表面の色や手触りだけで決めつけないことが出発点です。塗装や油、サビを含めた下地の見分け方と、正体が分からない被膜を見つけたときの考え方は、次の記事にまとめています。
亜鉛ヒュームと金属ヒューム熱|換気と防じんマスクの考え方
白い煙の正体は、細かな酸化亜鉛
日建連のQ&Aは、溶接時に発生する亜鉛蒸気は空気中の酸素によって微細な酸化亜鉛となり、有害な多量の白煙を発生するので対策が必要だとしています。日鉄溶接工業の溶接Q&A「Q052 溶融亜鉛めっき鋼板用の溶接材料について教えてください」も、めっき層がアーク熱で分解ガスに変わり、ブローホールやスパッタ、亜鉛ヒュームの原因になると説明し、換気を十分に行って防塵マスクを着用するよう呼びかけています。
亜鉛の煙だけを気にすればよいわけではありません。SUZUKIDのBuddy80(SBD-80)の取扱説明書は、溶接時のヒューム(煙)には身体に有害な物質が含まれ、無防備な状態で吸い続けるとじん肺等の病気の原因になるとして、呼吸用保護具の使用と通気が十分な場所での作業を求めています。
金属ヒューム熱は、作業から数時間たって出る
日本溶融亜鉛鍍金協会のFAQは、亜鉛めっき鋼材の溶断・溶接などで出る酸化亜鉛のヒュームを吸い込むと発熱症状を招くことがあり、亜鉛熱や金属熱などと呼ばれると説明しています。症状は吸入後2~8時間頃に現れる発熱で、インフルエンザのような悪寒を伴うとしています。厚生労働省「職場のあんぜんサイト」の酸化亜鉛の安全データも、吸入時の症状として咽頭痛、頭痛、発熱、吐き気、悪寒、筋肉痛などを挙げ、金属ヒューム熱の症状は2~3時間経過するまで現れないと注意しています。
作業中は平気でも、夜になってから寒気や熱が出ることがある、ということです。同じサイトの災害事例「亜鉛びき配管の溶断作業中、酸化亜鉛ヒュームにより中毒」では、窓も換気設備もない配管室で、防じんマスクを着けずに亜鉛びき配管をガス溶断した作業者が、帰宅後に悪寒と40℃の発熱で受診し、12日間入院しています。閉め切った屋内で、換気も呼吸用保護具もなしに亜鉛メッキ鋼を溶接・溶断しないことが、まず守る線です。
屋外の風通しと、屋内の局所排気
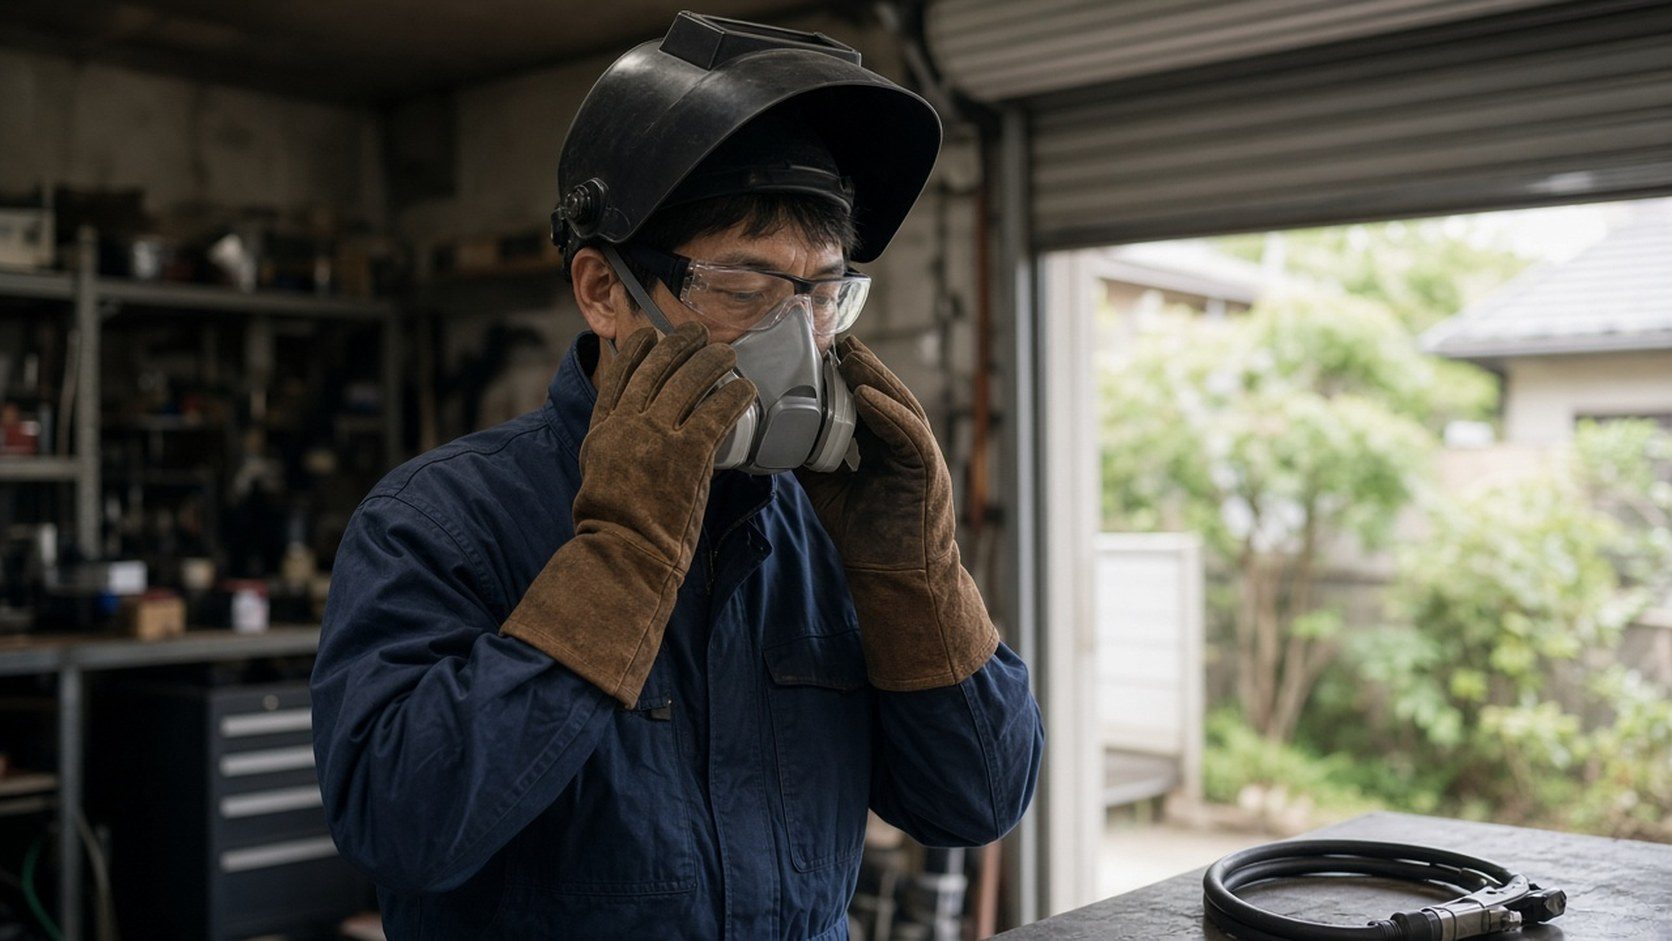
日本溶融亜鉛鍍金協会は、亜鉛めっき鋼材を溶接するとき、屋内では必ず局所排気装置が必要だとしています。日本溶接協会も、アーク溶接での呼吸用保護具の使用は屋外の作業にも当てはまると案内しています。家庭で作業するなら、風通しのよい屋外を選んだうえで防じんマスクを着け、煙が自分の顔へ流れてこない立ち位置を選びましょう。風下に立って煙をかぶる形や、シャッターを閉めたガレージでの作業は避けてください。
作業場所の換気や火災対策、遮光を含めた家庭での安全対策の全体は、次の記事で確かめてください。
防じんマスクは、区分と付け方で選ぶ
日本溶接協会の資料「金属アーク溶接等作業における特定化学物質障害予防規則の概要および対応」は、防じんマスクの種類ごとの指定防護係数を表にしており、使い捨て式のDS2と、取替え式・半面形のRS2はどちらも10としています。そのうえで同協会としては、継続したアーク溶接等の作業では取替え式防じんマスクを推奨すると注記しています。事業者向けの規制を解説した資料ですが、個人で選ぶときの目安にもなります。
どの区分のマスクも、顔に密着していなければ性能を発揮できません。日本溶接協会は防じんマスクの正しい付け方のリーフレットやポスターも公開しています。溶接面を下ろしたときにマスクがずれたり、すき間ができたりしないかを、溶接を始める前に確かめておきましょう。


 ポチップ
溶接前にメッキを落とす範囲と方法
範囲の目安は、溶接部の両側と表裏の両面
米国亜鉛めっき協会(AGA)の解説「Welding Galvanized Steel」は、アメリカ溶接協会の規格AWS D19.0が亜鉛のない面での溶接を求めているとして、構造物では溶接する部分の両側それぞれ少なくとも1~4インチ(約2.5~10cm)、部材の両面でめっきを除去するとしています。構造物向けの目安なので、DIYの小物にそのまま当てはまる数値とは限りませんが、ビードの幅だけでなく、熱が届く周りと裏側まで落とすという考え方は参考になります。
削った範囲は、そのまま溶接後に防錆補修が必要になる範囲でもあります。広く削るほど補修の手間も増えるので、溶接する位置と長さを先に決め、印を付けてから削り始めると無駄が出にくくなります。
地肌が出たかは、グラインダーの火花で見る
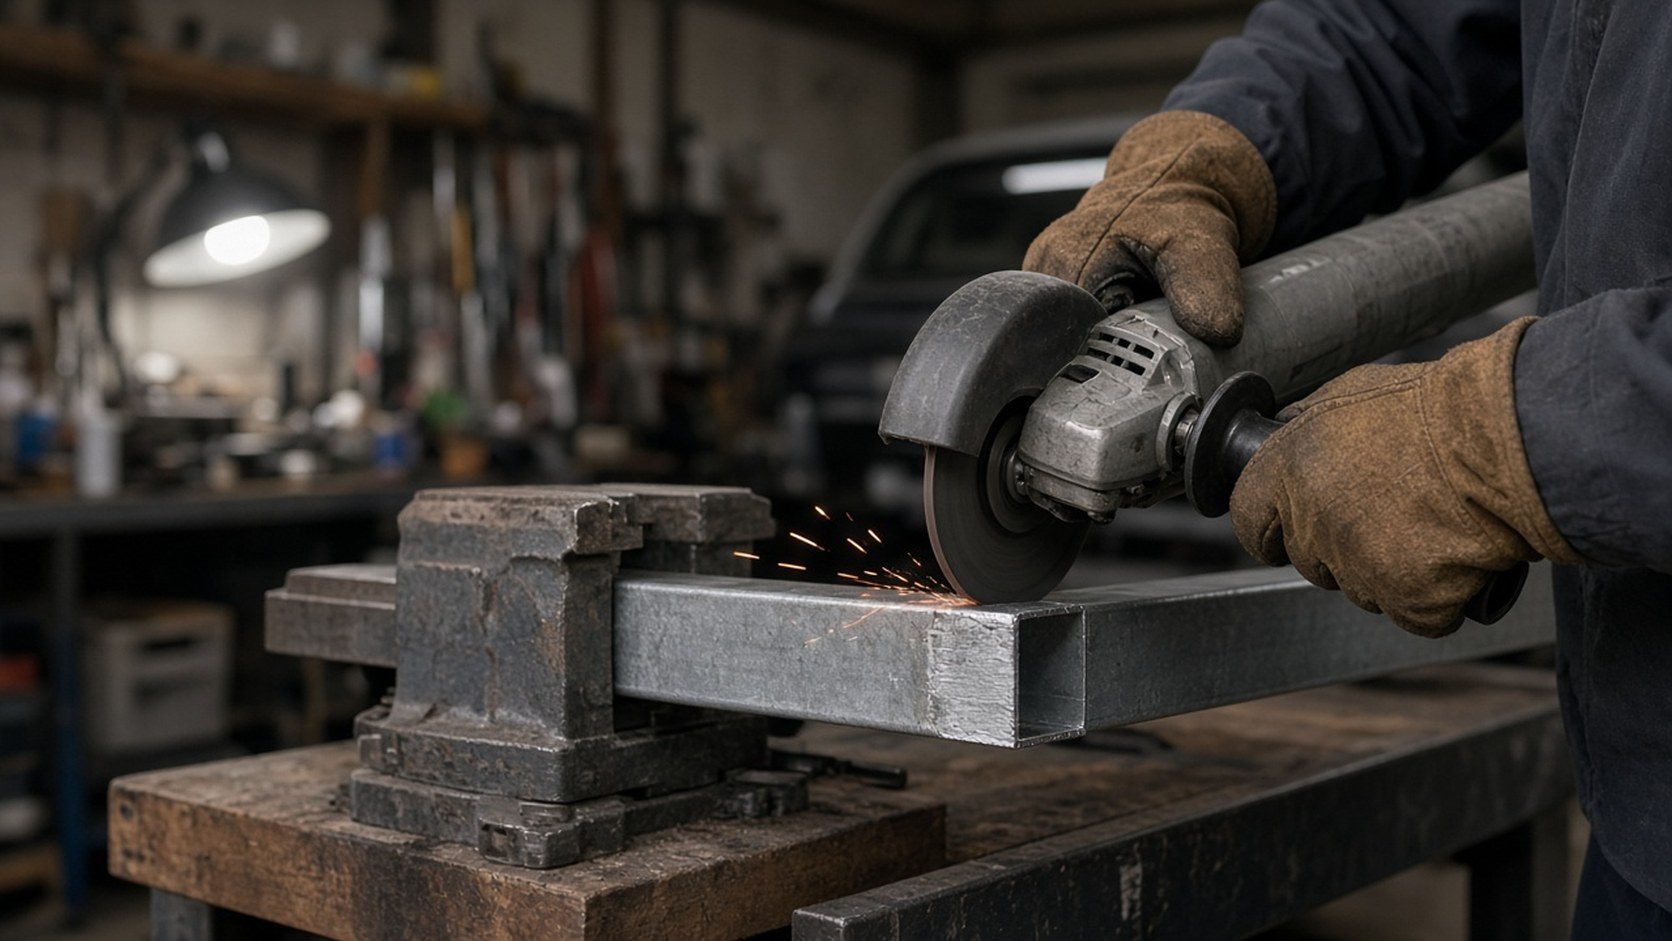
日本溶融亜鉛鍍金協会は、ディスクグラインダーやグリットブラストのような工具で溶接部の亜鉛を除去し、ディスクグラインダーの場合は火花が生じたら亜鉛が除去されたと判定できるとしています。日建連のQ&Aも、鉄の地肌まで達したかはグラインダ切削時の火花で判断できると書いています。同協会によると、こうして処置した鋼材は、めっきのない鋼材とまったく同様の溶接条件で溶接できます。
火花が出た時点で目的は果たせているので、同じ場所を削り続けて板を薄くしないようにします。砥石の種類による削れ方の違いと、削りすぎを防ぐ見方は、溶接ビードを削るときの砥石の違いと確認の記事も参考にしてください。
粉じんと火花、ワイヤブラシのワイヤに備える
マキタのディスクグラインダGA4034の取扱説明書は、作業時は常に保護メガネを使い、粉じんの多い作業では防じんマスクを併用するよう求めています。研削粉は火花となって飛散するため、引火しやすい物を安全な場所に遠ざけ、火花を直接手足に当てないことも書かれています。ホイールカバーは外さずに使い、サイドグリップを付けて両手で確実に保持すること、材料はクランプや万力で固定することも同じ取扱説明書に書かれています。メッキを削る作業でも、溶接のときと同じく防じんマスクを着け、火花の飛ぶ先に可燃物を置かないようにしましょう。
同じ取扱説明書は、ワイヤブラシで研磨すると作業中にワイヤが抜け落ちることがあり、過剰な負荷をかけるとより抜けやすくなること、ワイヤブラシは専用のホイールカバーに取り替えて使うことも注意しています。カップワイヤブラシで広い面を落とすときも押し付けすぎず、抜けたワイヤや研削の火花が手首や前腕に当たらないよう、袖口をすき間なく覆っておきます。
 ポチップ
パイプの内側など、削れない面が残るとき
単管やフェンスの支柱のようなパイプは、内側にもメッキが付いていることがあります。内面は削れないので、外側を落としても、溶接の熱で内側の亜鉛が蒸発して煙が出る可能性があります。日本溶融亜鉛鍍金協会は、除去が著しく困難な場合の条件として、凝固速度の遅い高酸化チタン系などの溶接棒、溶融池の前方で棒を前後に動かす動作、10~20%程度遅い溶接速度を挙げていますが、その場合も白煙の吸引防止策が必要だとしています。
パイプの端どうしを溶接するなら、外側のメッキを落としたうえで、風通しのよい屋外で呼吸用保護具を着け、短く区切って煙の量を見ながら進めるのが無難です。それでも煙が多くて抑えられないと感じたら、無理に続けず、溶接以外の接合を考えるのも一つの判断です。
端材で確かめる手順
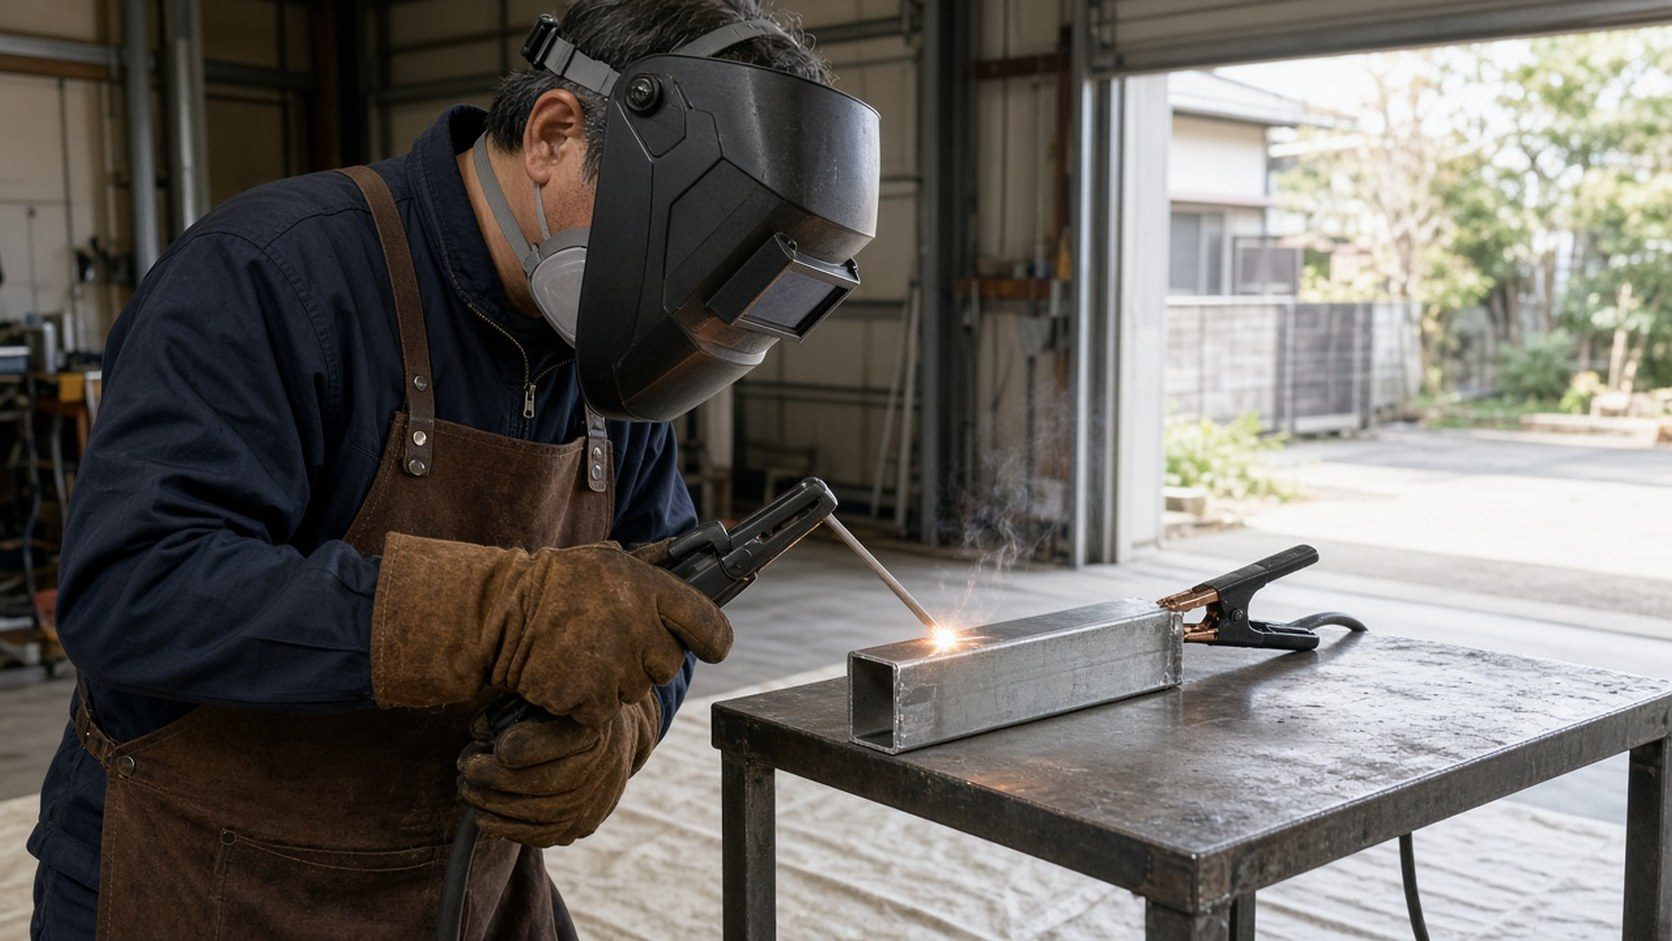
本番の部材にいきなり溶接せず、同じ材料の端材で、メッキの落とし方から防錆補修までを一度通しておくと、煙の出方や削る範囲、補修の手間がつかめます。次の手順は、ここまでの資料の内容を家庭で試す順番に並べた一例です。
同じメッキ品の端材を用意し、風通しのよい屋外で周りの可燃物を片付け、近くに消火器を置きます。局所排気のない屋内は選びません。
溶接面、革手袋、長袖、防じんマスク、保護メガネを着け、マスクが顔に密着しているかを確かめます。
溶接する位置の両側と裏側を、火花が出るまでグラインダーで削ります。削った範囲が、後で補修する範囲です。
ふだんの条件で短いビードを引き、煙の量とスパッタ、アークの安定を見ます。煙が顔に向かうなら立ち位置を変えます。
十分に冷めてからスラグを落とし、ビード表面のピット(穴)と、周りの焼けの広がりを確かめます。
ワイヤブラシで汚れと酸化物を落とし、高濃度亜鉛末塗料を塗って、補修にかかる手間を確かめます。
溶接中と溶接後に見るポイント
端材で確かめたいのは、メッキを落とした部分で煙やスパッタが落ち着くか、ビードにピットが出ないかです。削り残しがあると、そこだけ白い煙やスパッタが増えやすいと考えられます。気孔の原因は亜鉛だけではないので、メッキを落としても穴が出るなら、気孔・ブローホールの原因の確認順でほかの要因も確かめてください。半自動溶接でスパッタが多いときの設定やワイヤ送給の見直しは、スパッタが多い原因の確認順が参考になります。
結果を見て、本番で削る範囲と補修の段取りを決めるのが、端材で試すいちばんの目的です。うまくいった条件と、削った幅、補修に使った時間をメモしておくと、本番で迷いません。
遮光と、溶接直後の熱に注意する
Buddy80の取扱説明書は、アーク光を肉眼で見ると目を痛める可能性があるとして遮光保護具の使用を求め、作業中は頭部、顔面、のど、手、足などを露出させないよう書いています。煙の量を確かめたいときも、アークが出ている間は溶接面を下ろしたまま見て、面を上げるのはアークを止めてからにしましょう。
 ポチップ
亜鉛メッキ鋼はスパッタが増えやすいので、火の粉は手元だけでなく、胸から膝のあたりにも飛びやすくなります。作業着の上から前掛けで覆い、裾や合わせ目から火の粉が入り込まないようにしておくと安心です。
SUZUKIDの被覆アーク溶接機SAD-80Cの取扱説明書は、溶接中や溶接直後は溶接物、溶接棒、作業台などが高熱になるとしています。ビードの表面や裏側を手で確かめるのは、十分に冷めてからにします。
溶接後の防錆補修|傷んだ範囲を整えて高濃度亜鉛末塗料
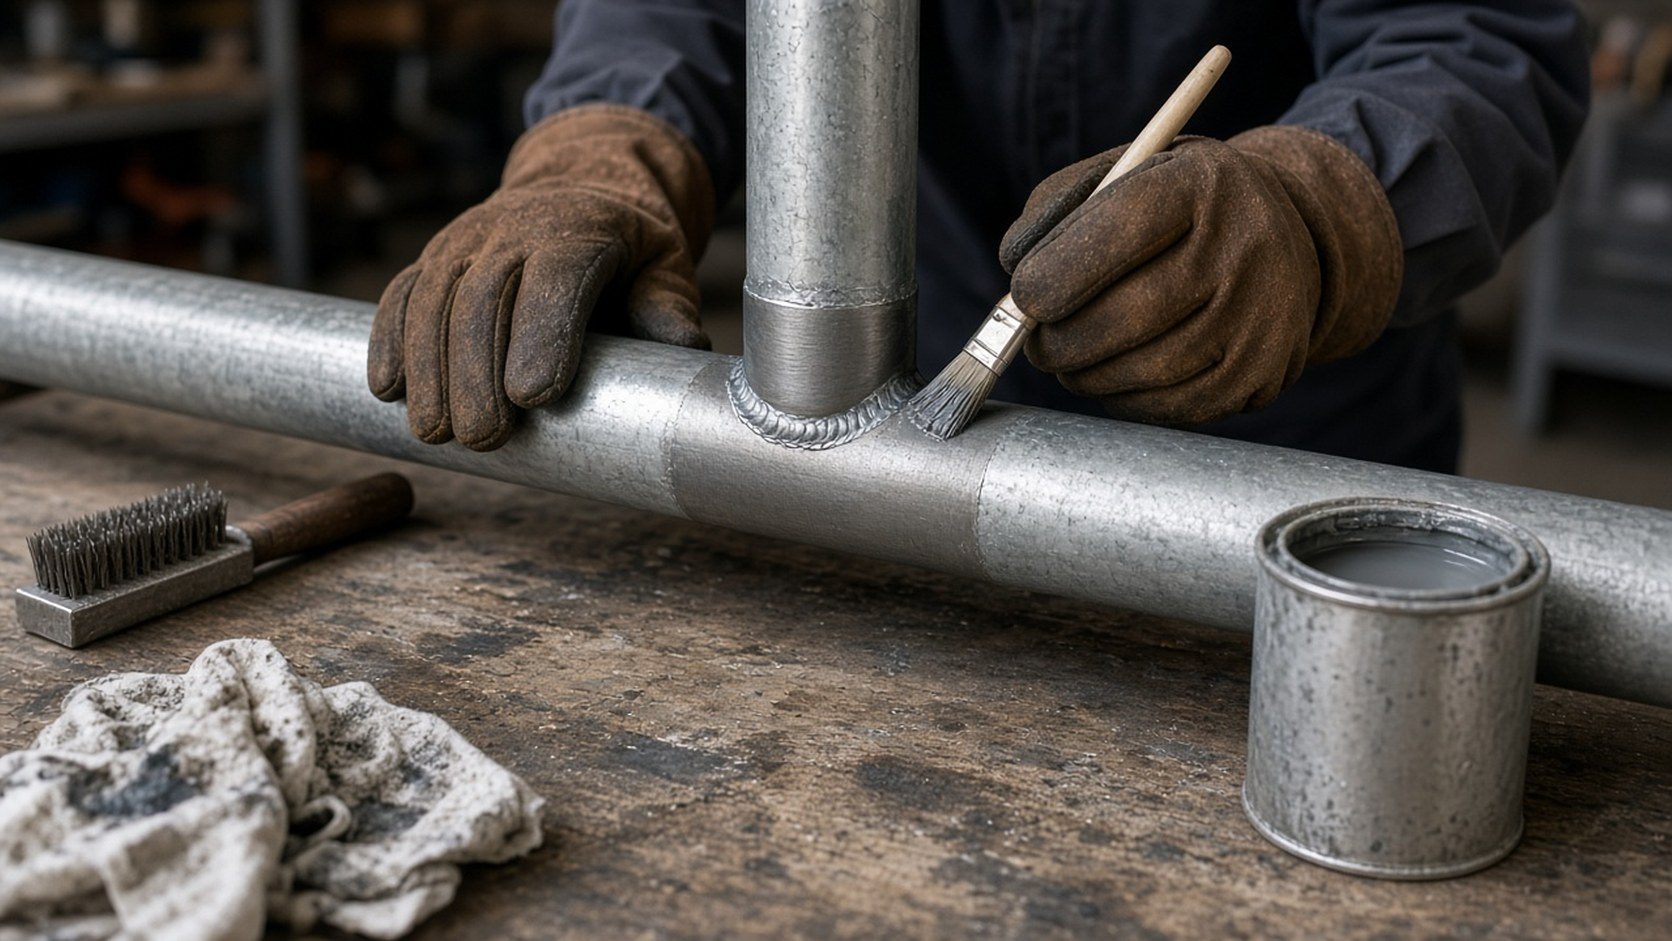
溶接部だけでなく、熱で傷んだ周りも補修する
日本溶融亜鉛鍍金協会の補修方法のQ&Aは、めっき後に溶接すると、溶接部はもちろん、熱影響を受けた部分のめっき皮膜も破損するとしています。カッターや金のこで切断した面にもめっき皮膜はないので、溶接部と同様の処置が必要だと書いています。削った範囲、焼けて色が変わった範囲、切り口をまとめて補修の対象と考えましょう。
スラグと酸化皮膜を、ワイヤブラシで落とす
同協会は、溶接部の汚れや酸化皮膜などをワイヤブラシなどで取り除き、高濃度亜鉛末塗料で補修するのが、もっとも簡単でかつすぐれた方法だとしています。日建連のQ&A「A-7-29」には、溶接後のスラグ除去が不十分なまま塗装したため、工事現場への搬入時には既に錆が出ていた例が載っています。スラグや焼けを残したまま塗らないことが、補修を長持ちさせる前提です。
 ポチップ
被覆アーク溶接のスラグについて、SAD-80Cの取扱説明書は、溶接部が冷え切ってからチッピングハンマー等でたたき落とすよう案内しています。溶接直後の部材は高熱なので、冷めるのを待ってからスラグを落とし、そのあとでブラシをかけましょう。
 ポチップ
高濃度亜鉛末塗料は、重ね塗りが前提
日建連のQ&Aによると、建築鉄骨の標準仕様書JASS 6は、金属亜鉛末を90%以上含む高濃度亜鉛末塗料を2回以上塗布するとしています。日本溶融亜鉛鍍金協会のFAQも、メッキを落とせなかった場合の手順の中で、溶接が終わったら周辺のスラグや酸化物を除去し、ジンクリッチペイントで3回程度刷毛塗りするよう案内しています。どちらも業務での目安なので、実際の塗り回数や乾燥時間は、使う塗料の説明に従ってください。
補修した部分とメッキ面の色の差が気になる場合、同協会は専用の色合わせ用塗料を使うこともあるとしています。上塗りで仕上げたいときの下地づくりや乾燥の確かめ方は、次の記事で確かめてください。
メッキ面に付いたスパッタも見落とさない
神戸製鋼所のコラム「溶接スパッタとは?亜鉛めっき鋼板溶接時の原因と対策」は、スパッタがめっきの表面に付着するとめっき層が傷つき、耐食性が低下するため、めっき鋼材の溶接では特に注意が必要だとしています。溶接しない部分のメッキ面は不燃性のシートで覆っておき、付いてしまった粒は補修の前に確かめて、補修の範囲に含めましょう。
 ポチップ
やめて相談する判断と、よくある疑問
力がかかる部分は、溶接以外の接合も考える
日本溶融亜鉛鍍金協会は、使用中に圧縮や引張の力がかからない場合はめっきのまま溶接されることが多い一方、力がかかる場合は接合部の亜鉛を事前に除去する必要があるとし、設計当初からボルト接合にしておくことを勧めています。強い冷間加工を受けて残留応力が大きい鋼材では、溶けた亜鉛が粒界に入り込む液体金属脆化が起きる可能性も皆無とは言えない、とも書いています。
人が乗る台、はしごや足場、手すり、重い物を吊る金具のように、壊れると危険な物は、DIYの溶接で済ませないと決めておきましょう。ボルトやクランプで組む方法を選ぶか、専門の業者に相談するのが安全です。
換気を確保できない、煙が抑えられないとき
屋外で作業できない、風向きが安定しない、メッキを落としても白い煙が多い。こうしたときは、その場で止めるのが安全です。日本溶融亜鉛鍍金協会が屋内では必ず局所排気装置が必要だとしている以上、家庭の換気扇や扇風機だけで足りるとは考えないほうがよいでしょう。
作業のあとに寒気や発熱が出たら
職場のあんぜんサイトの酸化亜鉛の安全データは、吸入して気分が悪い時は医師に連絡するよう示しています。作業の数時間後に寒気、発熱、のどの痛み、だるさなどが出たら、亜鉛メッキ鋼を溶接したことを伝えて医療機関に相談してください。息苦しさがあるときは、様子を見ずに早めに受診しましょう。
片付けのときも、溶接した部材や作業台には熱が残っています。端材や部材を動かすのは冷めてからにし、乾いた革手袋を着けて持ち上げましょう。
 ポチップ
ノンガス半自動溶接機でも、亜鉛メッキ鋼を溶接できますか?
SUZUKIDのよくあるご質問は、亜鉛めっき処理された物の溶接について「被覆アーク溶接機のみで溶接が可能」とし、亜鉛めっき用の溶接棒スターロードG-3を案内しています。ノンガス半自動溶接機でメッキ品を溶接する方法は案内されていません。また、TRUSCOのオレンジブックではスターロードG-3(棒径3.2mm)の使用条件に「100Vでは使用できません」とあり、100Vの被覆アーク溶接機ではこの組み合わせを使えない可能性があります。手持ちの機種でメッキを落とした部分を溶接してよいか、どの溶接棒を使うかは、取扱説明書で確かめるか、メーカーに問い合わせてから決めてください。
亜鉛メッキ用の溶接棒なら、メッキを落とさなくてもいいですか?
スターロードG-3は、SUZUKIDの販売ページで、メッキをはがさず溶接してもピットやブローホールに対する耐気孔性に優れた設計だと説明されています。ただし、日本溶融亜鉛鍍金協会は、メッキを除去せずに溶接する場合も、発生する白煙の吸引防止策が必要だとしています。日本溶接協会のQ&A「Q-07-04-01」は、亜鉛めっき鋼板のマグ溶接では、めっきの付着量に応じて専用のワイヤが実用化されているとし、日建連のQ&Aは、めっき量が多い材料を除去せずに溶接する場合は試験的に溶接して欠陥や強度を事前に確かめる必要があるとしています。換気と呼吸用保護具は省かず、力がかかる部分には頼らないでください。
溶接後は、普通のスプレー塗料で仕上げてもいいですか?
日本溶融亜鉛鍍金協会は、溶接部の補修には高濃度亜鉛末塗料を使うのがもっとも簡単ですぐれた方法だとしています。見た目を整える塗料だけで済ませるより、先に高濃度亜鉛末塗料で補修し、その上に仕上げを重ねるかどうかを考えるのが順番です。上塗りできるかどうかや塗り重ねの間隔は、塗料の説明で確かめてください。
まとめ|亜鉛メッキは落としてから溶接し、煙を吸わず、補修まで終える
亜鉛メッキ鋼の溶接では、鉄より低い温度で蒸発する亜鉛が、白い煙(酸化亜鉛のヒューム)や気孔、スパッタの原因になり、残したまま溶接すると接合の強さや錆びにくさも落ちます。溶接する部分の両側と裏側のメッキを火花が出るまで落とし、風通しのよい屋外で防じんマスクを着けて溶接し、終わったら傷んだ範囲を高濃度亜鉛末塗料で補修する、という流れが基本です。
次に亜鉛メッキの材料を使うときは、本番の前に同じ材料の端材で、削る範囲、煙の出方、補修の手間を一度確かめてください。力がかかる部分や換気を確保できない場所では、溶接にこだわらないという判断も、大事な安全対策です。