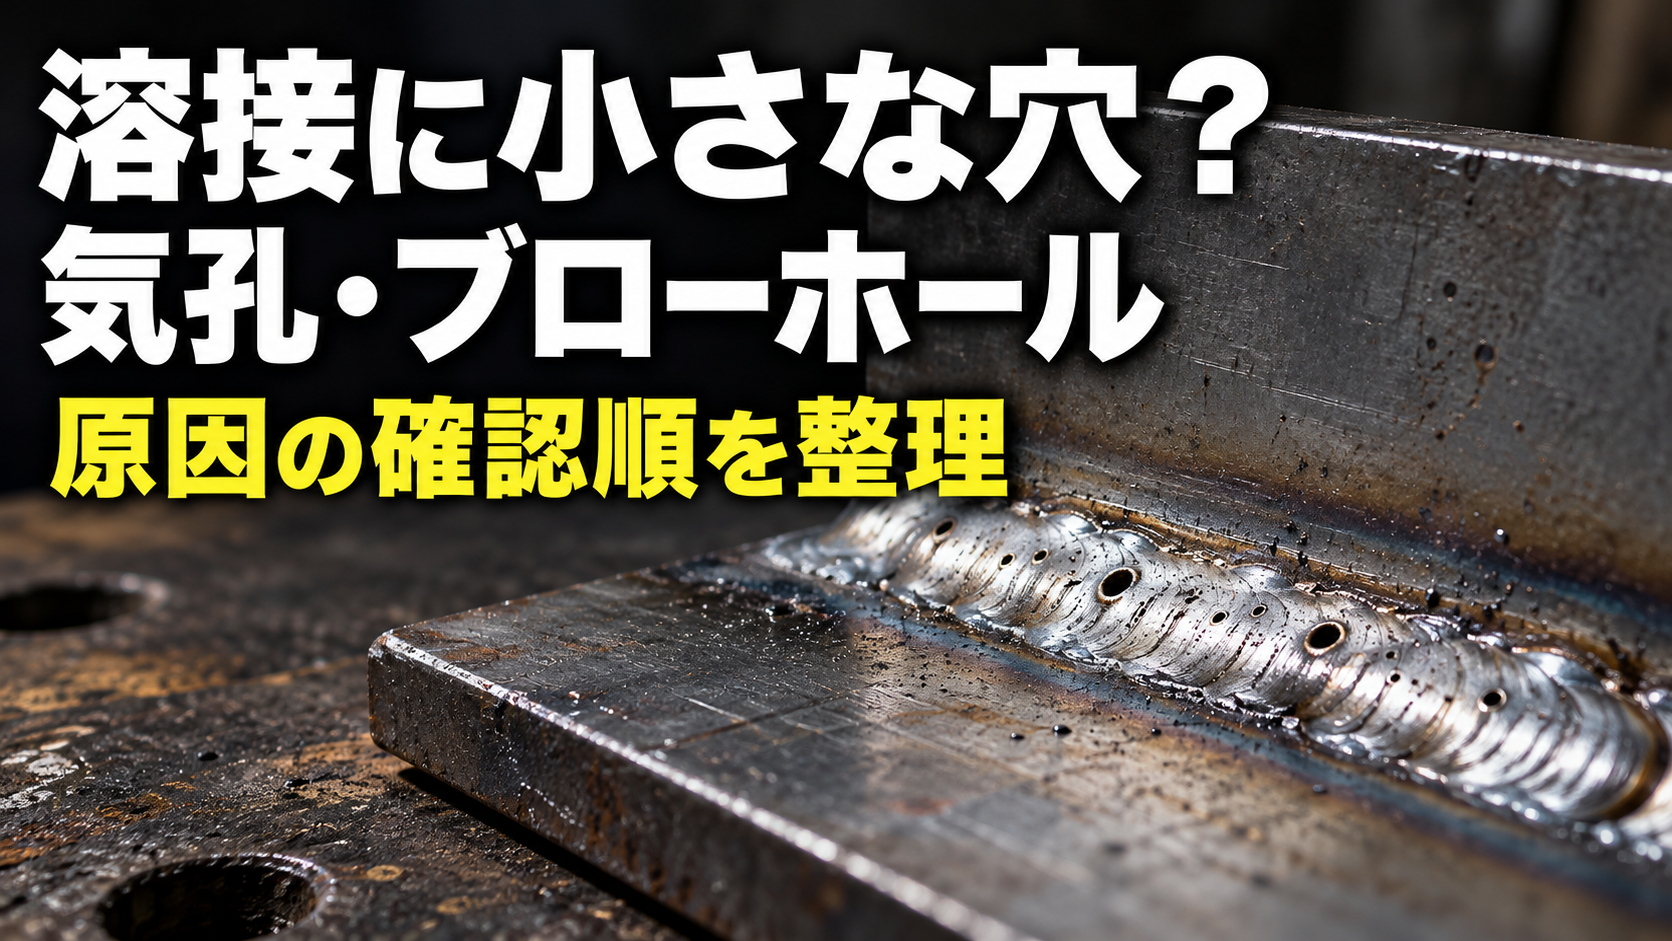
「ビードに小さな穴が並ぶ」「表面はそれらしくついたのに、穴が気になる」。初めての溶接でこんな状態になったとき、すぐに電流だけを変えていませんか。穴の見え方と使っている溶接方式を分けると、確認する順番を整理できます。
まず押さえたいのは、母材、溶接材料、シールドの状態の3つです。気孔は一つの設定だけで決まるものではありません。表面に見える穴と内部の空洞は区別し、見た目が良くなっただけで強度が確かめられたとは考えないようにしましょう。
この記事は、材質が確認できる一般的な練習材を使い、説明書の範囲で原因を切り分けるための入口です。重要な構造物の合否判定や欠陥部の補修方法を決める記事ではありません。使う機種と溶接材料の公式資料を基準に、端材で確認を進めます。
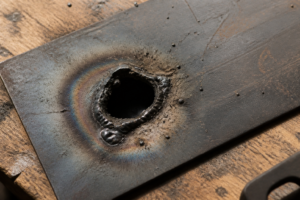
気孔とピット、溶け落ちの穴を区別しよう
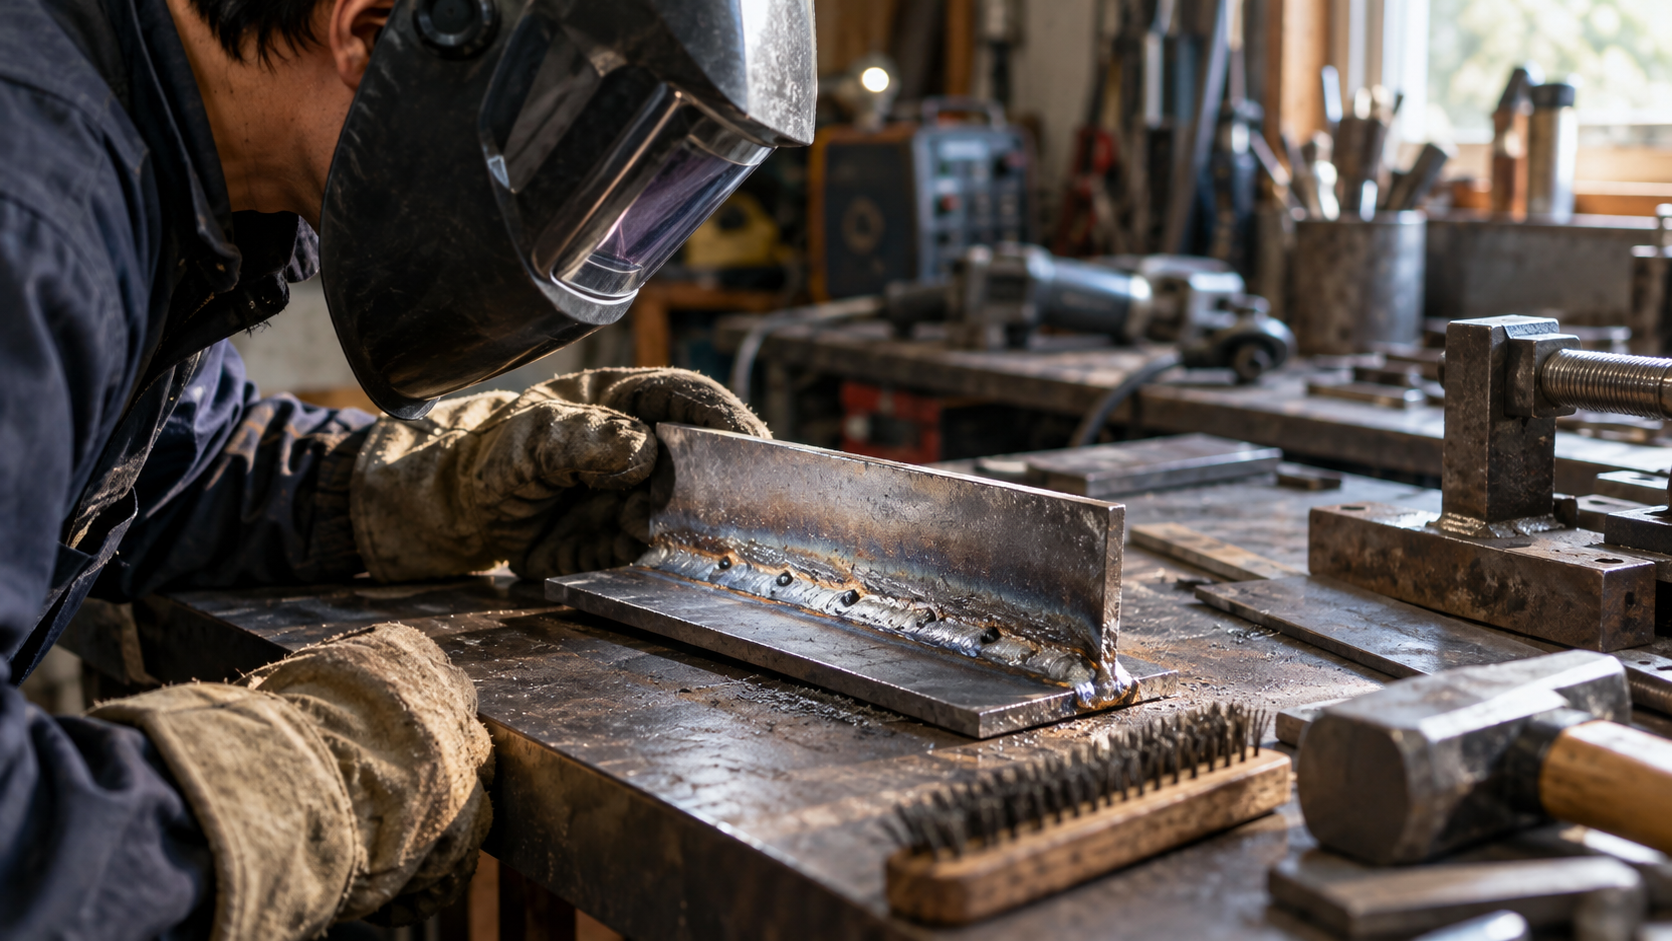
一般に、溶接金属の中に残った気体による空洞をブローホールなどの気孔と呼び、表面に開いたものはピットと呼ばれます。表面で穴が見えたという観察と、内部の状態を判断することは別です。外から見えない気孔もあるため、きれいに見えることだけで健全性は決められません。
薄い母材の一部が溶け落ちて大きく開いた穴は、気孔とは確認の入口が違います。母材を突き抜けたような開口なのか、ビードの表面に小さな穴が出ているのか、冷えた状態で観察します。分からないときは無理に欠陥名を決めず、場所、大きさの印象、並び方、発生した場面を記録してください。
観察は、作業を止めて母材が安全に扱える状態になってから行います。スラグや付着物がある場合は、溶接方法と説明書に従って外観を確認します。保護メガネなど必要な保護を省かず、欠陥を探すために素手で熱い母材へ触れることは避けましょう。溶接直後の写真を撮ることを優先する必要もありません。
表面の穴が点々とあるからといって、すべて同じ原因とは限りません。始端だけに出る、途中から増える、特定の面で出るなど、発生位置にも注目します。見た目の呼び名を覚えるより、何を使い、いつ起きたかを残すことが、原因の切り分けに役立ちます。
最初の記録では、使用機種、母材の材質、ワイヤや溶接棒の種類、説明書のどの条件を参考にしたかを書きます。設定値を写すときは表示名も一緒に残し、入力側と出力側の数字を混同しないようにします。読めない表示は推測せず、停止後に安全に撮れる写真として記録しましょう。
溶け落ちや穴あきが中心の症状なら、原因の調べ方を整理した既存記事も確認できます。こちらの記事と同じ現象と決めつけず、観察した状態がどちらに近いかを考える材料にしてください。
原因候補は母材・溶接材料・シールドに分ける
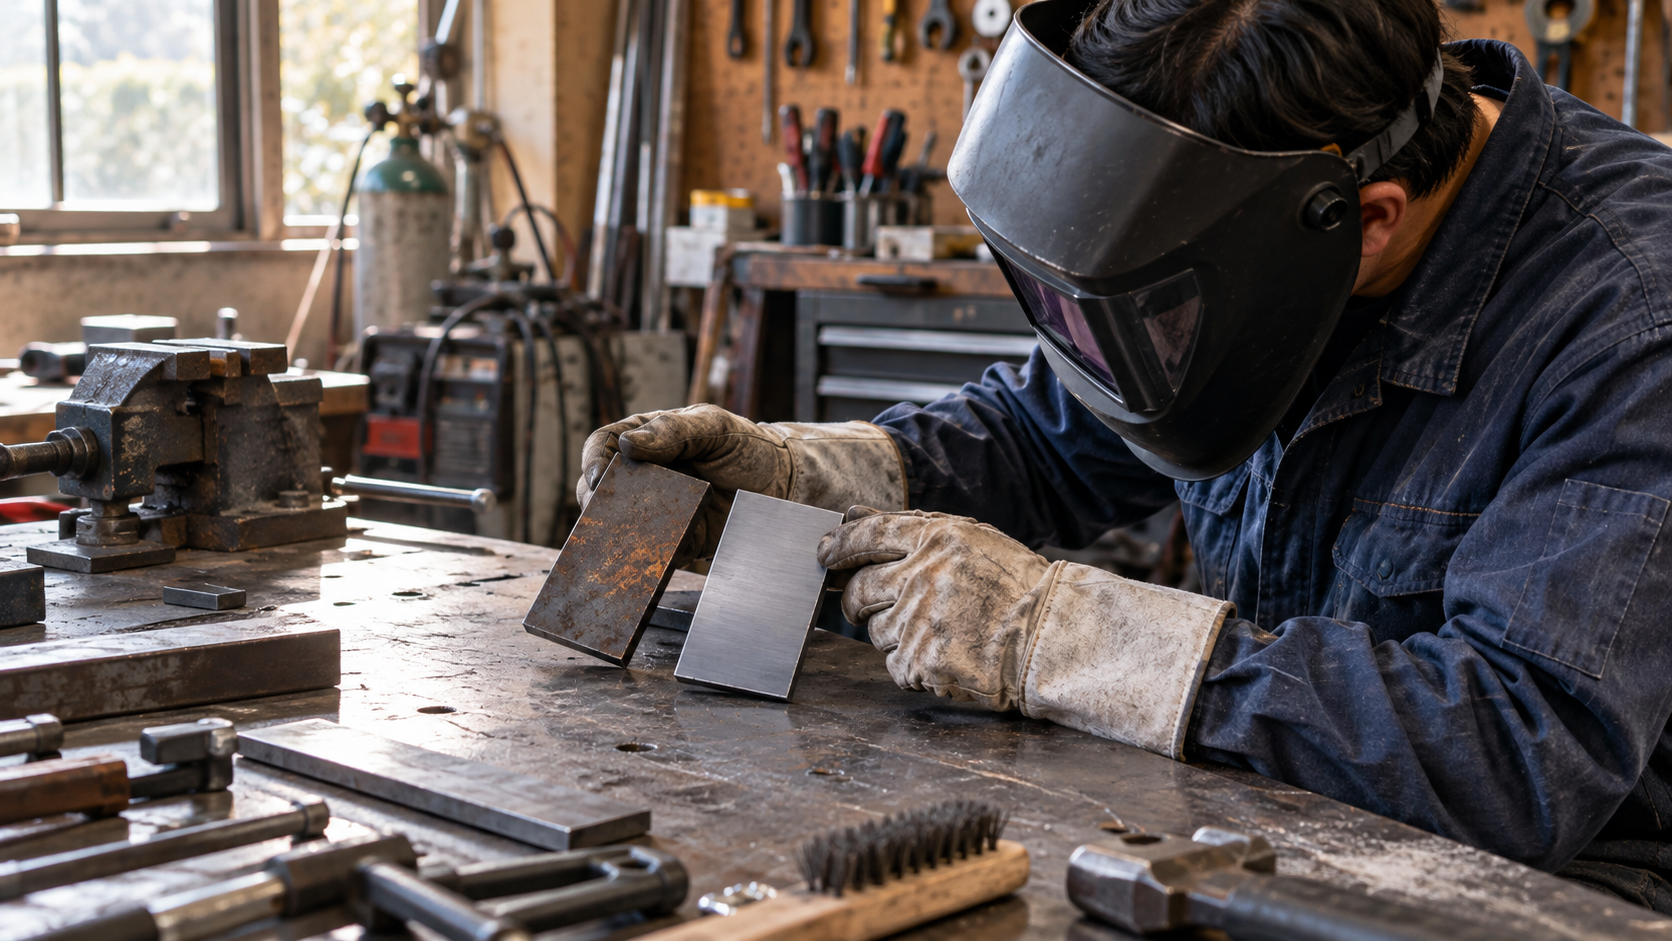
電流調整の前に、汚れと使用材料、保護する条件を確かめると、関係のない変更を重ねにくくなります。神戸製鋼所の溶接材料資料では、母材側の水、油、さび、塗膜や、溶接材料の取り扱いに関する注意が示されています。ただし、特定の材料に示された乾燥や施工条件を、別の製品へ一律に当てはめることはできません。
| 確認する分類 | 見るところ | 避けたい判断 |
|---|---|---|
| 母材 | 材質、表面の汚れ、水分、塗膜や処理の有無 | 金属らしく見えるから同じ扱いにする |
| 溶接材料 | 種類、母材・方式との適合、保管状態 | 太さだけが合うので使えると決める |
| 外部ガスを使う方式 | 指定ガス、供給、ノズル、風の影響 | 穴が出たので流量だけを上げ続ける |
| 外部ガスを使わない方式 | 被覆やフラックス、指定の施工条件 | ノンガスならシールドと無関係と考える |
| 操作と設定 | 説明書の範囲、アークやトーチの扱い | 一度に複数の設定を変える |
ノンガスは「保護作用がない」という意味ではありません。外部のボンベからガスを供給しない方式でも、使用材料の被覆やフラックスが溶接部を保護する役割を持ちます。ガス半自動でのトラブル対策を、そのままノンガスへ写さず、自分が使う材料の案内で確認してください。
ガスを使う場合も、風の影響を減らすことと作業場の換気は両立させる必要があります。シールドを守るために閉め切る、換気の風を溶接箇所へ強く当てるといった単純な二択にはしません。作業場所と換気設備を確認し、適切な条件を整えられなければ作業を始めない判断にします。
ノズルまわりの付着物や部品の損傷が気になったら、電源を切り、機種の説明書が示す方法で確認します。穴をなくすためにノズルを独自に加工したり、部品を外した状態で作業したりしないでください。清掃してよい範囲と、交換や修理が必要な範囲を区別します。
保護具は観察や清掃の場面でも作業に合わせて使います。以下は革手袋を確認するためのカードです。手袋があれば通電中に部品を触ってよいわけではなく、電源を切ること、熱い部分が冷めるのを待つことが先になります。


 ポチップ
設定を変える前の確認手順
練習中に気孔が気になったら、条件をいったん記録し、確かな前提から戻す順番で考えます。出た穴をそのまま埋めるために溶接を重ねる前に、原因の候補を整理しましょう。本番の製作物ではなく、材質が分かる同種の端材で確認することが基本です。
使った母材、方式、溶接材料、設定、発生した場所を残します。停止した状態で外観を確認し、作業の途中で撮影や部品の調整をしないようにします。
材質と表面処理が分かる練習材かを確かめます。さびや油などの状態を見て、説明書に合う下地処理ができているかを確認し、不明な材料は練習へ使いません。
機種と母材に合うワイヤや溶接棒か、適合表と包装表示で照合します。保管状態が悪いものや種類を特定できないものを、設定調整だけで使い続けないでください。
ガスを使う方式では指定ガス、接続、ノズル、風の影響を説明書で確認します。ノンガスや手棒では使用材料の指定を基準にし、他方式の条件へ置き換えないようにします。
安全と使用条件が整った状態で、説明書の基準条件から確認します。記録した一つの項目だけを変えて外観を比較し、改善しなければ無理に継続せず相談へ切り替えます。
この流れは、不具合が出ても必ず順番どおり通電して試す指示ではありません。異音、異臭、機械の損傷などがあれば、確認の途中でも使用を止めて受付先へ相談します。作業者が確認する範囲を超える内部点検や、保護機能を解除する操作は行わないでください。
母材の清掃では、何が付いているかを先に確認します。とくに塗装やめっき、履歴が不明な金属を、「削れば使える」と決めないことが大切です。発生物への対策や材料の適否が分からない場合は、確認済みの練習材へ切り替えます。下地処理そのものの詳しい確認は、次の記事に整理しています。
電流だけを上下させると、別の不具合を増やすことがあります。使用する溶接材料と機種に示された範囲を確認し、そこから外れる値を穴の解決策として試さないようにします。機械のダイヤルの名称や役割が分からなければ、その時点で説明書を読み直すことが先です。
再練習は記録と比較、補修は別の判断にしよう
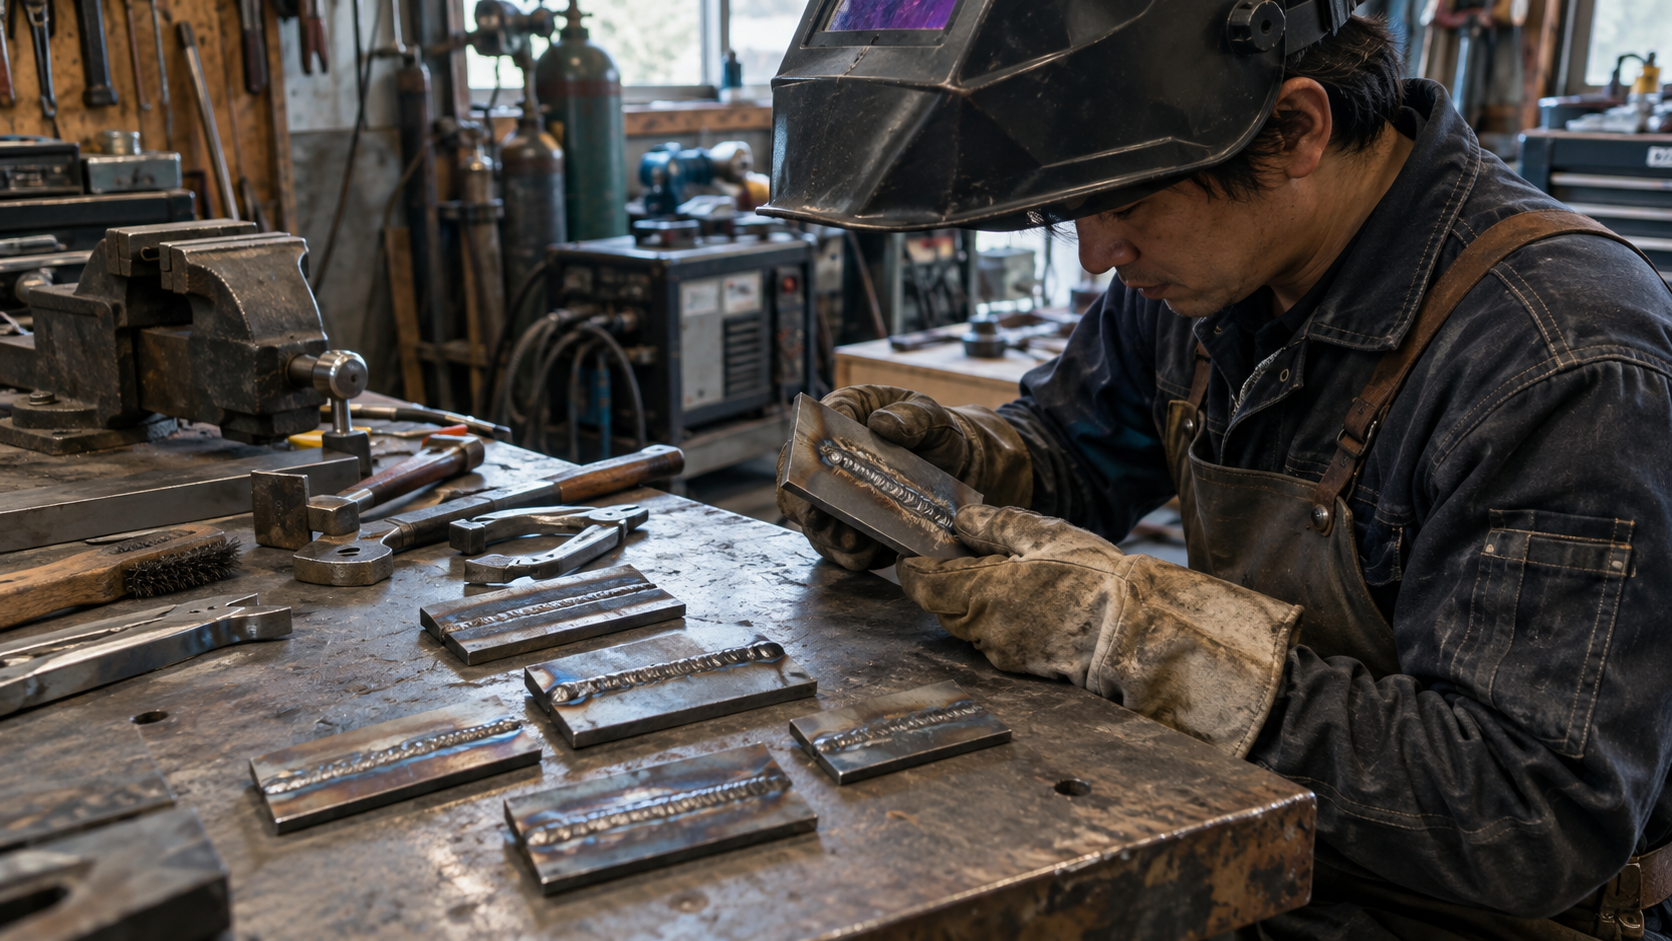
再練習の目的は、どの条件で外観が変わったかを確かめることです。欠陥部を隠すことや、見た目だけを整えることを目標にすると、問題が残っているかを判断しにくくなります。練習材と実際に使う製作物を分けて扱いましょう。
比較する端材は、材質、厚さ、継手の状態などがそろうものを使います。別の材料へ変えながら設定も変えると、何が影響したかを見分けにくくなります。すべてを完全に同一にはできなくても、変えた項目と変えていない項目をメモしておくと振り返りやすくなります。
記録には「穴が減った」「始端だけに見える」「風の影響がある場面で増えた」といった観察を書きます。ここからいきなり「この設定なら強度に問題なし」という結論には進めません。外観の改善と継手の合格判定は別であり、用途に応じた評価や検査が必要になる場合があります。
とくに、人が乗る、吊る、落下すると危険なもの、車両や重要な構造部材などの製作や補修では、練習の外観だけで使用可否を決めないでください。この記事の確認表を安全性の証明として使うことはできません。必要な設計、施工、評価を扱える専門の相談先へつなぎます。
気孔が見える部分へ上から重ねれば直る、と考えて溶接を続けないでください。原因が残っていれば同じ現象が続く可能性があり、内部の状態も外観だけでは確かめられません。除去や再施工の方法を選ぶには、材料、用途、欠陥の範囲など別の判断が必要です。
溶接を終えた後の清掃や観察でも、飛散する付着物と熱に注意します。革手袋だけでなく、必要な保護メガネや服装を使い、周りの人へ飛散しない状態を整えてください。以下は前掛けの確認に使えるカードですが、保護具を一つ追加することだけで、すべての危険に対応できるわけではありません。
「どこで出たか」を残す記録の例
相談するときは、成功した条件だけでなく、改善しなかった条件も伝えます。写真一枚と「穴が出る」という説明より、使用機種、母材、材料、操作、発生場所が分かる記録の方が状況を共有しやすくなります。写真では分からないことを、無理に断定して伝えないことも大切です。
たとえば始端の近くにだけ穴が見えるなら、「全体に穴が出る」とまとめず、始めた位置と、その後の部分の状態を分けて残します。途中から増える場合は、母材の途中で表面の状態が変わっていないか、作業位置や風向きが変わったかなど、思い出せる条件を記録します。これは原因の確定ではなく、相談先と共有する観察の整理です。
反対に、どの位置でも似た状態なら、その共通条件を探します。使用した材料が同じか、同じ保管場所の消耗品を使ったか、同じ機種と設定かを表へ書くと、一度だけの見た目から判断することを避けやすくなります。以前の成功時と比較する場合も、同じだと思っている条件を具体的な品名や資料で確かめてください。
比較できる写真を安全に残す
写真は冷えた端材を動かせる状態で撮り、明るさと距離をできる範囲でそろえます。斜めから光を当てた写真と、全体の位置関係が分かる写真を分けると、表面と発生位置を共有しやすくなります。写真加工で穴を消したり、写り方だけで改善したように見せたりせず、観察した状態をそのまま残しましょう。
記録の名前は「変更前」「変更後」だけでなく、変えた内容が分かるものにします。後からどの練習材か分からなくなると比較に使えません。熱い母材へ印を書いたり素手で並べたりする必要はなく、冷えてから安全に区別できる方法で管理してください。撮影のしやすさを理由に、清掃や保護の手順を省かないことも大切です。
気孔についてよくある疑問
気孔の対策は方式や材料に左右されます。別機種の成功例を、そのまま自分の設定へ移さないようにしましょう。インターネットで見つけた値より、対象機種と使用材料の公式案内を先に確認します。
ノンガスでも気孔はできる?
外部のガスボンベを使わなくても、母材の汚れや使用材料、シールドの条件などを確認する必要があります。「ガスを使わないから原因は電流だけ」と絞らず、ノンガス用材料の説明と機種の案内に沿って切り分けてください。
ガスの流量を増やせば解決する?
増やすだけで解決すると決めることはできません。指定ガス、接続、ノズル、風、流れの状態を確認し、調整は説明書の範囲で行います。ガスの供給に異常が疑われるときは、独自の分解や漏れの確認をせず、機器とガスの相談先の指示に従ってください。
湿気た溶接棒を家のオーブンで乾かしてよい?
溶接材料ごとに保管や乾燥の案内が違うため、家庭の調理器具で代用する方法は選びません。種類や状態が分からない材料を推測で再生せず、メーカーが示す取り扱いを確認し、使えるか判断できないものは練習から外しましょう。
表面の穴がなくなれば使ってよい?
表面に穴が見えないことだけで、内部の欠陥や必要な強度まで確認できたとは言えません。練習結果は条件と観察として残し、製作物の使用可否は用途に応じて判断します。強度が重要な箇所は、専門的な確認が必要です。
まとめ|穴を埋める前に前提条件から確認しよう
気孔が気になるときは、母材、溶接材料、シールド、設定と操作を分けて記録します。電流だけを変え続けず、確かな練習材と指定された消耗品、説明書の基準条件へ戻ることが第一歩です。外観が改善しても、内部の健全性や強度を証明したことにはなりません。
次の練習では、使う材料と消耗品を特定し、変える条件を一つに絞って比較してみてください。原因が分からない、改善しない、機械の異常が疑われる場合は、記録を用意して相談へ切り替えましょう。電流の読み方に迷う場合は、機種と材料の公式表を使って設定を確認する次の記事も参考になります。
参考:大同特殊鋼 溶接欠陥とその対策(確認日:2026年10月15日)
参考:神戸製鋼所 溶接材料総合カタログ(確認日:2026年10月15日)
参考:日本溶接協会 CO2溶接のシールドガスと耐風性(確認日:2026年10月15日)