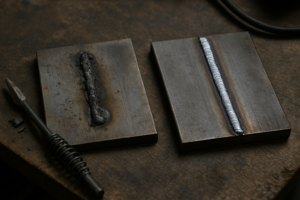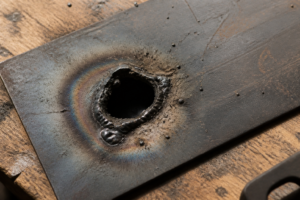
薄い鉄板を溶接していたら、いつの間にか母材に穴が開いてしまった。あるいは溶接棒を近づけてもアークがうまく飛ばず、パチパチと途切れてしまう。どちらも初心者が最初にぶつかりやすい壁です。
結論から言うと、この2つの症状は原因が重なっていることが多く、どちらも「電流設定」「アーク長(溶接棒と母材の距離)」「母材の状態」の3点を順に見直すことで改善するケースがほとんどです。特に溶け落ち(穴あき)は電流過多、アーク不安定はアーク長のブレや母材の汚れが主な原因になります。
この記事では、被覆アーク溶接(手棒溶接)を前提に、穴が開く原因と対策、アークが安定しない原因と対策を、それぞれ具体的な手順で解説します。溶接がまったくくっつかない・ビードが乗らないという逆の悩みは、溶接がくっつかない原因7選と対策で扱っているので、症状に応じて読み分けてください。
なぜ「穴が開く」のか——溶け落ちの主な原因
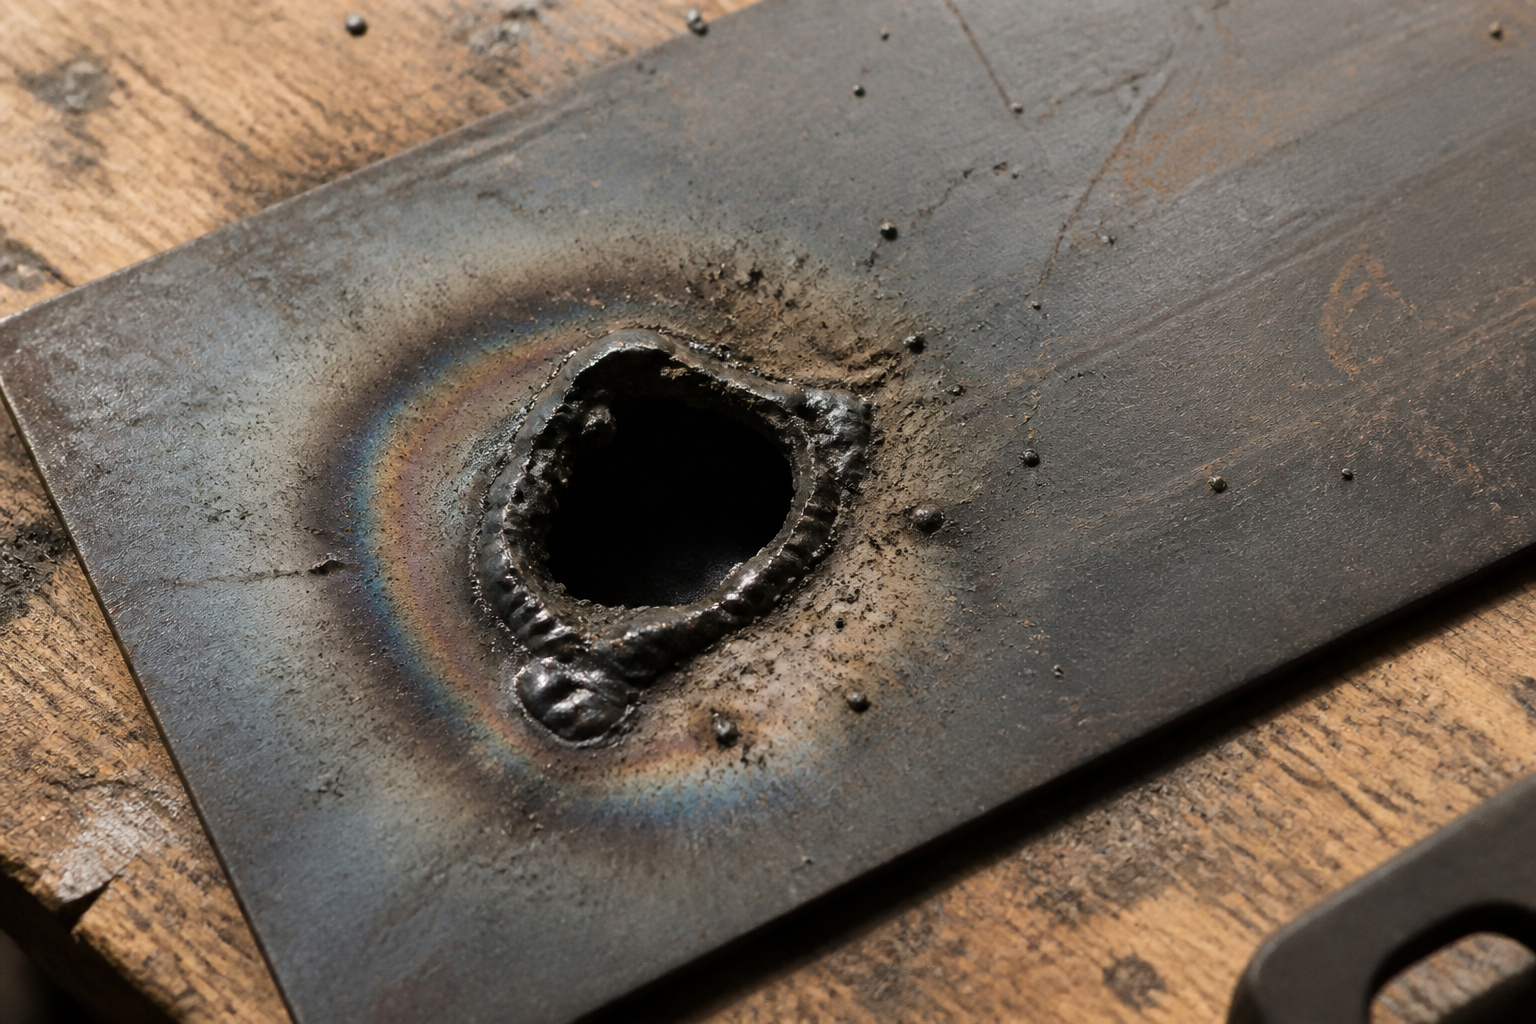
溶接で母材に穴が開く現象は「溶け落ち」と呼ばれます。母材が必要以上に溶けて貫通してしまう状態で、薄板を溶接するときに特に起こりやすいトラブルです。原因は一つではなく、電流・スピード・板厚のバランスが崩れることで発生します。まずは代表的な原因を整理します。
| 原因 | 起きやすい状況 | 見分け方 |
|---|---|---|
| 電流が板厚に対して高すぎる | 薄板に厚板向けの電流設定をそのまま使っている | ビード周辺が広く溶け落ち、穴の縁が丸く広がる |
| 溶接棒の送りが遅く同じ場所に留まる | 手元が慣れておらず一点に熱が集中する | 穴が点状にでき、その周囲だけ変色が強い |
| 母材が想定より薄い・すでに熱で薄くなっている | サビ取り跡やパテ跡の薄い箇所、重ね溶接の端部 | 同じ電流設定でも特定の場所だけ抜ける |
| アーク長が近すぎる | 溶接棒を母材に近づけすぎている | アーク音が強く、狭い範囲に熱が集中する |
この中でもっとも多いのが「電流が板厚に対して高すぎる」ケースです。溶接機の出力電流は板厚に応じて調整するものですが、一般的に板厚が薄いほど必要な電流は小さくなるとされています。厚板用の設定のまま薄板を溶接すると、母材が瞬時に溶融点を超えてしまい、穴が開きやすくなります。
使用率(連続してどれだけの時間、定格電流で溶接し続けられるかの目安)を超えた使い方を続けると溶接機側が保護のため出力を落とすことがあり、そこから電流が不安定になって溶け落ちにつながる場合もあります。使用率の考え方は使用率ってなに?溶接機の使用率はどれくらい必要かまとめてみたで詳しく解説しているので、あわせて確認してください。
もう一つ見落とされがちなのが、母材の厚みが場所によって均一でないケースです。DIYでは新品の鋼材だけでなく、サビを落とした古い鉄材や、すでに一度溶接したことのある部材を再利用することも珍しくありません。こうした母材は表面から見えない部分で厚みが薄くなっていることがあり、同じ電流設定でも特定の箇所だけ溶け落ちるという結果につながります。作業前に母材全体を軽く叩いたり、明らかに薄くなっている箇所がないか目視で確認したりする一手間が、思わぬ穴あきを防ぐことにつながります。
溶け落ちを防ぐ電流・スピードの調整手順
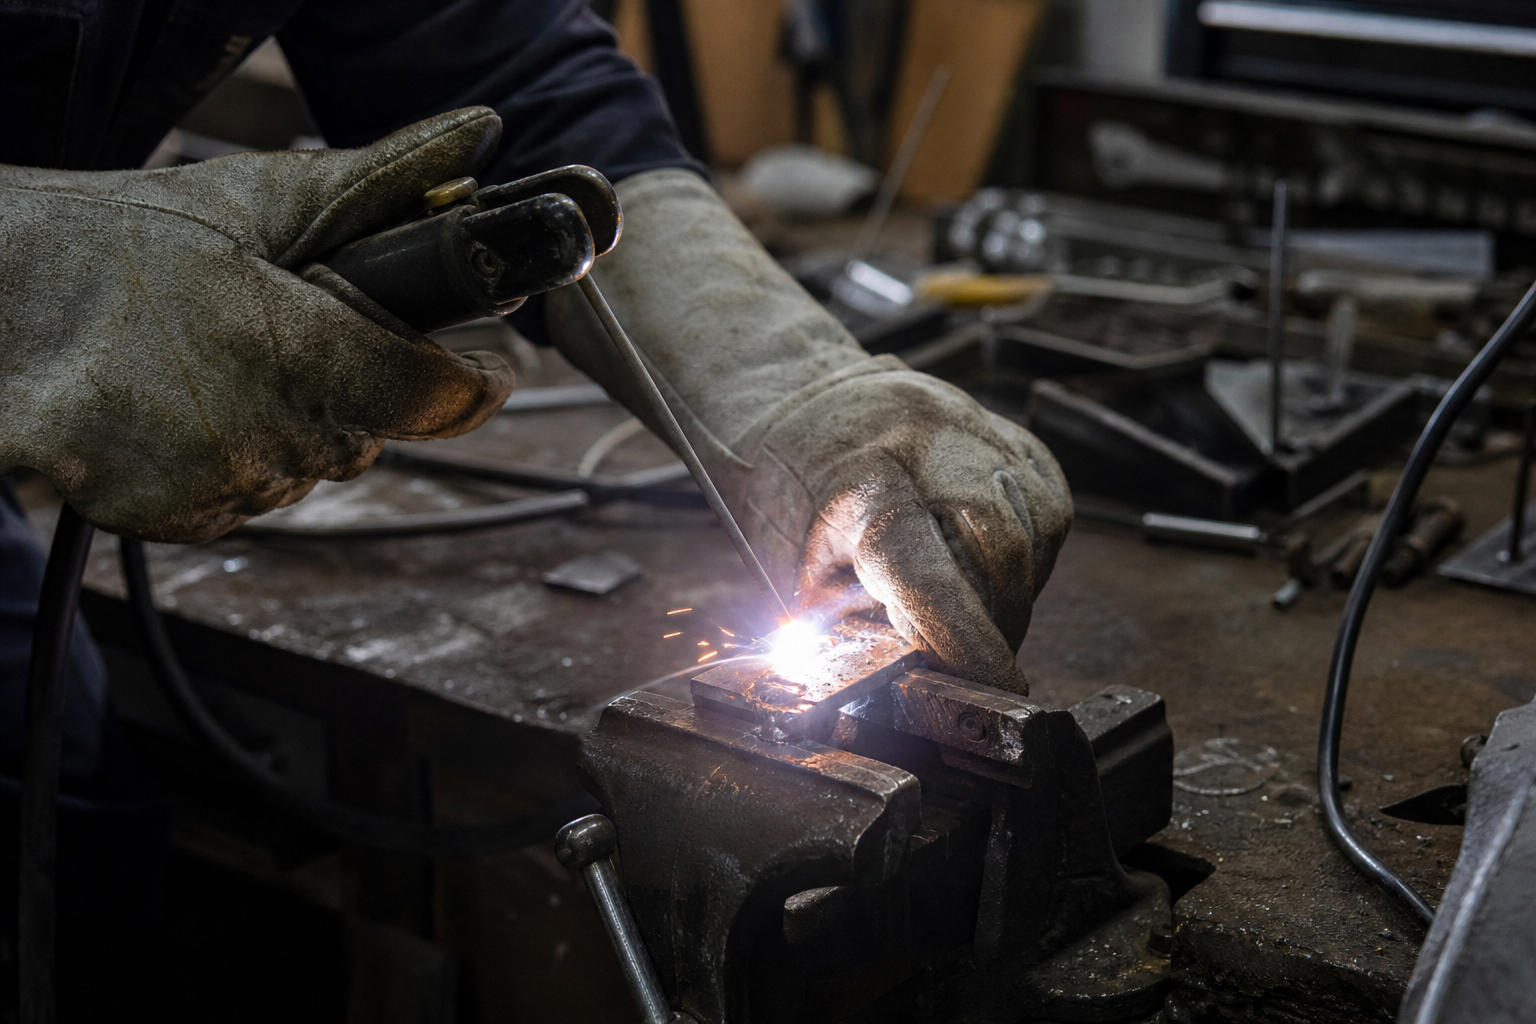
溶け落ちを防ぐには、いきなり本番の母材で溶接を始めず、端材で電流とスピードを合わせ込む工程を挟むことが遠回りに見えて一番の近道です。以下の手順で調整してみてください。
実際に溶接する母材と同じ厚み・同じ材質(軟鋼かステンレスか)の端材を使います。板厚が違うと調整結果がそのまま使えないため、この一手間を省略しないことが重要です。
溶接機の仕様表に記載された出力電流範囲の中央付近から試します。低すぎるとくっつかず、高すぎると溶け落ちるため、いきなり上限や下限から試さないのがポイントです。
3〜5cmほど溶接してアークを止め、ビードの幅・盛り上がり・母材の裏側の状態を確認します。裏側まで貫通しかけていれば電流が高すぎるサインです。
溶接機のダイヤルを一目盛り単位で下げ、再度端材で試します。一気に大きく下げると今度はくっつかなくなるため、少しずつ調整します。
同じ場所に留まる時間が長いほど熱が集中して穴が開きやすくなります。ビードの幅が均一になるスピードを、端材の段階でつかんでおきます。
端材で穴が開かず安定したビードが出せる設定が見つかったら、同じ電流・同じスピード感覚で本番に移ります。板厚が変わる箇所(重ね部分の端など)では再度短く試し溶接をします。
端材での試し溶接を省略すると、本番の母材でいきなり穴を開けてしまい、やり直しの手間の方が大きくなります。一般的に、電流調整は「下げすぎて足りない」より「少しずつ上げる」方が失敗が少ないとされています。
継手の形状によって溶け落ちやすさは変わる
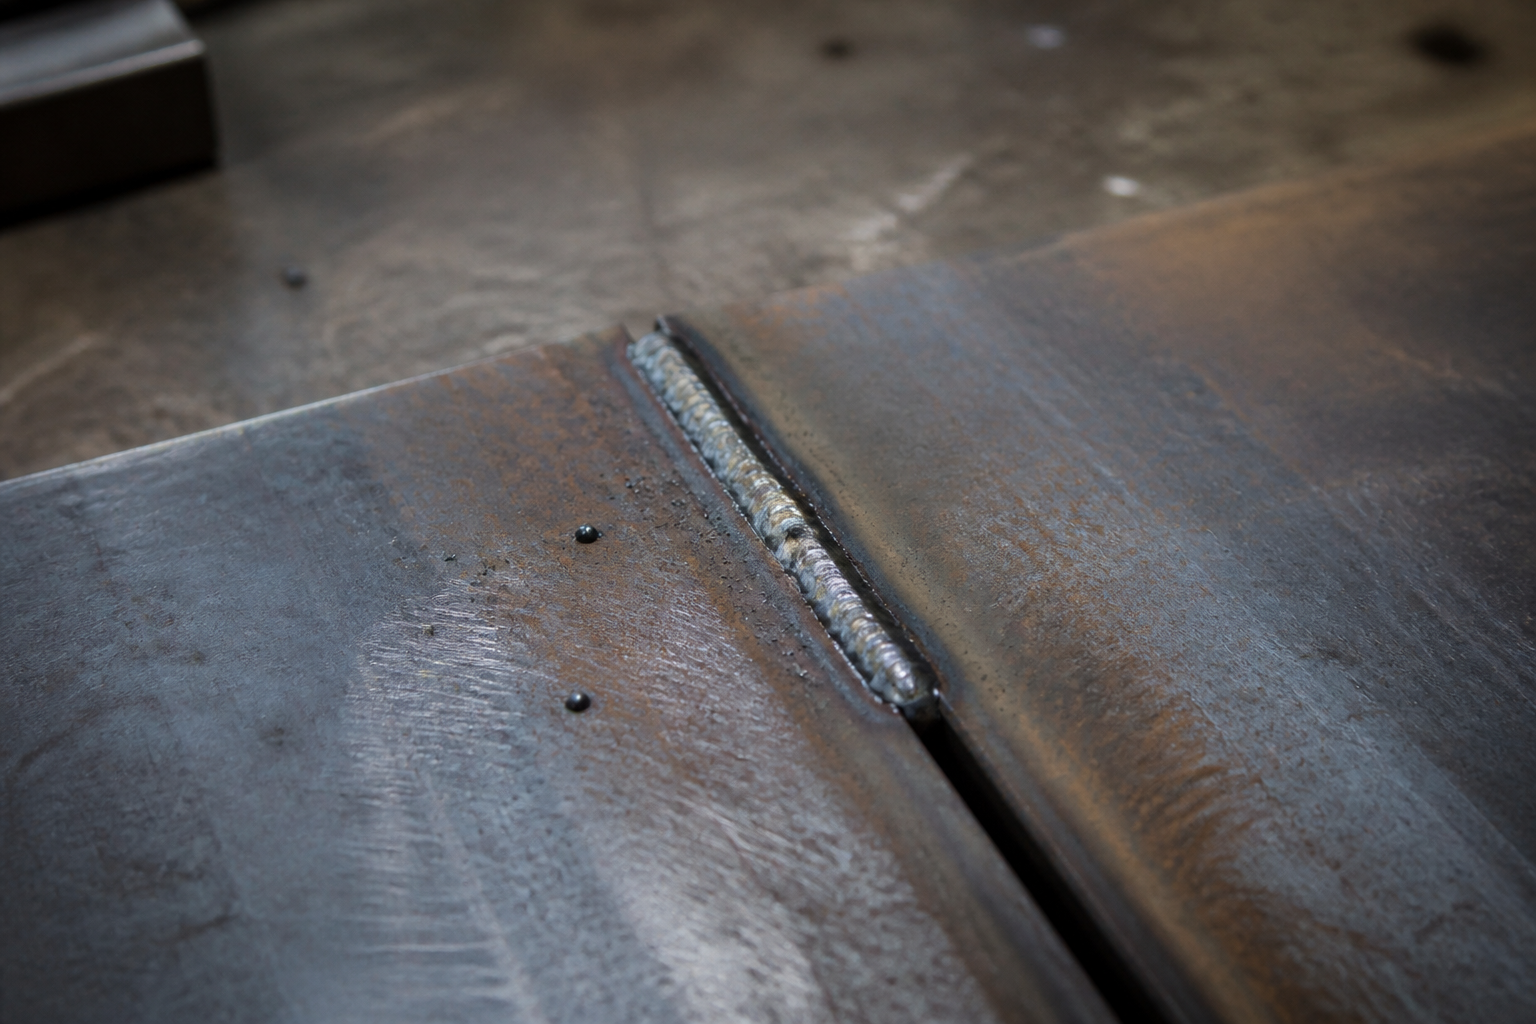
同じ板厚・同じ電流設定でも、母材同士をどう合わせるか(継手の形状)によって溶け落ちやすさは変わります。特に初心者が最初につまずきやすいのが、突き合わせ継手(板と板を並べて合わせる形)です。合わせ目に隙間があると、そこに熱が集中してあっという間に穴が開いてしまいます。
| 継手の形状 | 溶け落ちやすさの傾向 | 初心者が気をつけたい点 |
|---|---|---|
| 突き合わせ継手(板と板を並べる) | 隙間があると特に溶け落ちやすい | 合わせ目の隙間をできるだけ詰めてから溶接する |
| 重ね継手(板を重ねる) | 上の板が薄いと熱が逃げにくく穴が開きやすい | 上側になる板の厚みを基準に電流を設定する |
| 角継手(板を直角に合わせる) | 角の頂点部分に熱が集中しやすい | 角の部分だけスピードをやや上げる意識を持つ |
| すみ肉継手(T字に合わせる) | 比較的溶け落ちにくいが入熱不足でくっつかないこともある | 両側の板にまんべんなく熱が入るよう溶接棒を振る |
一般的に、突き合わせ継手は他の継手形状に比べて溶け落ちが起きやすいとされています。隙間を可能な限り詰める、あるいは裏当て材(母材の裏に添える金属片)を使って熱が抜けすぎないようにするといった工夫が有効です。重ね継手や角継手のように母材同士が重なる部分がある形状は、突き合わせ継手よりも熱が逃げやすいため、同じ電流でも溶け落ちにくい傾向があります。ただし、これは形状ごとの一般的な傾向であり、板厚や母材の状態によって結果は変わるため、いずれの継手でも端材による試し溶接は省略しないようにしてください。
裏当て材を使う場合は、母材と同じか、それよりわずかに厚い金属片を裏側にしっかり密着させて使います。裏当て材と母材の間に隙間があると、そこから熱が抜けにくくなり、かえって溶け落ちを助長することがあるため、密着させることが前提になります。裏当て材を使わない場合は、突き合わせ部分の隙間をできる限り均一に、かつ狭く保つことが、溶け落ちを防ぐ基本的な工夫です。
なぜ「アークが出ない・不安定」になるのか
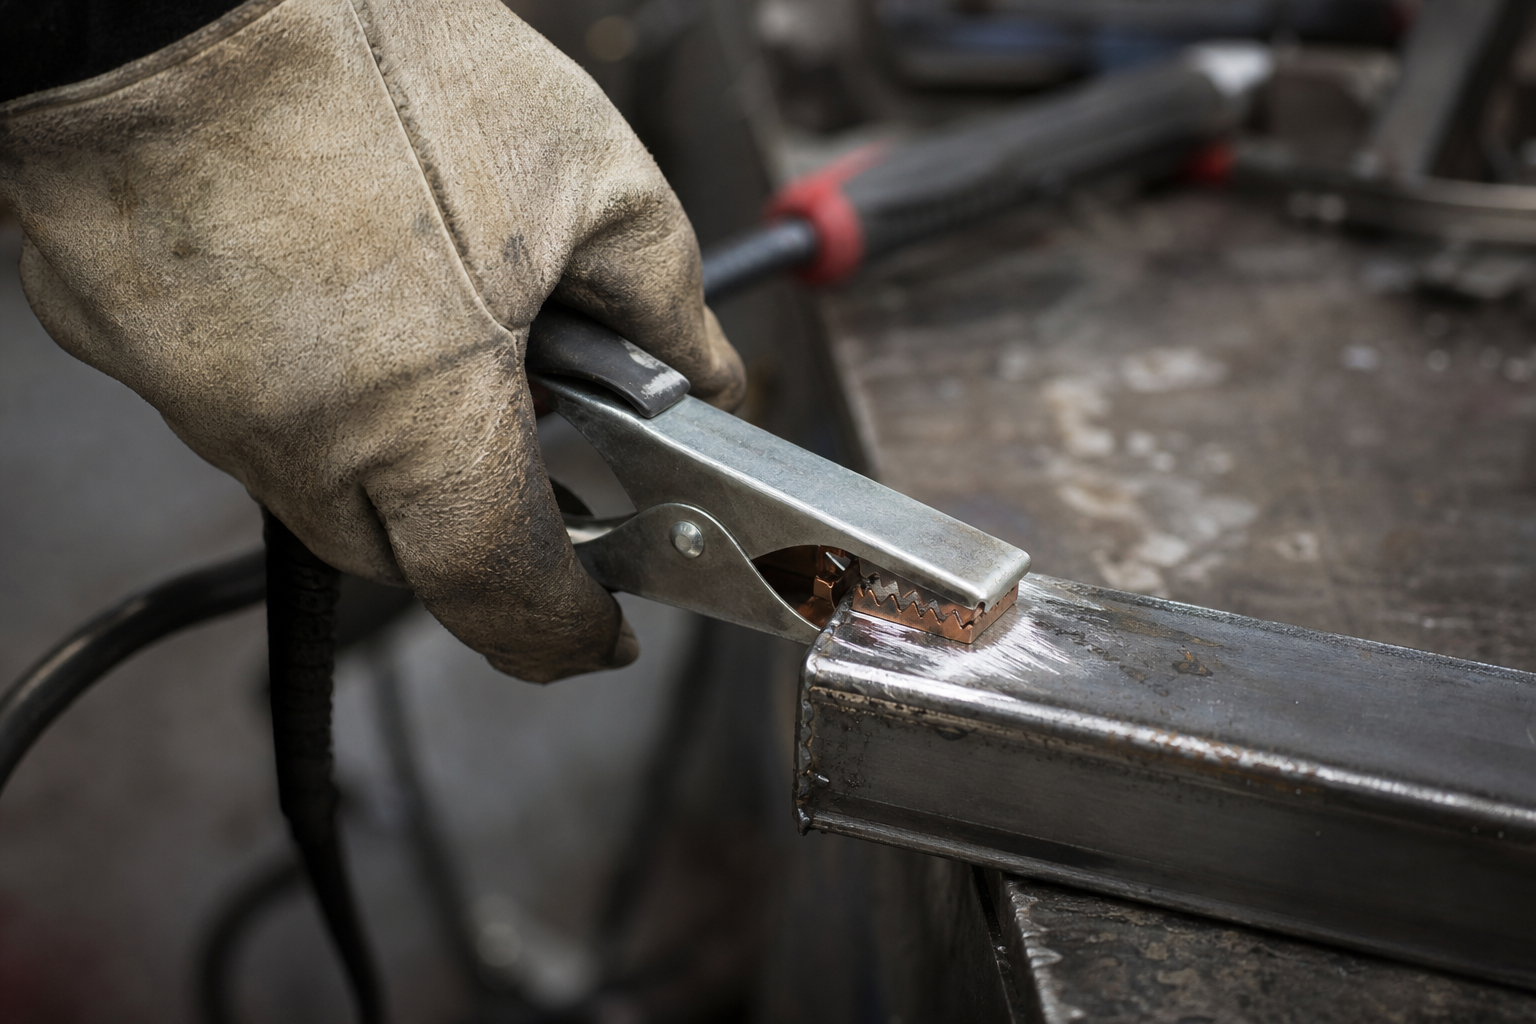
もう一つの代表的な悩みが、アークがそもそも出ない、あるいは一度出てもパチパチと途切れる・伸びたり縮んだりして安定しないという症状です。原因は溶接棒の状態、母材の接続、アーク長の3つに大きく分けられます。
アース(母材側のクランプ)が母材にしっかり接触していないと、電流が安定して流れず、アークが弱くなったり途切れたりします。母材の表面に塗装・サビ・油分が残っていると、アース側の接触が悪くなるだけでなく、溶接棒側のアークそのものも不安定になりやすいので、溶接前に金属ブラシやサンダーで母材表面を露出させておくことが基本です。
アーク長(溶接棒の先端と母材の距離)が安定しないこともよくある原因です。アーク長が長すぎるとアークが不安定になって飛び散りが増え、逆に短すぎると溶接棒が母材にくっついてしまいます。手棒溶接では溶接棒が溶けて短くなっていく分、一定のアーク長を保つために手元を少しずつ近づけていく感覚が必要です。この感覚は慣れるまでは意識して確認する必要があります。
電流が低すぎることもアーク不安定の原因になります。板厚に対して電流が不足していると、アークを維持するための熱量が足りず、アークが継続しにくくなります。「くっつかない」原因と重なる部分がある悩みなので、溶接棒が母材に触れてもビードが乗らない・すぐ消えるという症状が強い場合は、溶接がくっつかない原因7選と対策もあわせて確認してください。
溶接棒の角度もアークの安定に関わります。母材に対して溶接棒を立てすぎると、アークが狭い範囲に集中して不安定になりやすく、逆に寝かせすぎると溶け込みが浅くなり、アーク自体が途切れやすくなることが一般的に知られています。進行方向に対してやや傾けた角度を保つことで、アークが安定しやすくなるとされています。この角度感覚も、端材での練習を通じて体に覚えさせていく部分です。
アークを安定させるための見直し手順
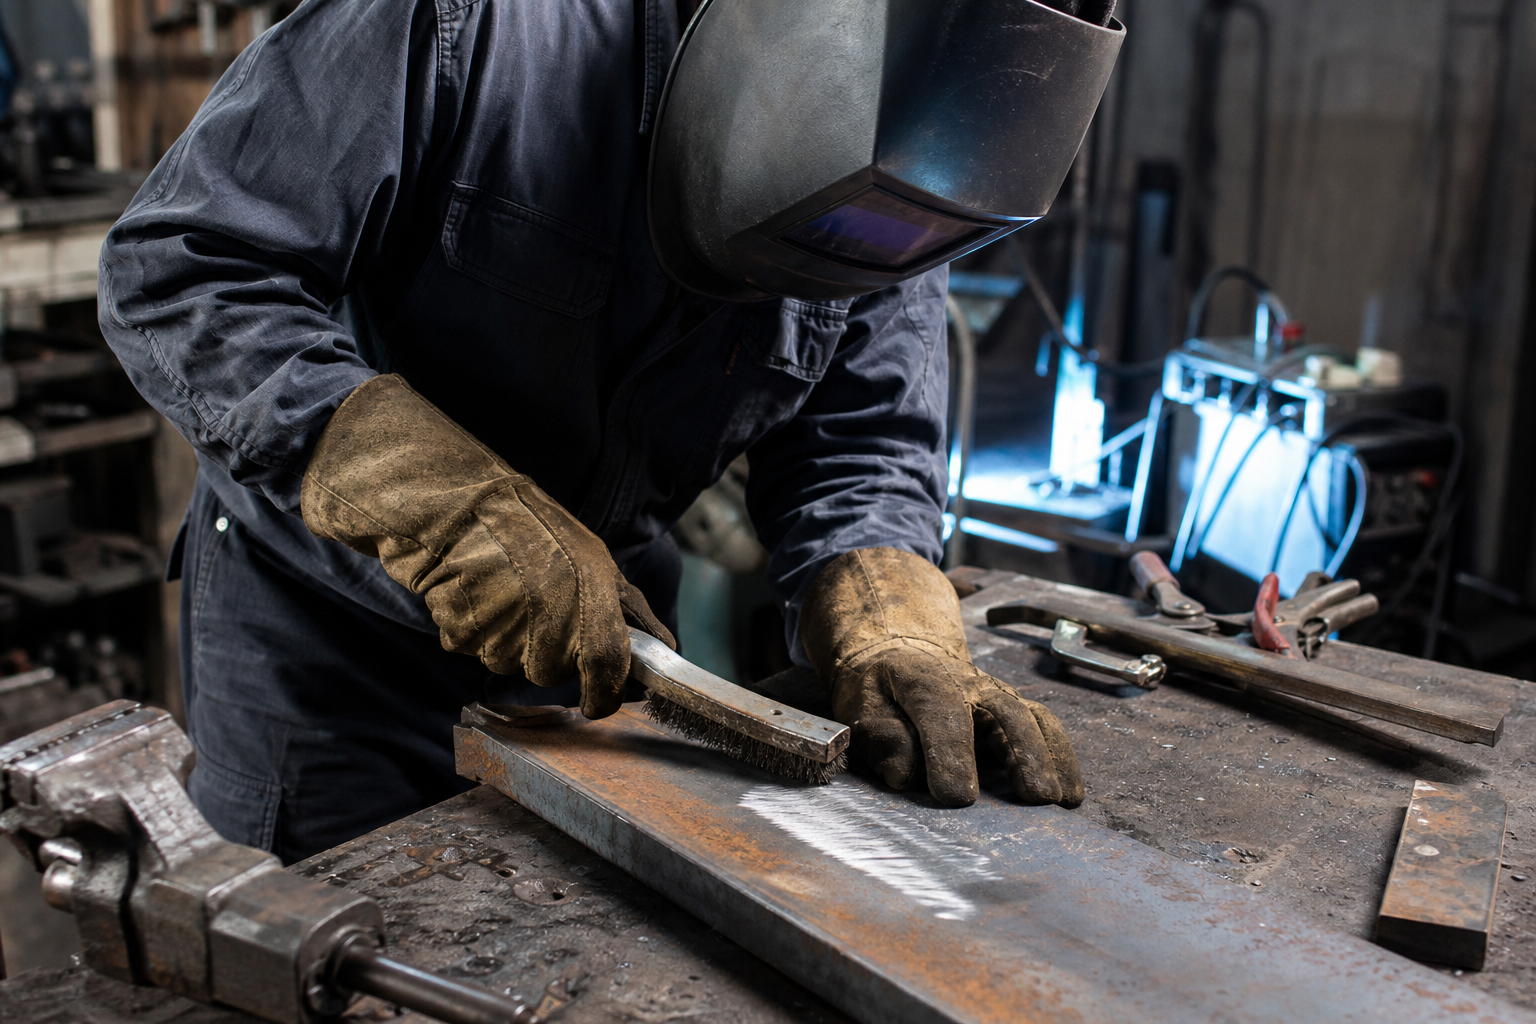
アークが不安定なときは、闇雲に電流を上げ下げする前に、電気が正しく流れる状態になっているかを順番に確認します。
母材の塗装やサビが残った場所にクランプを挟んでいないか確認します。金属光沢が出ている面にしっかり挟み直すだけで改善することがよくあります。
金属ブラシやサンダーで、溶接する範囲のサビ・塗装・油分を落とします。汚れが残っているとアークが不安定になるだけでなく、仕上がりの気孔(ブローホール)の原因にもなります。
溶接機本体とケーブル、ケーブルとホルダー・クランプの接続部が緩んでいないか確認します。接続が緩いと電流が安定して流れず、アークが弱くなる原因になります。
電流が低すぎるとアークが継続しにくく、高すぎると溶け落ちにつながります。仕様表の範囲内で、まず中央付近に戻してから微調整します。
溶接棒一本分の中でアーク長ができるだけ一定になるよう、溶接棒が短くなる分だけ手元を近づけていきます。最初は短めのアーク長を意識すると安定しやすいとされています。
溶接棒の状態もアークの安定に影響する
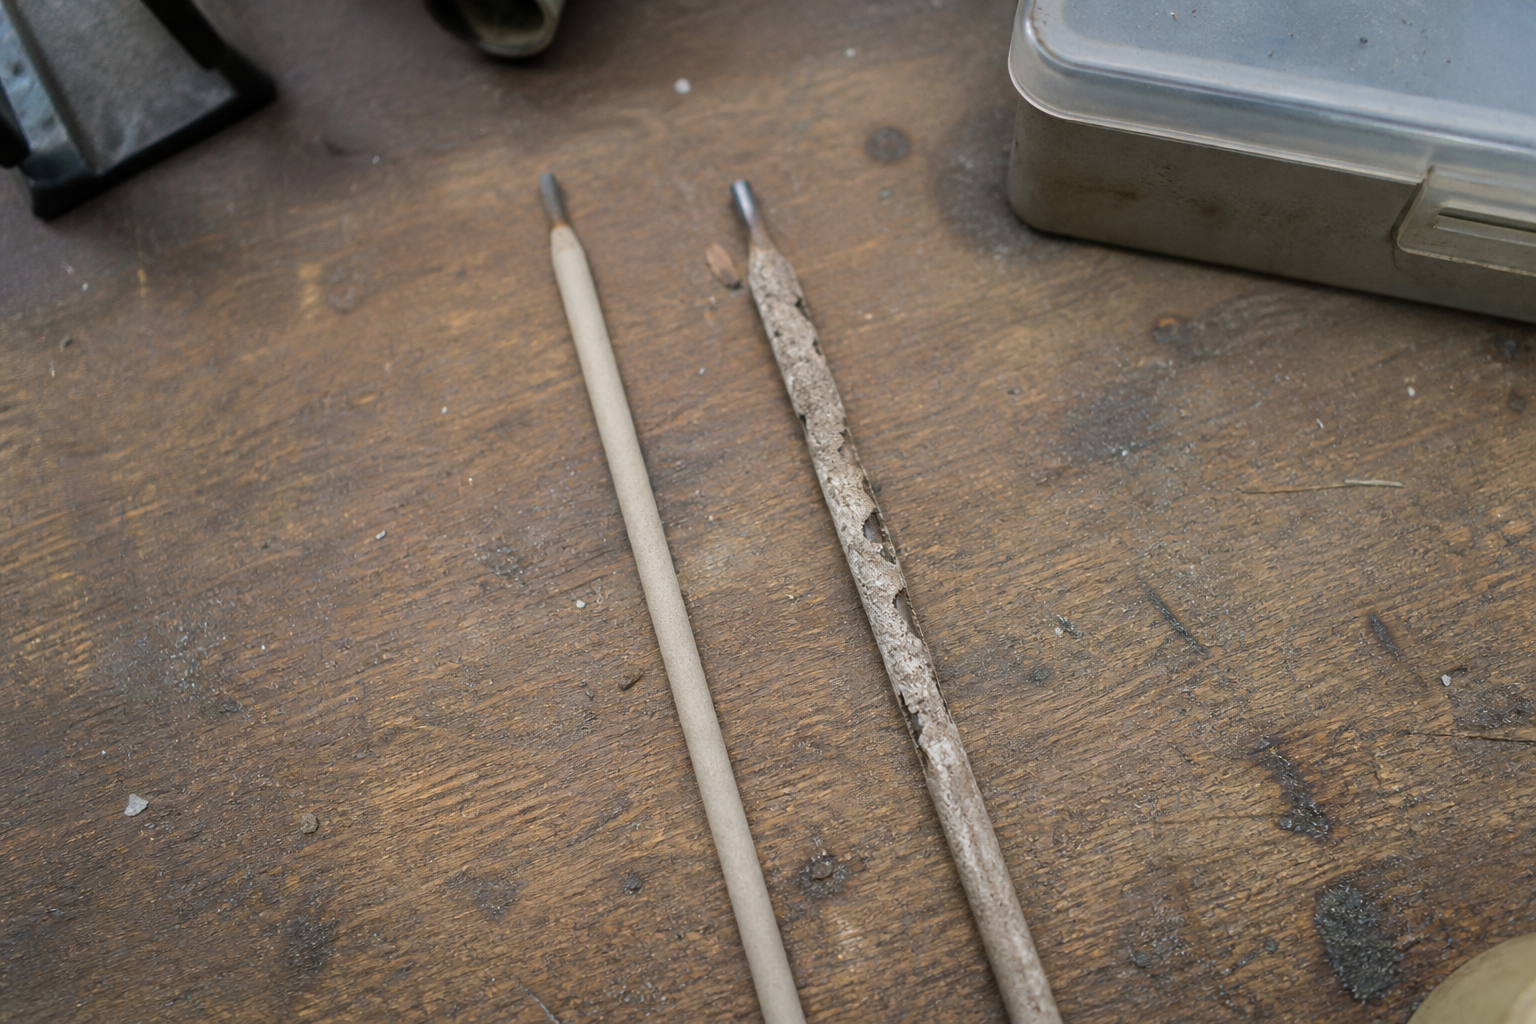
アーク不安定の原因を「アース」「アーク長」「電流」の3つで探ってもなかなか改善しない場合、溶接棒そのものの状態を見直すのも一つの手です。被覆アーク溶接で使う溶接棒は、表面に被覆材(フラックス)が塗られており、この被覆材がアークを安定させたりシールドガスの代わりに保護膜を作ったりする役割を担っています。
溶接棒が湿気を吸っていたり、被覆材が欠けたり剥がれたりしていると、アークが不安定になったり、スパッタ(飛び散り)が増えたりすることが一般的に知られています。特に開封後長期間放置していた溶接棒や、湿度の高い場所に保管していた溶接棒は影響を受けやすいとされています。保管は乾燥した場所で行い、購入時のパッケージや密閉容器に入れておくことが基本です。
溶接棒の太さ(径)も板厚との相性があります。板厚に対して太すぎる溶接棒を使うと、必要な電流も大きくなりがちで、結果として溶け落ちが起きやすくなります。逆に細すぎる溶接棒では、必要な入熱が得られずアークが継続しにくくなることがあります。溶接棒のパッケージには対応する板厚や電流の目安が記載されていることが多いので、そちらも参考にしながら、まずは仕様表の範囲内で電流を合わせ込むという基本の順序を崩さないようにしてください。
溶接棒の被覆材は熱を加えるとガスやスラグ(溶接後に表面に浮くかす)を発生させ、これが溶融池(アークで溶けている部分)を空気から守る役割を果たしているとされています。被覆材が劣化していたり欠けていたりすると、この保護作用が弱まり、アークが不安定になるだけでなく、仕上がりに気孔(ブローホール)と呼ばれる小さな穴ができやすくなることも一般的に知られています。溶接棒を落としたり、角を強くぶつけたりした場合は、被覆材が欠けていないか使う前に目視で確認する習慣をつけておくと安心です。
溶接棒の交換が必要な場合は、先に機種・母材・棒径を照合します。軟鋼用の候補例はSUZUKIDのPB-02です。メーカーの溶接棒適合表で使用機への適合を確認してから選んでください。新しい棒に替えるだけで、電源・アース接続や操作に由来する不調が解決するとは限りません。


 ポチップ
作業環境(風・湿気・電源電圧の低下)もチェックする
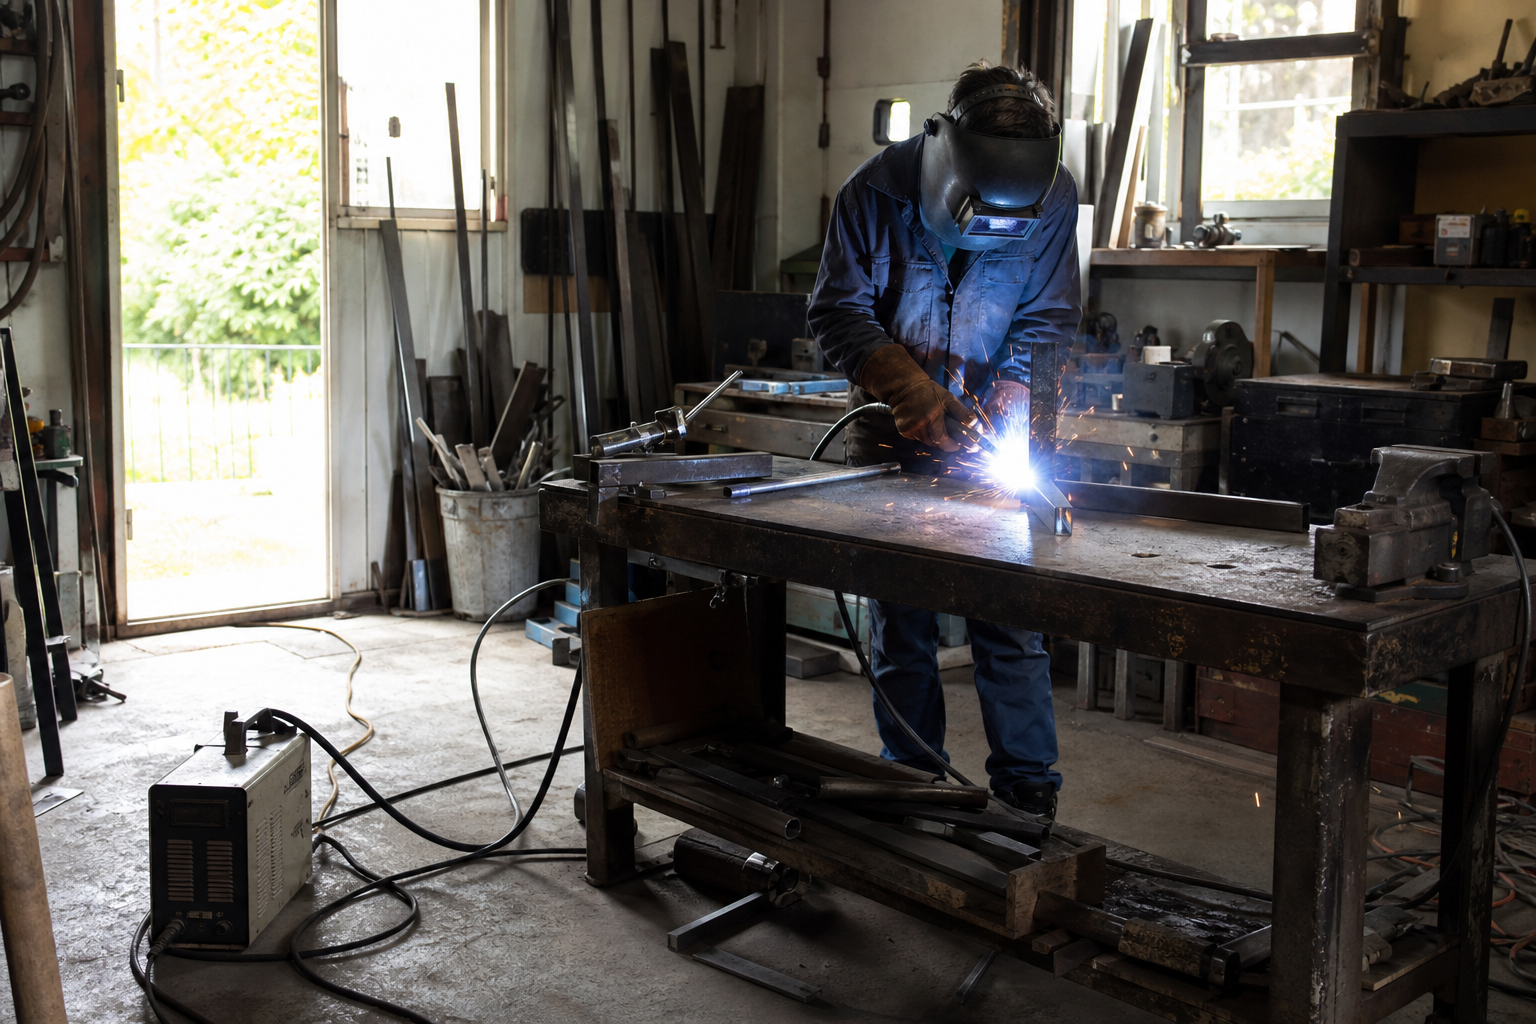
溶接機や溶接棒に問題がなくても、作業環境がアークの安定性に影響することがあります。屋外や風通しの良い開口部の近くで作業していると、風の影響でアークが揺れたり、被覆アーク溶接の保護作用が乱れたりすることが一般的に指摘されています。可能であれば風を遮るパーティションを設置するか、風の当たらない場所に移動して作業してください。ただし、密閉しすぎると換気が不十分になり煙がこもるため、風対策と換気の両立を意識する必要があります。
もう一つ見落とされがちなのが、電源側の電圧低下です。延長コードが長すぎたり、コードが細すぎたりすると、電圧降下によって溶接機に十分な電力が供給されず、アークが安定しない・出力が弱いといった症状が出ることがあります。特に家庭用コンセント(100V)を延長コードで引いて使う場合は、コードの長さと太さ(許容電流)を確認し、必要以上に長い延長コードは避けることをおすすめします。ブレーカーの容量についても、契約アンペア数に対して溶接機の消費電流が大きすぎないか、事前に確認しておくと安心です。
電流と板厚の関係を仕様表で確認する
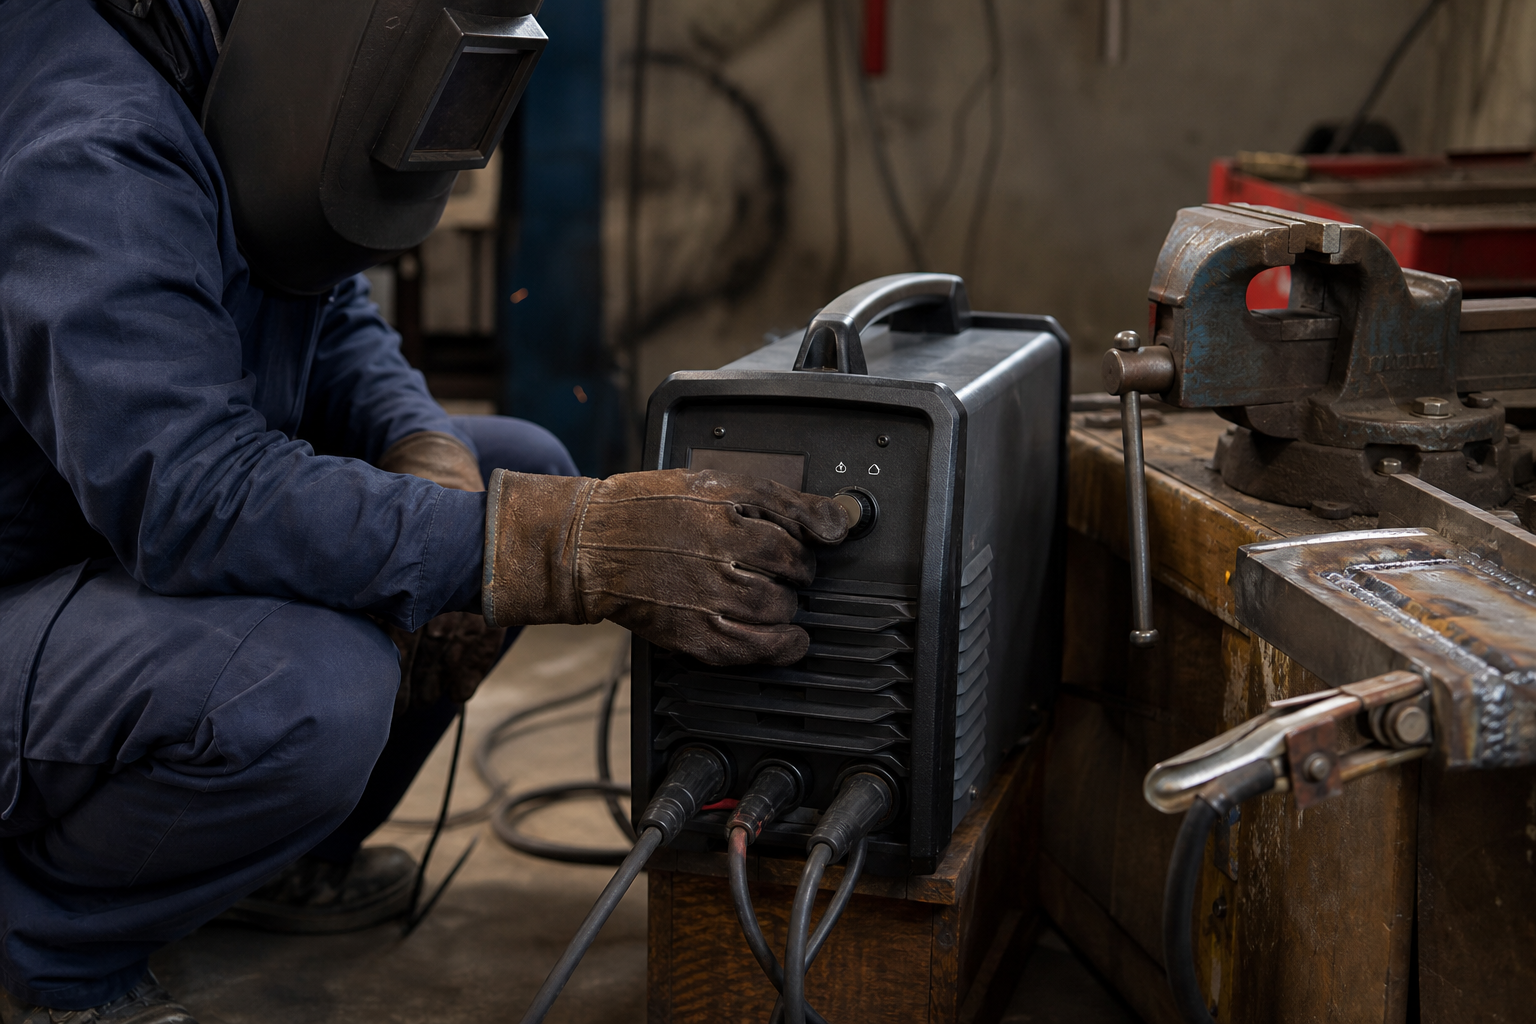
溶け落ちもアーク不安定も、突き詰めると「今使っている電流が、この板厚・この母材に対して適切か」という一点に集約されます。溶接機によって出力できる電流の範囲は異なり、100V電源と200V電源を切り替えて使える兼用機では、電源の系統によって設定できる出力電流の上限も変わります。感覚だけで判断せず、まずは使っている溶接機の仕様表で範囲を確認することが遠回りに見えて確実です。
例えば直流アーク溶接機のMA-2125DFのような100V/200V兼用機では、電源電圧によって出力できる電流の範囲・使用率・対応する溶接棒径が変わります。以下の仕様表で、使用する電源に対応した電流範囲・使用率・溶接棒径を確認してください。最新の仕様はメーカー公式情報と取扱説明書で照合してください。
| 型式 | MA-2125DF |
|---|---|
| 溶接機タイプ | 被覆アーク |
| 電源 | 100V/200V兼用 |
| 定格周波数 | 50/60Hz |
| 定格入力電流 | 100V時 40A / 200V時 35A |
| 出力電流範囲 | 100V時 50〜125A / 200V時 50〜200A |
| 定格使用率 | 100V時 60%(125A時) / 200V時 60%(200A時) |
| 対応溶接棒径 | ~2.6φ / ~4.0φ |
| 質量 | 7kg |
| 外形寸法(W×L×H) | 135×420×250mm |
仕様表にある出力電流の範囲や対応溶接棒径はあくまで目安であり、実際の母材の状態(サビ・汚れ・板厚のばらつき)によって最適な設定は変わります。仕様表の範囲内で、端材による試し溶接を組み合わせて微調整する進め方が基本になります。
溶接機のカタログや仕様表に「使用率」が記載されているのも、電流と発熱の関係を管理するためです。使用率が示す時間を超えて高い電流で溶接を続けると、溶接機本体が過熱し、保護のために出力が自動的に低下したり、一時的に停止したりすることがあります。ここで電流が不安定に変化すると、溶け落ちやアーク不安定の両方の症状が同時に出ることがあるため、長時間の連続作業をする場合は、仕様表に記載された使用率の範囲を踏まえて休憩を挟みながら進めることをおすすめします。
仕様表で電流範囲を確かめる機種の例として、SUZUKIDのSTICKY140(STK-140)も挙げます。使う電源での出力電流の範囲を、公式仕様で確かめてください。
 ポチップ
よくある疑問をまとめてQ&A
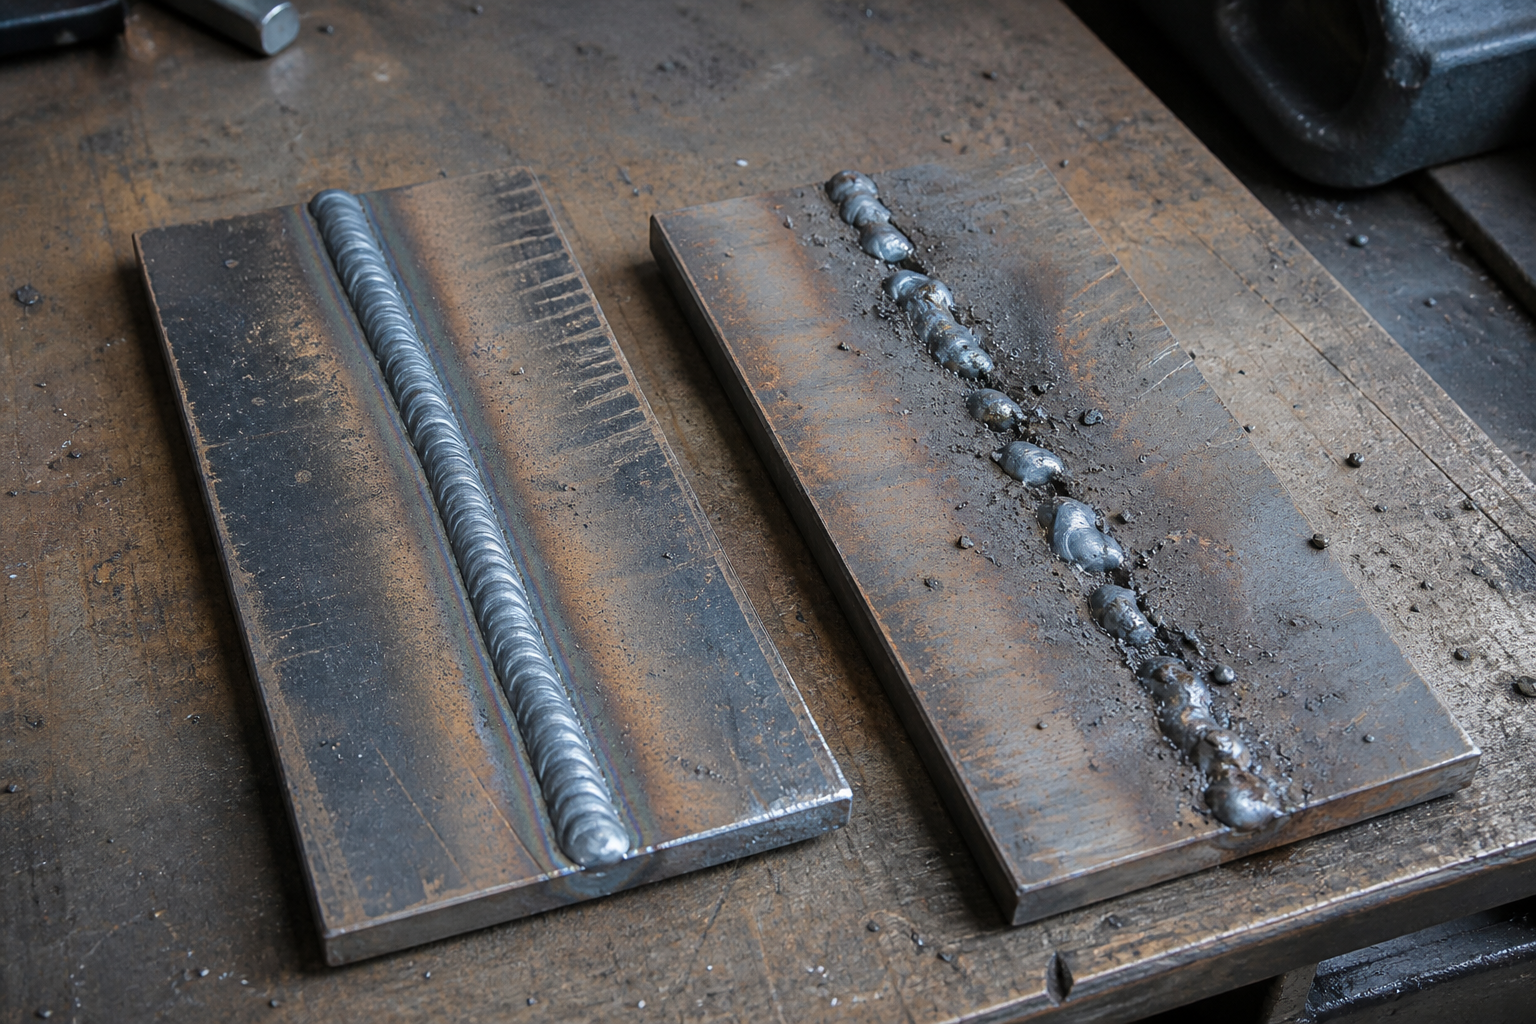
溶け落ちとアーク不安定について、初心者からよく聞かれる疑問をまとめました。
穴が開いた場所はそのまま埋め直していい?
穴が小さければ電流を下げて埋め直すことも可能ですが、穴の周辺は熱で母材が薄くなっていることが多く、同じ電流のまま溶接するとさらに穴が広がりやすくなります。一度電流を下げ、端材で確認してから慎重に埋め戻すことをおすすめします。穴が大きい場合や周辺が広範囲にわたって薄くなっている場合は、無理に埋め戻さず、裏当て材を当ててから溶接するか、その部分の母材を切り取って新しい材料で作り直すほうが確実です。
アークが出たり消えたりを繰り返すのはなぜ?
アーク長が安定していない、またはアースの接触が不安定なことが多い原因です。まずはアースクランプを金属光沢のある面にしっかり挟み直し、そのうえでアーク長を一定に保つ意識で溶接してみてください。
100Vと200Vで、電流の調整方法は変わる?
調整の考え方自体(板厚に応じて仕様表の範囲内で電流を合わせる)は共通ですが、100V電源と200V電源では設定できる出力電流の上限が異なる機種があります。兼用機を使っている場合は、今どちらの電源に接続しているかを踏まえて仕様表を確認してください。
溶接棒を変えればアークは安定する?
溶接棒が湿気を吸っていたり劣化していたりすると、アークが不安定になることが一般的に知られています。長期間保管していた溶接棒を使う場合は、まずアース・母材表面・アーク長を見直したうえで、それでも改善しなければ溶接棒の状態も疑ってみてください。開封後は密閉容器に乾燥剤とともに保管し、湿度の高い時期はできるだけ早めに使い切ることが、アークを安定させるための地味ながら効果的な対策になります。
まとめ:焦らず条件を一つずつ切り分ける
穴が開く・アークが安定しないという2つの悩みは、どちらも電流設定・アーク長・母材の状態という同じ3つの視点から原因を切り分けられます。本番の母材でいきなり調整しようとせず、端材で試し溶接をしてから本番に移ることが、遠回りに見えて一番確実な近道です。
電流の考え方をより詳しく知りたい方は定格出力電流とは?気にしておきたい溶接に関する電気事情!を、逆に溶接がまったくくっつかない場合の原因は溶接がくっつかない原因7選と対策をあわせてご覧ください。溶接作業では必ず遮光面・革手袋・長袖の作業着などの保護具を着用し、換気の確保やブレーカー容量の確認も忘れないようにしてください。
症状が改善しないときは、原因を一度に複数直そうとせず、アース→母材表面→電流→アーク長の順に一つずつ切り分けて確認すると、どこに問題があったのかが分かりやすくなります。特に初心者のうちは、複数の設定を同時に変えてしまうと、何が効いたのか分からなくなり、次に同じトラブルが起きたときの手がかりを失ってしまいます。焦らず一つずつ、が結局は一番の近道です。