半自動溶接の電圧とワイヤ送給速度は、ダイヤルを2つ合わせるだけの設定に見えて、いちばん迷いやすいところです。説明書の表どおりに合わせたはずなのに、ワイヤが母材にコツコツ当たる、ビードが広く平らに流れる、音がばらつく。どちらのダイヤルをどちらへ回せばよいのか分からないまま両方を少しずつ動かし、元の状態も分からなくなった経験がある人は多いのではないでしょうか。
先に結論をまとめると、一般的な半自動溶接機の電流つまみはワイヤを送る速さを、電圧つまみはアークの長さを主に決めていて、両方のつり合いでアークの安定が決まります。SUZUKIDのノンガス半自動溶接機Buddy80(SBD-80)の取扱説明書は、溶接中にワイヤが溶接物にコツコツと当たる場合は、電流調整ダイヤルを下げるか電圧調整ダイヤルを上げるよう案内しています。調整は条件表から始め、1回に動かすのは1つだけにするのが基本です。
この記事では、一般的な軟鋼の薄板を想定し、2つのつまみが何を決めているか、機種ごとの調整方式の違い、条件表からの初期設定、音とビードで見る症状と調整の向き、端材で合わせる手順、設定で直らないときに見る電源・チップ・使用率までを順に整理します。トーチ角度や運棒など手の動かし方は扱わず、設定に絞ります。画像は作業の様子を伝えるための生成イメージで、条件の良し悪しやビードの見本として使うものではありません。
半自動溶接の電圧とワイヤ送給速度は何を決めている?
電流つまみは、ワイヤを送る速さを決めている
日本溶接協会の技術相談Q-07-02-11「CO2・マグ溶接の一元制御」は、CO2・マグ・ミグ溶接機には通常、電流調整と電圧調整の2個のツマミがあり、電流調整ツマミはワイヤの供給速度を設定するもので、TIG溶接機のように溶接電流の値そのものを設定するわけではないと説明しています(2026年11月16日確認)。家庭用のノンガス半自動溶接機でも、SUZUKIDのBuddy80/Buddy140用クイックマニュアルに、ワイヤの送給スピードは電流調整ダイヤルを大きくすると速くなると書かれています。
つまり「電流を上げる」操作は、多くの機種で「ワイヤを速く送る」操作でもあります。一般に、送られるワイヤが増えればそれを溶かすために流れる電流も増え、溶け込みや盛り上がりの量が変わります。電流つまみは、溶かす量の入口を決めるつまみと考えると、症状との対応が読みやすくなります。
電圧つまみは、アークの長さを主に決めている
同じQ-07-02-11は、電圧設定ツマミは出力電圧を設定するもので、電流値を間接的に決める作用もあり、ワイヤの溶融速度はこのツマミに支配されるとしています。Q-07-02-03の解説でも、ワイヤ送給速度とトーチの高さを変えずに電源電圧を高くすると、アーク長が長くなるという関係が示されています。
後で詳しく紹介するダイヘンの産業用CO2/MAG溶接機の取扱説明書は、溶接電圧が高すぎるとアーク長が長くなり、ビード幅が広くなって溶け込みと余盛りが小さくなる、低すぎるとワイヤが母材に突っ込んでスパッタが発生し、ビード幅が狭くなると症状を整理しています。電圧は熱の強さだけでなく、ワイヤの先と母材の間の距離を決める量として見ておくと、つまみを回す向きを判断しやすくなります。
送る速さと溶ける速さがつり合うと、アークが安定する
Q-07-02-11は、ワイヤが消耗するCO2・マグ・ミグ溶接ではワイヤの送給と溶融を釣り合わせることが重要で、両者が一致したときにだけ安定なアークが維持されると述べています。Q-07-02-04によると、こうした溶接の電源には定電圧特性が使われ、アーク長が短くなると電流が増えてワイヤが速く溶け、長くなると電流が減って溶けが遅くなることで、アーク長が元に戻る「アーク長の自己制御作用」が働きます。
自己制御があるからといって、どんな組み合わせでも安定するわけではありません。送りが溶けを大きく上回ればワイヤが母材に当たり、溶けが送りを上回ればアークが長く伸びます。2つのつまみは別々の設定ではなく、組み合わせで1つの条件になる、というのがこの記事の出発点です。
機種ごとの調整方式を確かめる|個別・一元・板厚選択
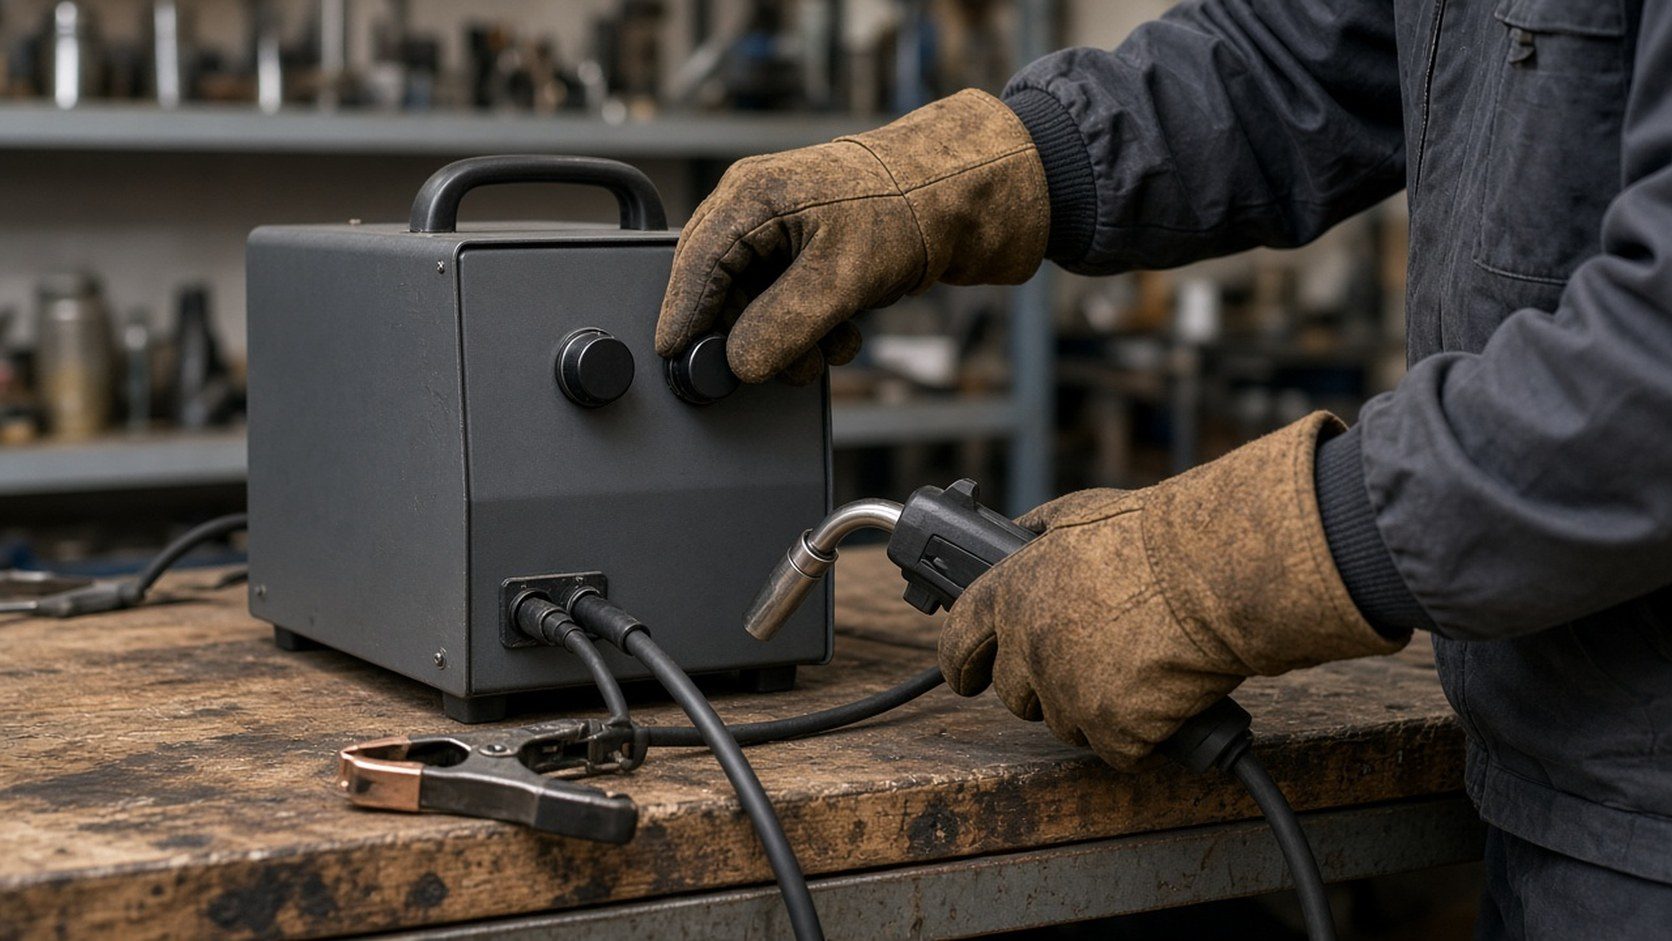
つまみの意味が分かっても、手元の溶接機がどの方式で条件を決めるかによって、触る場所は変わります。次の表は、取扱説明書や技術資料に出てくる代表的な方式を並べたものです。
| 方式 | 資料に出てくる例 | 調整の考え方 |
|---|---|---|
| 電圧と電流(送給)を別々に回す | Buddy80(SBD-80):電圧調整ダイヤルと電流調整ダイヤルを無段階で併用する | 条件表の目盛りを始点に、2つの組み合わせを自分で合わせる |
| 電流に応じて電圧が自動で決まる(一元) | ダイヘンWB-M352・WB-M502(産業用):「一元/個別」を切り替え、一元では電流に応じた電圧を自動設定し、微調整できる | 主に電流を決め、電圧はアーク長の微調整として触る |
| ワイヤ径と板厚を選ぶと自動で決まる | SAYI-80NTR:SYNモードでワイヤ径と板厚を選ぶと出力電流と電圧が自動設定され、その後も調整できる | 自動設定値から始め、症状に合わせて一方ずつ補正する |
一元制御は、電圧つまみを「微調整」に変える仕組み
Q-07-02-11は、2つのツマミを操作して安定なアークを得るにはかなりの熟練が必要なため、その負担を軽くする機能として一元制御があると説明しています。溶接電流と適正なアーク電圧の関係を使って電流から電圧を決める方式で、アーク長を変えたいときの電圧調整は微調整にとどまり、大幅な変化はできないようになっているとしています。
ダイヘンのWB-M352・WB-M502取扱説明書でも、「一元/個別切替」機能を使うと溶接電流に応じた溶接電圧を自動設定でき、自動設定された電圧を微調整できるとしています。同じ説明書は、シールドガスの混合比が想定と異なる場合には、一元などの適正条件が合わないことがあるとも注意しています。自動設定は始点であって、作業の条件まで読み取ってくれるわけではないと受け止めておきましょう。
目盛りの数字と、A・Vの表示は同じ物差しではない
Buddy80の取扱説明書の条件表は、電圧調整・電流調整とも1〜10の目盛りで書かれています。一方、SAYI-80NTRの取扱説明書は、出力電流と出力電圧をA・Vの値で示しています。目盛りのひとつがどれだけの電圧や送給にあたるかは機種ごとに違うため、別の機種の目盛りや動画の数字をそのまま写さないことが大切です。
Buddy80の条件表では、灰色の部分が家庭用コンセント(100V/15A)からの使用範囲で、白色の部分は100V30A以上のブレーカーへの接続が必要とされています。SAYI-80NTRも、出力電流90A・出力電圧15.5Vを超えて使う場合は30A以上のブレーカーへ接続し、家庭用コンセントから使う場合の溶接可能板厚の目安は3.0mmまでとしています。条件表の上の段へ進む前に、使っている回路で使える範囲かを確かめる必要があります。回路の確認方法は100V溶接機と家庭用コンセントの記事にまとめています。


 ポチップ
最初の設定は、条件表と同じ厚さの端材から決める
設定の始点は、勘ではなく取扱説明書の条件表です。ダイヘンの取扱説明書は、溶接を行うには、溶接部材の板厚と材質、シールドガスの種類と流量、ワイヤの種類と径、溶接電流と溶接電圧を考慮する必要があるとしています。家庭用のノンガス機ではシールドガスの項目はありませんが、板厚・材質・ワイヤ径の3つを先に決めるという順番は同じです。
条件表の行は、板厚とワイヤ径で選ぶ
Buddy80の条件表では、軟鋼用ノンガスワイヤφ0.8の場合、板厚1.0〜2.0mmなら電圧調整・電流調整とも4〜6、2.0〜3.0mmなら6〜8というように、板厚の範囲ごとに2つの目盛りの目安が並んでいます。SAYI-80NTRでは、軟鋼用のSYN Feモードでワイヤ径φ0.8と板厚2.0mmを選ぶと80A/14.5V、3.0mmを選ぶと90A/15.5Vが自動設定値として表に載っています。
どちらの表も、厚くなるほど電流(送給)と電圧を一緒に上げる並びになっています。言い換えると、電流だけを大きく上げて電圧を据え置くと、表の組み合わせから外れていくということです。表にない板厚や材料のときは、近い行から始めて端材で確かめます。
継手と姿勢が変われば、同じ板厚でも条件は動く
ダイヘンの取扱説明書は、標準的な溶接条件の例を載せたうえで、これらは参考値で、実際の溶接物の形状と溶接姿勢に合わせて適切な条件を見つけるよう求めています。同じ説明書の表でも、水平すみ肉と下向すみ肉で電圧の範囲を分けて載せている板厚があります。Q-07-01-13も、ビードの形は継手・材質・板厚・姿勢といった前提と、溶接電流(ワイヤ送給速度)・アーク電圧(アーク長)・溶接速度・トーチ角度などの条件で決まると整理しています。
条件表の値で始めても、突合せとすみ肉、下向きと立向きでは見え方が変わります。条件表は始める位置を示すもので、合格の条件ではないと考えておきましょう。被覆アーク溶接の電流の目安と考え方が違う点は、アーク溶接のアンペア数の記事と比べると分かりやすくなります。
本番と同じ厚さ・同じ継手の端材を用意する
設定を合わせる練習片は、本番と同じ材質・同じ板厚で、できれば同じ継手の形に組んだものを使います。表面のさびや塗装、油はアークを乱す原因にもなるため、溶接する所とアースクリップを挟む所を磨いてから並べます。端材はクランプで作業台に固定し、手で押さえたまま溶接しないようにします。
試し溶接を何本も続けると、スパッタが作業台の周りに広く散ります。床や作業台の端の可燃物を片付け、火の粉を受ける位置に不燃のシートを敷いてから始めましょう。
 ポチップ
作業台に身を寄せて構えると、胸元から膝にかけてスパッタを受けやすくなります。長袖と長ズボン、安全靴に加えて胴の前を覆う溶接用の前掛けがあると、服を焦がしにくくなります。
音とビードで見る、電圧とワイヤ送給速度のずれ
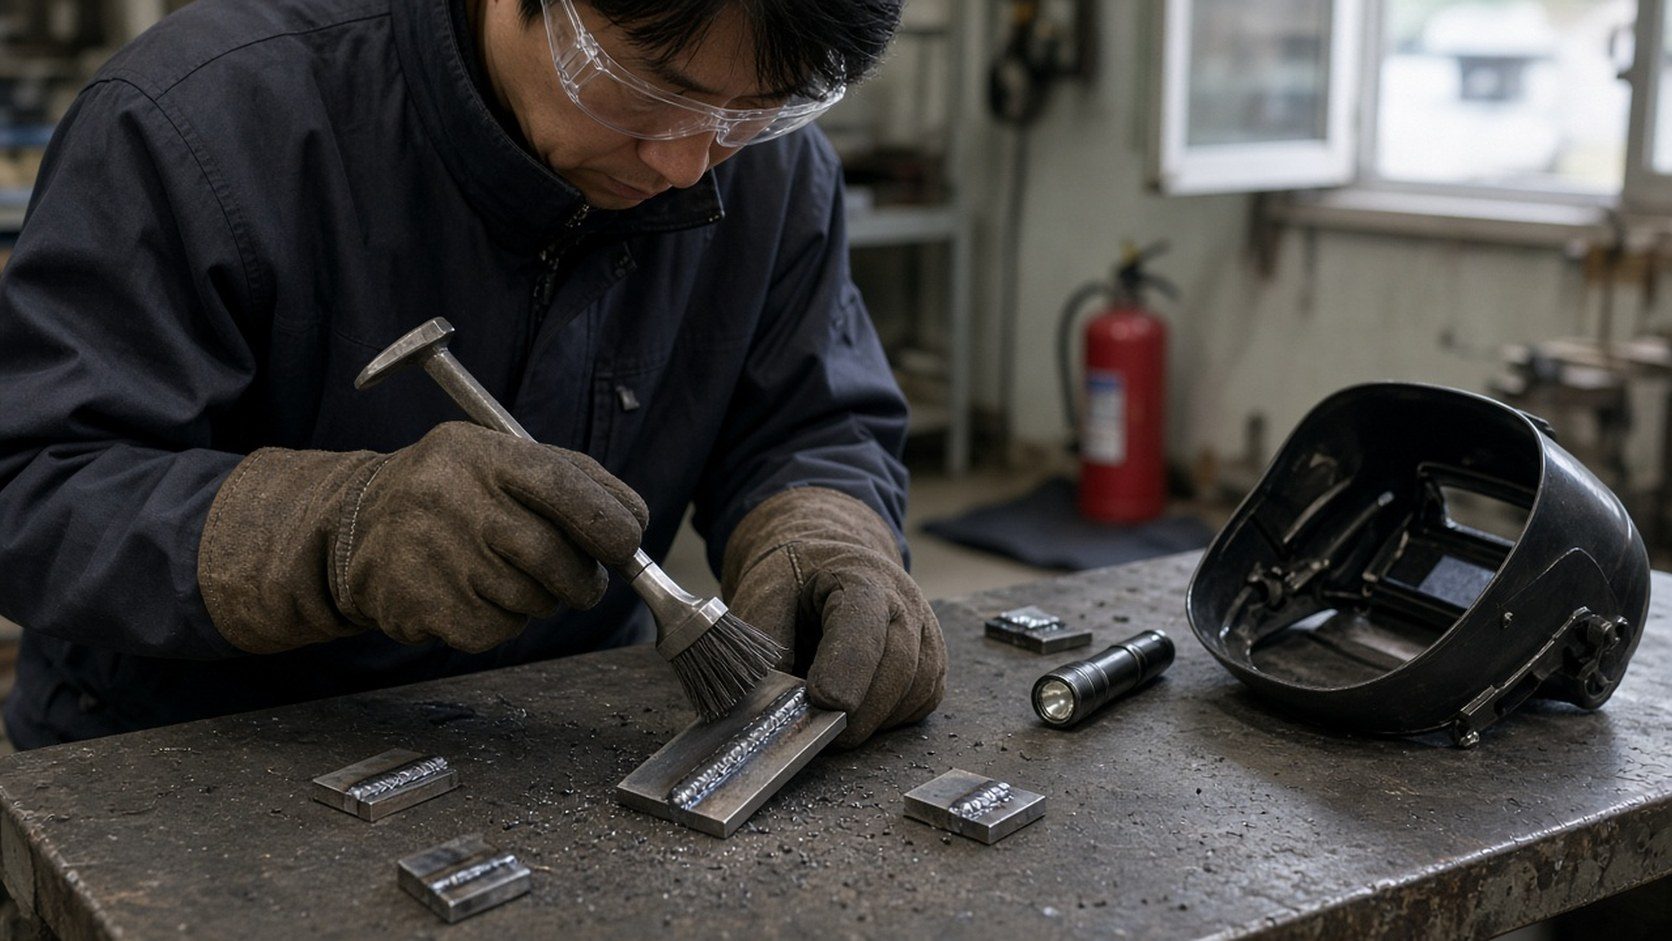
ずれの向きは、アークの音、ワイヤの当たり方、ビードの幅と盛り上がりに表れます。次の表は、ダイヘンの取扱説明書の「溶接条件の変更ガイド」と、Buddy80・SAYI-80NTRの取扱説明書の記載をもとに、症状と次に試す向きを整理したものです。どれも一般的な傾向で、原因が1つに決まるわけではありません。
| 見えること | 資料が挙げるずれ | 次に試すこと |
|---|---|---|
| ワイヤが母材にコツコツ当たる・突っ込む | 電圧が低すぎる(ダイヘン) | 電流(送給)を少し下げるか、電圧を少し上げる(Buddy80) |
| アークが長く、ビード幅が広い。溶け込みと余盛りが小さい | 電圧が高すぎる(ダイヘン) | 電圧を少し下げる |
| ビード幅が広く、溶け込みと余盛りが大きい | 電流が高すぎる(ダイヘン) | 電流(送給)を少し下げ、電圧との組み合わせを表で見直す |
| ビード幅が狭く、溶け込みと余盛りが小さい | 溶接速度が速すぎる(ダイヘン) | つまみより先に、トーチを動かす速さを落とす |
| ビードが滑らかにならず丸い玉になる | トーチの移動が速い。遅くしても玉になるなら板が厚すぎる(Buddy80) | 移動を遅くし、変わらなければ板厚範囲を確かめる |
| 薄板に穴があく | 溶接電流に対して板が薄い(SAYI-80NTR) | 条件を下げ、点付け(断続溶接)で冷ましながら溶接する |
表のうち、止端がえぐれるアンダーカットや、溶けた金属が母材に乗るだけのオーバーラップの見分け方は、次の記事で整理しています。
コツコツ当たるときは、送りを下げるか電圧を上げる
ワイヤの先が溶け切る前に母材へ届くと、トーチを押し返すような断続的な当たり方になることがあります。Buddy80の取扱説明書が示すとおり、電流調整ダイヤルを下げるか、電圧調整ダイヤルを上げるのが調整の向きです。どちらか一方を少し動かし、端材で同じ長さを引いて比べます。
ただし、SUZUKIDのよくある質問は、アークは出るが弱い、ワイヤが母材にくっついてしまうといった症状について、電源の電圧降下が起きている可能性を挙げています。つまみを動かしても変わらないときは、後の章で扱う電源側も疑います。
スラグを落としてから、ビードの幅と端を見る
ノンガス半自動で使うフラックス入りワイヤでは、ビードの表面にスラグが残ることがあります。幅や端の形を比べる前に、冷めたことを確かめてからハンマーやブラシでスラグとスパッタを落とし、同じ明るさの下で見比べます。条件を変えた端材には、何を動かしたかを印しておくと取り違えません。
 ポチップ
見た目がそろっても、溶け込みまで分かるわけではない
幅と盛り上がりが表の傾向に近づいても、母材の内部まで溶けているかは表面からは判断できません。見た目は調整の手がかりで、強さの証明ではないと考え、強度が必要な部材は自分で判断しないでください。溶け込みの考え方は次の記事にまとめています。
電圧とワイヤ送給速度を端材で合わせる手順
条件表と症状の対応が分かったら、端材で合わせます。一度に動かすのは1つだけ、動かしたら同じ長さを引いて比べるのが、迷子にならないためのいちばんの近道です。
板厚・材質・ワイヤ径から条件表の行を選び、2つのつまみか自動設定をその値に合わせます。
同じ厚さの端材を固定し、磨いた面にアースクリップを挟んで、保護具・換気・消火器の位置を確かめます。
チップと母材の距離を一定に保って短いビードを引き、ワイヤの当たり方とアークの音を確かめます。
症状の表に合わせて電流か電圧の一方を少し動かし、同じ長さを引いて前の端材と並べます。
落ち着いた組み合わせと板厚・継手・電源をメモし、本番の前に同じ端材でもう一度確かめます。
チップと母材の距離が揺れると、設定の判断も揺れる
Buddy80の取扱説明書は、チップと溶接物との距離を10〜15mmに保ったままトーチを移動すると連続した溶接になるとし、近づけすぎるとチップが過熱してトーチの樹脂部品が溶けたり、チップの寿命に影響したりすると注意しています。
Q-07-02-03の解説には、電源電圧とワイヤ送給速度が同じでも、トーチ高さが高くなってワイヤの突出し長さが長くなると、定常状態の電流が下がる例が示されています。ダイヘンの取扱説明書も、ワイヤ突出長が長すぎるとビード幅が広くなりシールドが悪くなる、短すぎるとスパッタが発生すると整理しています。距離が毎回違えば、つまみを動かした効果と手の揺れの効果が混ざるため、比べる間は距離と速さをできるだけ一定に保ちます。
保護具と換気は、短い試し溶接でも省かない
Buddy80の取扱説明書は、必ず遮光保護具を使うこと、作業中は頭部・顔面・のど・手足を露出させないことを求めています。短いビードを繰り返す調整は、アークを出す回数が多い作業です。面を下ろしてから狙いを探さずに済むよう、構えを決めてからアークを出しましょう。
 ポチップ
同じ取扱説明書は、溶接のヒュームには身体に有害な物質が含まれるとして、呼吸用保護具を使い、通気が十分な場所で作業するよう求めています。条件を変えながら何本も引くと、煙が出ている時間も長くなります。換気を保ったまま、ヒュームを顔の正面で受けない位置に立ちます。

調整のたびに端材を持ち替えると、熱い板に触れる回数も増えます。取扱説明書も、溶接中や溶接直後は溶接物や作業台、トーチ先端、ワイヤが高熱になっていると注意しています。袖口からスパッタが入らないよう腕まわりも覆い、比べ終わった端材は冷めるまで決めた場所に置きます。
 ポチップ
設定で直らないときの確認と、よくある疑問
条件表から始めて1つずつ動かしても安定しない場合、原因はつまみの外にあることが少なくありません。電源、チップと送給、スパッタの要因、使用率の順に見直します。
延長コードと同じ回路の家電を見直す
Buddy80とSAYI-80NTRの取扱説明書は、電源コードを延長する場合は3.5sq以上の太さで10m以内とするよう求めています。先のSUZUKIDのよくある質問も、電圧降下が疑われるときは同じ電気回路で使っている電気製品を外すよう案内しています。同じよくある質問は、ドラムコードでの延長はやめ、100Vで溶接する場合はできる限り延長なしで使うよう勧めています。電圧つまみを上げる前に、入力側の電圧が下がっていないかを疑うのが順番です。
チップの摩耗と送給の不安定を確かめる
Buddy80の取扱説明書は、チップが消耗してワイヤの通る穴が変形すると、通電不良で溶接が安定しなかったり、モーターに過負荷がかかったりするため、チップを定期的に交換するよう求めています。点検や交換は、過熱ランプが消えていることを確かめてから入力スイッチを切り、電源プラグをコンセントから抜いて、ノズルとチップが冷めてから乾いた革手袋で行います。
 ポチップ
ワイヤが途中で止まる、脈打つように出るといった送給の不調は、設定では直りません。点検の順番は半自動溶接のワイヤーが出ない原因の記事で紹介しています。
スパッタが減らないときは、設定以外の要因も分ける
Q-07-04-02は、マグ溶接のスパッタの発生量はワイヤの化学組成やシールドガス、電源の波形制御で大きく変わり、施工面でもアーク電圧、トーチ角度、ワイヤ突出し長さなどを適切に調整すると減らせると説明しています。電圧だけを動かし続けず、消耗品や母材の状態も切り分けましょう。
過熱ランプが点いたら、冷えるまで待つ
Buddy80は定格使用率35%で、使用率を超えると過熱ランプ(黄)が点灯し、ワイヤの送給と溶接電流が止まります。取扱説明書は、入力スイッチを入れたままにすればファンが回って冷却され自動復帰すること、過熱ランプの点灯中に入力スイッチを切ると内部温度が上がり故障の原因になることを説明しています。自動復帰のときの不意なアークにも注意し、途中で止まったのを設定の問題と取り違えないようにしましょう。
動画や他の人と同じ目盛りに合わせれば、同じように溶接できますか?
同じ結果になるとは限りません。目盛りとA・Vの対応は機種ごとに違い、板厚・継手・電源の状態でも合う条件は変わります。自分の機種の条件表を始点に、端材で確かめてください。
自動設定の機種でも、電圧を触る必要はありますか?
SAYI-80NTRの取扱説明書は、ワイヤ径と板厚の選択で自動設定したあとも、状況に応じて出力電流と電圧を調整できるとしています。自動設定値で始め、ワイヤがコツコツ当たる、アークが長いといった症状があるときだけ一方ずつ補正すると、何が効いたかを追いやすくなります。
ノンガスとガスありで、設定の考え方は変わりますか?
送る速さと溶ける速さを釣り合わせるという考え方は共通です。ただし、ワイヤの種類やシールドガスが変わると適正な条件も変わるため、それぞれの機種とワイヤに合った条件表を使ってください。
まとめ|条件表から始め、1つずつ動かして端材で比べる
半自動溶接の電圧とワイヤ送給速度は、一般に電流つまみがワイヤを送る速さを、電圧つまみがアークの長さを決め、両方のつり合いでアークが安定します。機種によって、2つを個別に回す方式、電流に合わせて電圧が決まる一元、ワイヤ径と板厚を選ぶ自動設定があり、目盛りの意味も違います。
次に溶接するときは、条件表から始点を決め、同じ厚さの端材でチップと母材の距離を一定にして短く引いてください。ワイヤがコツコツ当たるなら送りを下げるか電圧を上げる、というように症状を見て1つだけ動かすことを試し、設定で直らないときは延長コード・チップ・使用率を順に確かめましょう。