溶接の磁気吹きは、風もないのにアークが片側へ流れたり、板の端に近づいたところでアークがふらついたりする現象です。溶接棒やトーチの向きを直しても、電流を上げ下げしても、なぜか同じ場所で同じ向きに曲がる。自分の腕が足りないのだと思い込み、同じ練習を繰り返している人もいるのではないでしょうか。
先に結論をまとめると、磁気吹きは溶接電流が自分で作る磁界や、母材に残った磁気がアークのまわりで偏り、その力でアークが押される現象です。日本溶接協会の教材は、磁性材料の直流溶接で起きやすく、交流では比較的少ないと説明しています。抑える手がかりは設定よりも配置にあり、アース(母材側ケーブル)の位置、ケーブルの置き方、始端と終端のタブ、溶接の向き、アーク長の5つを1つずつ変えて比べるのが近道です。
この記事では、仕組み、起きやすい場所と条件、似た症状との見分け方、対策、端材で確かめる手順、対策で直らないときの確認までを順に整理します。アースクリップの基本的なつなぎ方や極性、エンドタブの詳しい使い方はそれぞれの記事に委ね、磁気吹きを疑ったときの判断に絞ります。画像は作業の様子を伝えるための生成イメージで、アークの曲がり方やビードの見本ではありません。
溶接の磁気吹きとは?アークが片側へ曲がる仕組み
電流がつくる磁界の偏りが、アークを押す
日本溶接協会の溶接管理技術者2級電子化教材(第1章、21ページ)は、アークのまわりの磁界が電流に対して著しく非対称に作用すると、アークが電磁力によって偏向し、この現象をアークの磁気吹きと呼ぶと説明しています。ダイヘンの溶接Q&A「磁気吹きとはなんですか?」も、磁力のもとは溶接電流で、アーク周辺の磁力線が急変したり、磁界が大きく歪んで非対称になったりすると、アークの向きが変わるとしています(いずれも2026年11月17日確認)。
磁界は目に見えません。ダイヘンは、経験したことがないと磁気吹きであることすら分からない厄介な現象だと書いています。アークが曲がる原因は手元だけでなく、電流の通り道にもあると考えておくと、確かめる場所が一気に広がります。
本来のアークは、まっすぐ母材へ向かおうとする
大同特殊鋼の技術資料「アーク現象と溶滴移行」は、電磁力とプラズマ気流の影響で、電極や母材を傾けてもアークは鉛直方向に向かう性質があり、これをアークの硬直性と呼ぶと説明しています。そのうえで、アークが通ったあとの母材を流れる電流による磁界や、アーク周辺の磁性体の影響でアークが振れることがあり、これが磁気吹きだとしています。棒やトーチを向けた方向とは違う向きへアークが逃げるとき、手元より先に磁気吹きを疑う理由はここにあります。
直流で起きやすく、交流では起きにくい
先の教材は、磁気吹きは磁性材料の直流溶接で発生しやすく、極性が頻繁に変わる交流溶接や、非磁性材料の直流溶接では比較的少ないとしています。軟鋼は磁石が付く磁性材料なので、直流で鉄を溶接する場面は条件がそろいやすいといえます。
家庭用の100V機にも、直流で溶接する機種があります。たとえばSUZUKIDの被覆アーク溶接機SAD-80Cの取扱説明書の銘板表記の説明には、単相入力のインバータ電源であることと直流の表示が並び、薄板の溶接ではホルダをプラス側、アースをマイナス側につなぐよう案内しています。どちらにつなぐかは機種の指示に従い、極性の基本は次の記事で確かめてください。
磁気吹きが起きやすい場所と条件
資料に出てくる6つの発生条件
資料に出てくる発生条件を並べると、電流の通り道、アークの近くにある鉄のかたまり、母材そのものの磁気の3つにまとまります。次の表は、日本溶接協会、ダイヘン、鋼材メーカーSSABの資料の記述を整理し、DIYで当てはまりそうな場面の例を添えたものです。
| 条件 | 資料での説明 | 当てはまりそうな場面の例 |
|---|---|---|
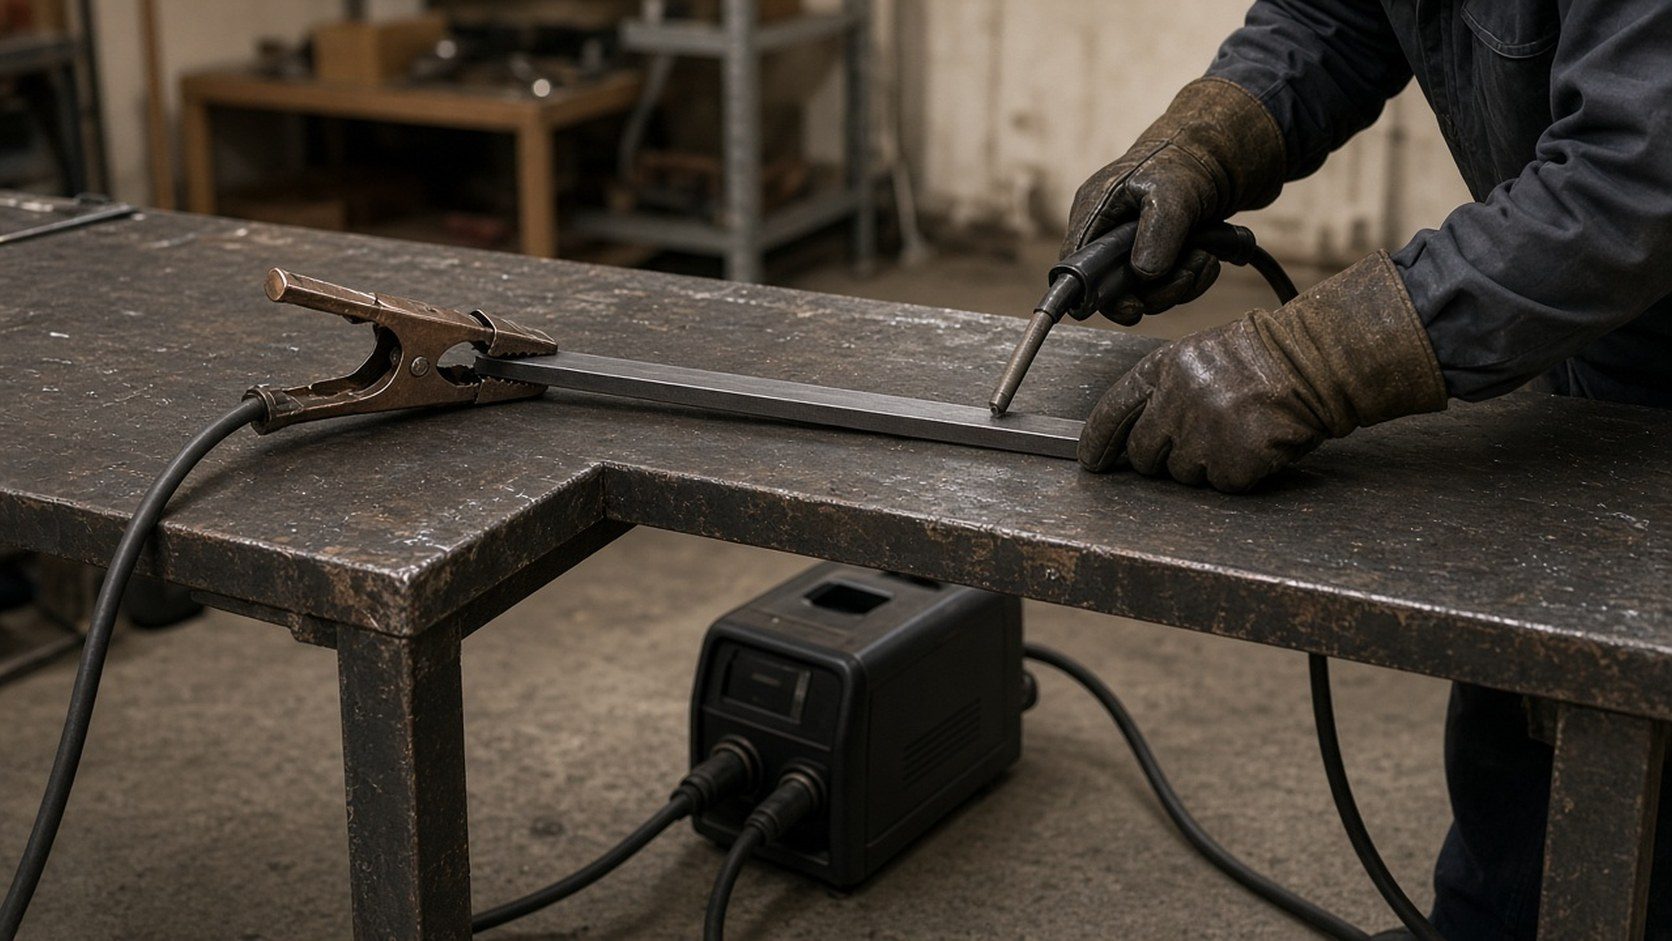
| アースの位置 | 電流のループの内側は磁場が強く、アークはループの外側へ偏る(日本溶接協会の教材) | 長い平鋼やパイプの片端だけにアースクリップを挟んでいる |
| 母材の始端・終端 | 磁性材料ではワークの端で磁力線の密度が増す(ダイヘン) | 板の端から溶接を始める、端まで溶接し切る |
| 近くの大きな鋼材 | 始終端や溶接線の近くに大きい鋼ブロックがあると、磁界が非対称になる(日本溶接協会の教材) | 鋼製の作業台の縁、厚い当て金や重いブロックのそば |
| 磁化した物 | 溶接物や溶接箇所の近くに磁化した物があると起きる。長く使った治具が強く磁化していることもある(ダイヘン) | 磁石で部材を固定している、磁石で持ち上げた鋼材を使う |
| 巻いたケーブル | 余ったケーブルを配管の上にぐるぐる巻きに置くと、配管が磁化される(日本溶接協会Q-10-07-13) | 溶接ケーブルを母材の上や脇に輪にしてまとめている |
| 継手の形 | 厚板の継手ではアークの近くを鋼が囲み、板厚の違う継手では厚い側へ偏ることがある(SSAB) | 厚さの違う板の突合せ、開先の初層 |
アークが長いほど曲げられやすい
ダイヘンは、アークが長くて溶接電流が小さいと、磁気吹きの影響がもっとも大きくなるとしています。ESABの解説記事(英語)も、長いアークほど曲げられやすいと説明しています。一方で電流については、SSABの技術資料が短いアークと低めの電流でアークが安定しうるとし、ESABも過大な電流は避けるよう書いていて、資料によって見方が分かれます。共通しているのはアークを短く保つことです。吹かれたときは電流を大きく動かして押し切ろうとせず、まずアークが伸び気味になっていないかを確かめましょう。
板の端、角、初層で目立ちやすい
ESABの解説は、磁気吹きは強磁性の鋼を直流で溶接するときにもっとも多く、継手の端や角、初層で特に問題になりやすいとしています。SSABの技術資料「Magnetic arc blow」(英語)も、母材に残った磁気は主に仮付けと初層で問題になり、その後の層では影響が下がるのが普通だとしています。端に近づくほど、または1層目だけ乱れるという出方は、磁気吹きを見分ける手がかりになります。
磁石を使った固定や持ち上げにも注意する
SSABの資料は、ジャッキ装置などに使われる磁石や、磁束密度の高い場所での保管が、鋼材の磁気を強める原因になるとしています。ESABも、磁石による吊り上げや運搬を、母材に磁気が残る原因の一つに挙げています。DIYでも溶接用マグネットで部材を押さえることは多いので、溶接線のすぐそばに磁石を置いたまま溶接していないかを確かめましょう。
磁気吹きかどうかを見分ける|似た症状との切り分け
磁気吹きは、見えた症状だけで決めにくい現象です。ダイヘンも、万能な対策はなく試行錯誤を伴うことが多いとしています。まず疑うサインを知り、次に似た症状を出す別の原因を1つずつ外していきます。
疑うサインは「向き」「場所」「音」
ダイヘンは磁気吹きが疑われる代表的な状態として、アークの向きが偏る、ビードが偏ったり蛇行したり、くびれたりすること、だいたい同じ溶接箇所にさしかかると「ポン」「ポッ」と音が鳴り出し、進むと連続で鳴ることを挙げています。半自動溶接のようにワイヤを溶かしながら進む溶極式では、ワイヤが突っ込む「パンパンアーク」と表現される状態になるとしています。
見分けるときに大事なのは再現性です。同じ配置で溶接すると、同じ場所で同じ向きに曲がるなら、手元のぶれより配置の影響が疑わしくなります。反対に、毎回ばらばらの場所で乱れるなら、運棒や設定、消耗品の側も見直します。
巻いたケーブルや延長でも、似た症状が出る
ダイヘンの溶接Q&A「延長ケーブルで起きるトラブル」は、溶接ケーブルが細いと電圧降下が大きくなり、同じ方向にぐるぐる巻いたまま電流を流すと、リアクトルと呼ばれる成分で電圧が生じるとしています。特に溶極式のインバータ電源では、ワイヤが「パンパン」と突っ込む、逆にアーク長が長くなって燃え上がる、スパッタが多量に出るといった症状が出るとしています。
音が似ていても、こちらは磁界の偏りではなく、ケーブル側の電圧の問題です。SUZUKIDのBuddy80(SBD-80)の取扱説明書は、出力側のトーチコードとアースコードは直付けのため延長できないとしています。溶接側のコードを改造したり、細いコードでつなぎ足したりしないことを前提に、ケーブルの傷みや延長の可否は次の記事の手順で確かめてください。
風、汚れ、アースクリップの接触不良も外しておく
ガスを使う半自動溶接では、風でシールドが乱れることがあります。神戸製鋼所の技術資料「Fundamentals of MAG Welding」(英語)は、CO2溶接で風速が2m/sを超えるとブローホールが急に増えた試験例を示しています。またBuddy80の取扱説明書は、油・塗装・サビが溶接物やアースクリップを挟む箇所に付いていると電気の通りが悪くなり、アークが出ない場合があるとしています。ESABの解説も、アース側の接触が悪いと、磁気とは関係なくアークが不安定になることがあると注意しています。風よけや清掃、挟み直しで落ち着くなら、まずはそれらの影響が大きかったと考えられます。
曲がったまま押し切ると、欠陥につながる
日本溶接協会のQ-11-02-08は、アース位置の不良や母材の磁化でアークの磁気吹きが起きると溶融池が乱れ、ブローホールの原因になるとしています。SSABの資料も、磁気吹きは溶け込み不足、融合不良、アンダーカット、気孔などにつながると説明しています。曲がったまま最後まで押し切らず、原因を探してから続けるほうが手戻りは少なくなります。
ビードの片寄りや蛇行を確かめるときは、冷めてからスラグとスパッタを落として表面を見ます。被覆アーク溶接なら、SAD-80Cの取扱説明書のとおり、溶接物が冷え切ってからチッピングハンマーなどでスラグをたたき落とします。


 ポチップ
磁気吹きを抑える対策|アース・ケーブル・タブ・溶接の向き
対策の表現は資料ごとに少しずつ違いますが、共通するのは、電流の通り道とアーク周辺の鉄の偏りを変えることです。ESABの解説も、設定の変更はアーク長を短くして安定させる方向で役立つもので、磁界の偏りを力で押し切ろうとするものではないとしています。まず配置から見直しましょう。
アースの位置を変える、または溶接部の両側に取る
日本溶接協会のQ-10-07-13は、母材への接続位置(アースの取り方)によって磁気吹きが生じることもあるとして、接続位置を替えるか、溶接部の両側にそれぞれ接続する対策を挙げています。ダイヘンも、母材ケーブルを複数本接続して溶接電流を分流させ、一方向の磁界を強くしない方法を挙げています。
ただし家庭用の機種には、Buddy80のようにアースコードが本体に直付けされ、延長できないものもあります。2か所に取るために自分でケーブルを分岐したり延長したりはせず、1本のクリップの位置を変えて比べるのが現実的です。Buddy80の取扱説明書は、アースクリップをできるだけ溶接する箇所の近くに接続するよう求めているので、その範囲で始端側、終端側、溶接線の反対側などを試します。クリップの基本的な付け方はアースクリップの接続位置の記事で整理しています。
溶接の向きは、資料によって勧め方が違う
大同特殊鋼の資料は、一般にアース接続部から遠ざかるように溶接方向を決めることが望ましいとしています。神戸製鋼所の表も、小さな溶接物では母材側ケーブルを溶接の始点につなぎ、大きな溶接物ではできるだけ溶接部から離して接続する対策を挙げています。一方でESABの解説には、可能であればアースへ向かって溶接する方法も挙げられています。
SSABの技術資料は、母材を流れて戻る電流がつくる磁界によって、アークはアースの接続位置から遠ざかる向きに曲がりやすいとしています。そのうえで、アークが溶接済みの側(後ろ)へ吹かれるときはアースを進む向きと反対側に、これから溶接する側(前)へ吹かれるときはアースを進む向きの側に付けると打ち消しやすいと整理しています。
つまり向きの正解は、母材の形やアースの位置、吹かれる向きによって変わります。まず前と後ろのどちらへ吹かれるかを確かめ、アースから離れる向きと、アースへ向かう向きを同じ端材で両方試すと、自分の作業でどちらが合うかがつかめます。
余ったケーブルを巻かない、母材に載せない
Q-10-07-13は、余った溶接ケーブルを配管の上にぐるぐる巻きに置くと配管が磁化されるため、巻き付けて置かないよう求めています。ダイヘンの延長ケーブルのQ&Aも、ぐるぐる巻きにはせず、巻く場合は途中から半分を逆巻きにして重ねるとしています。作業の前に、ケーブルを母材と溶接線から離してほどいておきましょう。
始端と終端にタブ板を付ける
ダイヘンは、ワークの端を見かけ上延長するようにタブを付け、端部での磁界の急変を避ける方法を挙げています。神戸製鋼所の表にも、溶接線の始端と終端にタブ板を付ける対策があります。タブの材質や付け方、始端と終端の処理はクレーター処理とエンドタブの記事にまとめています。
大きすぎる仮付けや、先のビードへ向かう溶接を見直す
神戸製鋼所の表は、磁気吹きの原因として、大きすぎる仮付けと、先に溶接した部分へ向かって溶接することを挙げています。仮付けは位置決めに欠かせませんが、大きく盛るほど良いわけではありません。仮付けの大きさや順番の考え方は仮付け溶接の進め方の記事を参考にしてください。
アークを短めに保ち、吹かれる向きと反対へ少し向ける
神戸製鋼所の表は、アーク長を短く保つことと、トーチを磁気吹きの方向と反対へ向けることも対策に挙げています。ダイヘンの「アークが長いと影響が大きい」という説明とも合う内容です。ただし角度で補うのは、配置を直したあとの微調整にとどめます。棒やトーチの角度そのものの合わせ方は、この記事では扱いません。
交流が使えるなら、交流で溶接する
Q-10-07-13は、可能であれば溶接機を直流から交流に替えることを挙げ、交流は直流に比べて磁気吹きの影響が小さいとしています。ESABも、交流は半サイクルごとに磁界の向きが変わるため偏りを減らせることがあるとしつつ、施工の手順で交流が認められる場合に限るとしています。買い替えを考える前に、手持ちの機種で配置の対策を試すのが順番です。
端材で原因を確かめる手順
対策を一度に全部変えると、何が効いたのか分からなくなります。同じ形の端材を使い、1回に1つだけ変えて比べましょう。何本も短いビードを引くので、作業場所の準備から始めます。
Buddy80の取扱説明書は、可燃物を取り除き、取り除けない場合は不燃性のカバーで覆うこと、作業場所の近くに消火器を置くことを求めています。条件を変えて何度も溶接すると、そのぶん火花が散る回数も増えます。床と作業台まわりを片付け、不燃シートを敷いてから始めます。
 ポチップ
1回に1つだけ変える5つのステップ
同じ配置で短いビードを引き、アークが曲がった位置(始端・中央・終端)と向き、アースの位置を簡単な図にして残します。設定も一緒に書いておきます。
余ったケーブルをほどいて母材から離し、溶接線のそばの磁石や厚い鋼材をどけてから、同じ条件でもう一度引きます。
電源を切ってからアースクリップを始端側や終端側へ付け替え、ほかの条件はそのままで比べます。
同じアース位置で、アースから離れる向きと向かう向きを試します。端で乱れるなら、始端と終端にタブを付けて比べます。
残った偏りは、アークを短めに保ち、吹かれる向きと反対へ少し向けて補います。それでも曲がるなら、いったん作業を止めます。
クリップの付け替えは、電源を切ってから
Buddy80の取扱説明書は、トリガスイッチを押すとワイヤやチップ、アースクリップに通電するとしたうえで、準備は入力スイッチを切り、電源プラグをコンセントから外して行うよう求めています。被覆アーク溶接機のSAD-80Cの取扱説明書も、不意なアークが出ないよう、ホルダと溶接棒の置き場所に注意するよう書いています。ホルダを母材や作業台に触れる場所へ置いたまま、クリップを付け替えないようにします。
比べている間も、保護具と換気は外さない
Buddy80の取扱説明書は、アーク光の有害光から目を守るために必ず遮光保護具を使い、作業中は頭部・顔面・のど・手足を露出しないよう求めています。曲がり方を確かめたくなっても、アークが出ている間は面を下ろしたまま見ます。
 ポチップ
ヒュームには身体に有害な物質が含まれるため、同じ取扱説明書は呼吸用保護具を着け、通気の良い場所で溶接するよう書いています。短いビードでも本数を重ねれば煙の量は増えます。換気を止めず、煙を顔の正面で受けない位置から比べましょう。

アースの位置を変えるたびに作業台をのぞき込む姿勢が増えると、胴や太もものあたりに火花を浴びやすくなります。長袖と長ズボンに加えて、体の前を覆う溶接用の前掛けを着けておくと、服を焦がしにくくなります。
付け替えのたびに端材やクリップへ手を伸ばすので、袖口と手首まわりも覆っておきます。SAD-80Cの取扱説明書も、溶接中や溶接直後は溶接物や溶接棒、作業台が高熱になると注意しています。試し終えた端材は、冷えるまで置き場所を決めておきます。
 ポチップ
対策で直らないときの確認と、よくある疑問
アースの位置や向きを変えても同じように曲がる場合は、接続そのものか、母材の磁気を疑います。
アースクリップと挟む面を確かめる
ESABの解説は、アース側の接触面積と清浄さが大切で、接触の抵抗が高いと磁気とは別にアークが不安定になるとしています。挟む面のサビや塗装は、Buddy80の取扱説明書のとおりグラインダーやヤスリで落とし、削りくずや細かなスパッタはブラシで払ってから挟み直します。
 ポチップ
クリップのばねが弱い、ケーブルの根元が傷んでいるといった異常は、位置を変えても直りません。点検は電源を切り、母材とクリップが冷めてから乾いた革手袋で行い、傷みがあれば使うのをやめて、機種に合う交換部品を確かめます。
 ポチップ
母材そのものの磁化が疑われるとき
Q-10-07-13は、既設の配管を改造するときなどに、配管そのものが磁化していることがあるとしています。磁化の強さはガウスメーターで測り、ない場合は虫ピンが何本くっつくかでもある程度想定できるとしています。炭素鋼管での実験では、約50ガウス以上で磁気吹きが確認され、100ガウス程度を超えると溶接が困難になってきたという結果も紹介されています。
同じQ&Aは、熱処理やコイルで脱磁する方法、ケーブルを巻いて直流電流を流す方法も挙げていますが、いずれも設備と管理が前提で、家庭で試す方法ではありません。配管や大きな構造物の補修で強く吹かれるときは、続けずに専門業者へ相談するのが安全です。
半自動溶接でも磁気吹きは起きますか?
起きます。ダイヘンは、溶極式ではワイヤが突っ込む状態になると説明しており、神戸製鋼所もCO2溶接の欠陥と対策の表で磁気吹きを扱っています。確かめる順番と対策の考え方は、被覆アーク溶接と同じです。
磁石が付かない金属なら起きませんか?
日本溶接協会の教材は、非磁性材料の直流溶接では比較的少ないとしていますが、起きないとは書いていません。近くにある鋼製の作業台や治具の影響も残るため、材料だけで判断せず、配置も確かめてください。
アースクリップを近くに付ければ、必ず直りますか?
必ず直るとは言えません。日本溶接協会の教材は、ケーブルの接続位置や接続方法の工夫、母材の脱磁が基本的な対策だとしつつ、現実には試行錯誤の繰り返しになることが多いとしています。位置、向き、タブを1つずつ比べ、記録を残しながら絞り込みましょう。
まとめ|磁気吹きは配置から疑い、1つずつ変えて比べる
溶接の磁気吹きは、溶接電流がつくる磁界や母材の磁気が偏り、アークが押される現象です。磁性材料の直流溶接で起きやすく、アースの位置、板の端、近くの鋼材や磁石、巻いたままのケーブルが主な条件になります。延長や接触不良のように、似た症状を出す別の原因もあります。
次にアークが曲がったときは、場所と向きを記録し、ケーブルとまわりの鉄を片付けてから、アースの位置、溶接の向き、タブの順に1つずつ変えて比べてください。それでも直らなければ、接触と母材の磁化を疑うという順番で進めれば、設定をむやみに動かさずに原因へ近づけます。