せっかく寸法どおりに切った鉄板なのに、溶接したら板が反って作業台の上でカタカタ揺れる。四角い枠を組んだら、最後の一辺だけ隙間が合わない。溶接を始めたばかりの頃は、こうした「歪み」や「反り」に戸惑う人が多いはずです。腕が悪いのではと落ち込むかもしれませんが、歪みは溶接の熱そのものが生む現象で、経験者でも避けきれない現象です。
先に結論を書くと、歪みは完全には無くせないものの、溶接前・溶接中・溶接後の3つの段階で打てる手があります。日本溶接協会の技術Q&Aは、防止と除去の代表的な考え方として「原因を減らす」「あらかじめ見込む」「拘束する」「後で直す」の4つを挙げています(日本溶接協会「溶接変形を防止したいのですが」)。この記事では、それを家庭のDIYで実行できる形に置き換えて紹介します。
歪みが起きる仕組み、家庭で歪みやすい場面、仮付けと溶接順序の工夫、クランプで押さえるときの注意、反ってしまったあとの考え方まで、順番に確認していきましょう。
溶接の歪み・反りはなぜ起きる?熱で伸びて冷えて縮む仕組み
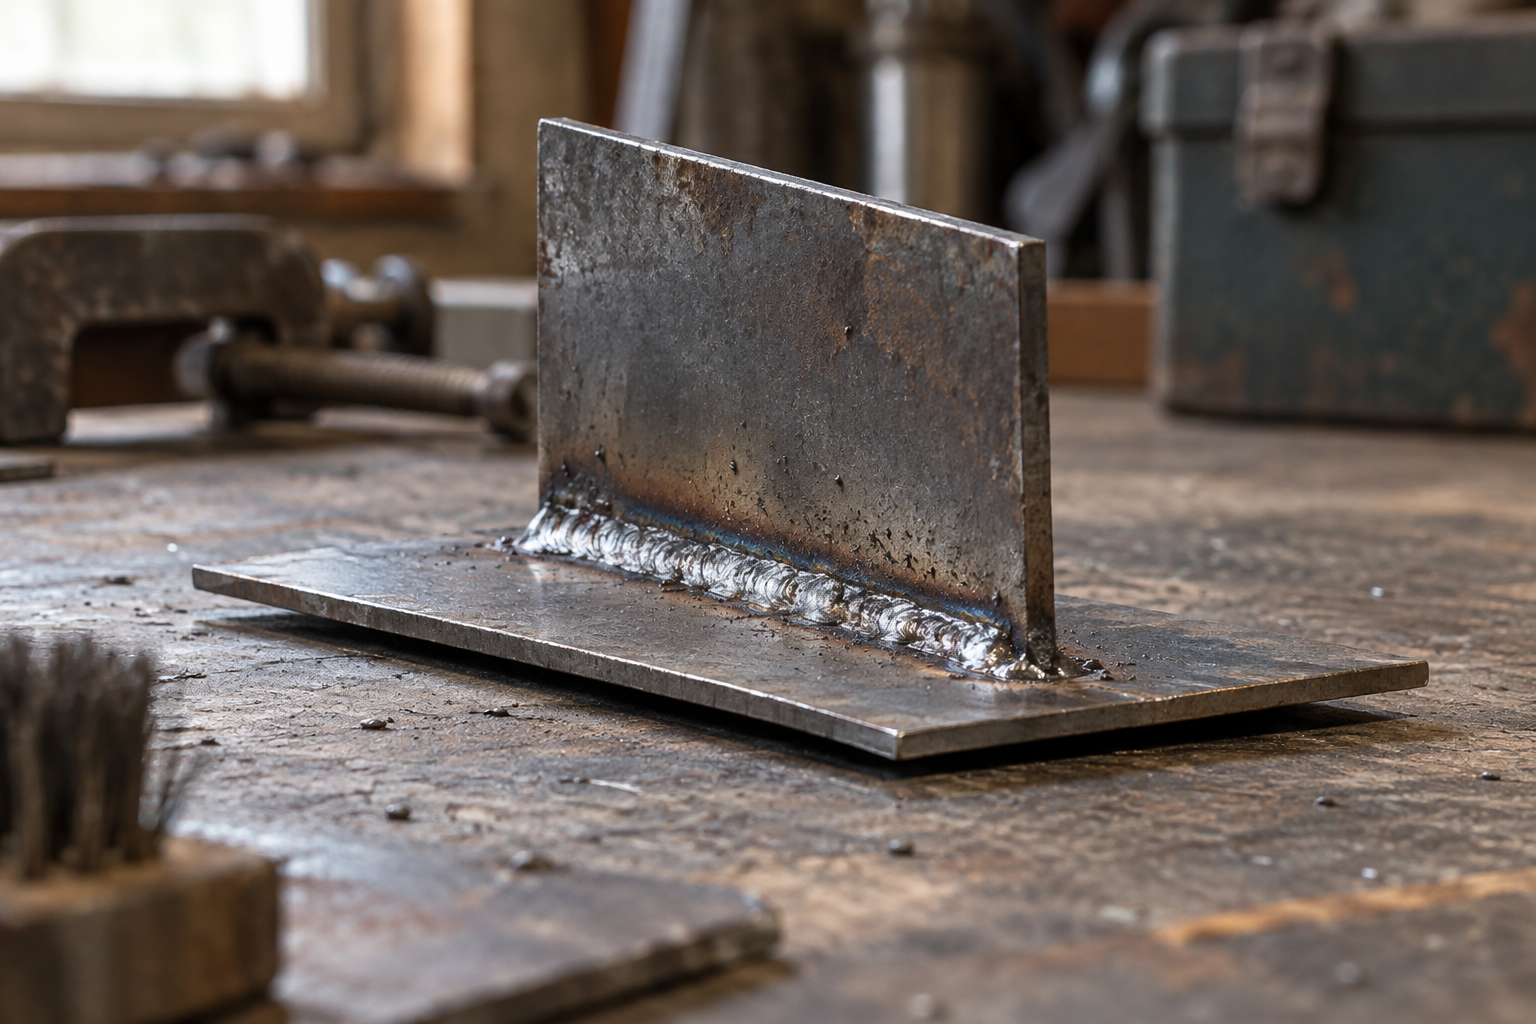
鉄は温めると伸び、冷えると縮みます。溶接ではビードのまわりだけが急に高温になるため、そこだけが伸びようとします。ところが周囲の冷たい部分がそれを押さえ込むので、熱い部分は伸びきれずに押しつぶされた状態になります。そのまま冷えると、今度は元の長さより縮もうとして、周りの板を引っ張ります。日本溶接協会は、溶接変形は局部的に加熱されて熱変形が不均一になり、局部的に残留変形が残るために生じると説明しています(日本溶接協会「溶接変形にはどのようなものがありますか」)。
身近な例でいえば、平らな板の表側にだけビードを置くと、表側だけが縮んで板は溶接した側へ折れるように曲がります。これが角変形です。同協会は、板の表面にビードを置いた場合、圧縮の塑性変形が板厚の上部だけに生じ、冷却後に上部が収縮するために角変形が残ると説明しています(日本溶接協会「角変形はなぜ生じるのですか」)。
代表的な歪みの種類
一口に「歪み」といっても、出方はいくつかに分かれます。日本溶接協会は、板の面内で縮む変形と、面の外へ曲がる変形に大きく分けています。なお、T字の立て板が溶接側へ傾く現象は「倒れ」と呼ばれ、角変形とは区別されます。自分の作品に出ている歪みがどれに近いかを知っておくと、対策を選びやすくなります。
| 種類 | 起きること | DIYでの見え方の例 |
|---|---|---|
| 横収縮 | 溶接線と直角の方向に縮む | 突き合わせた2枚の板の幅が、溶接後に少し短くなる |
| 縦収縮 | 溶接線の方向に縮む | ビードを引いた方向に、部材がわずかに短くなる |
| 縦曲り変形 | 溶接線の方向に弓なりに曲がる | フラットバーや角パイプの片面に長いビードを引くと、全体が弓なりに反る |
| 角変形 | 板が溶接した側へ折れるように曲がる | 突き合わせた2枚がV字に折れる、T字の下板の両端が浮き上がる |
| 回転変形 | 突き合わせ溶接の途中で、板同士の隙間が開いたり閉じたりする | 突き合わせの隙間が、溶接の進行につれて狂っていく |
| 座屈変形 | 薄い板が波打つ | 薄板のパネルが、ペコペコと波を打つ |
日本溶接協会によると、構造によって違いはあるものの、問題になりやすいのは横収縮と角変形で、座屈変形は薄板の溶接で一番問題になるとされています(同上)。また、横収縮は縦収縮に比べて大きいと説明されています(日本溶接協会「横収縮は溶接法・溶接入熱とどのような関係がありますか」)。
家庭のDIY溶接で歪みが出やすい場面
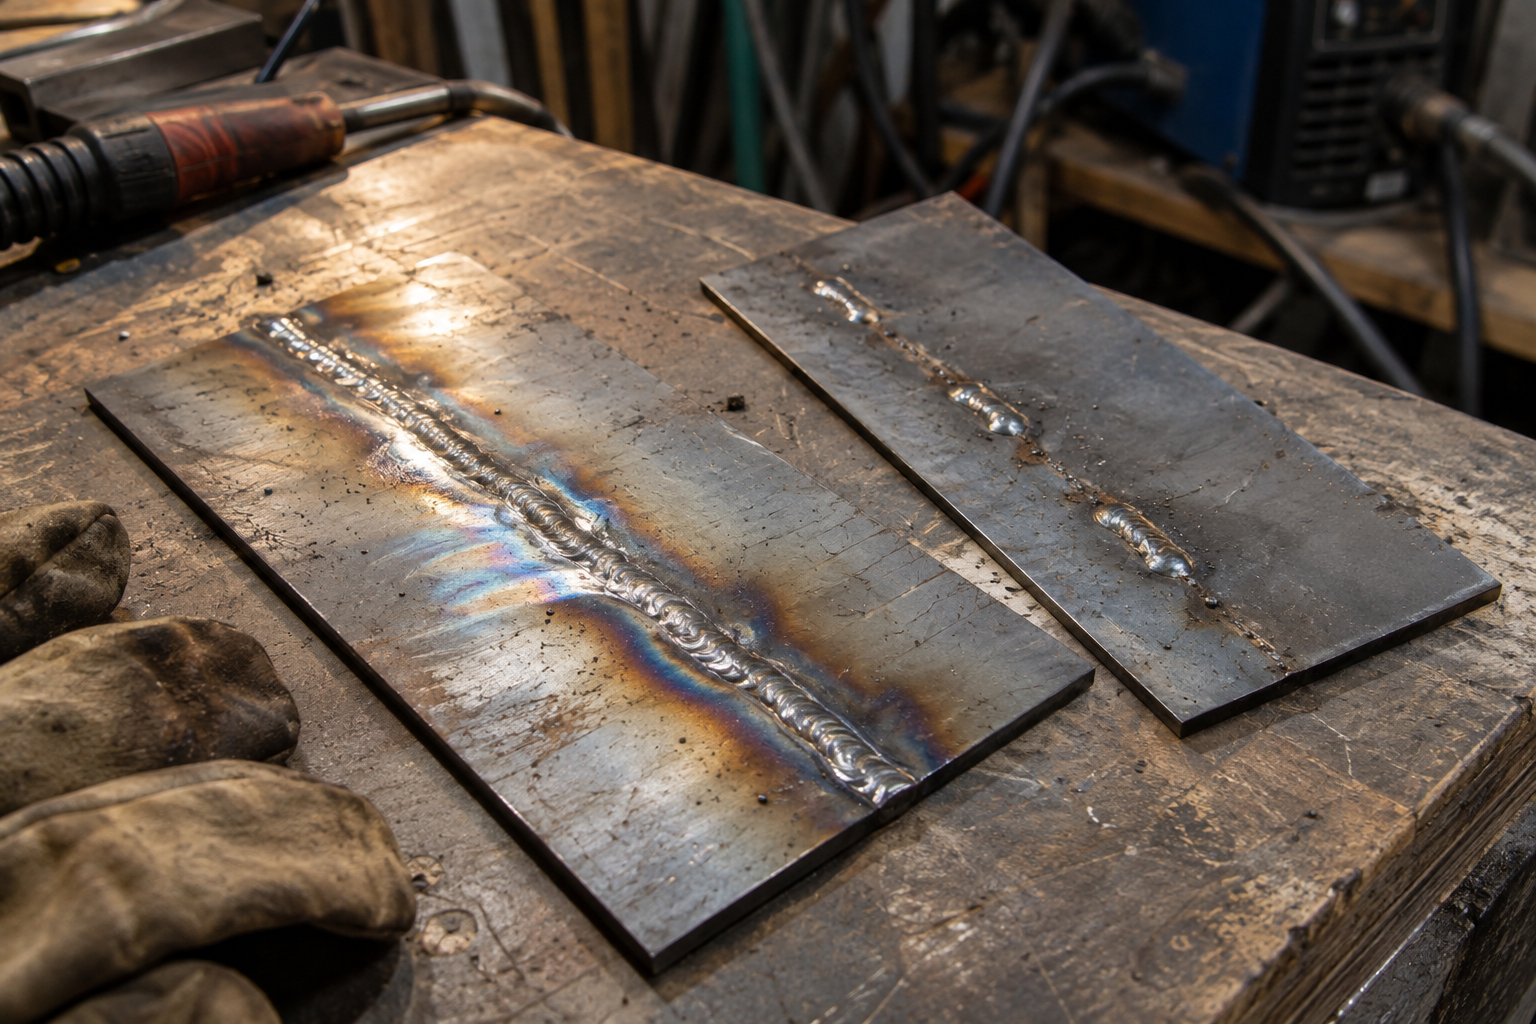
家庭のDIYでは、薄い鋼板や角パイプ、フラットバーを扱うことが多いはずです。先に触れたとおり、日本溶接協会は座屈変形を薄板の溶接で一番問題になるものとしています。パネル状の薄板に長いビードを引くと、表面が波打つことがあります。
歪みが出やすい場面は、おおむね次のようなケースです。
- 薄い板に、端から端まで一気に長いビードを引いたとき
- T字やL字の継手を、片側だけから溶接したとき
- 同じ場所に何度もビードを重ね、熱が一か所にたまったとき
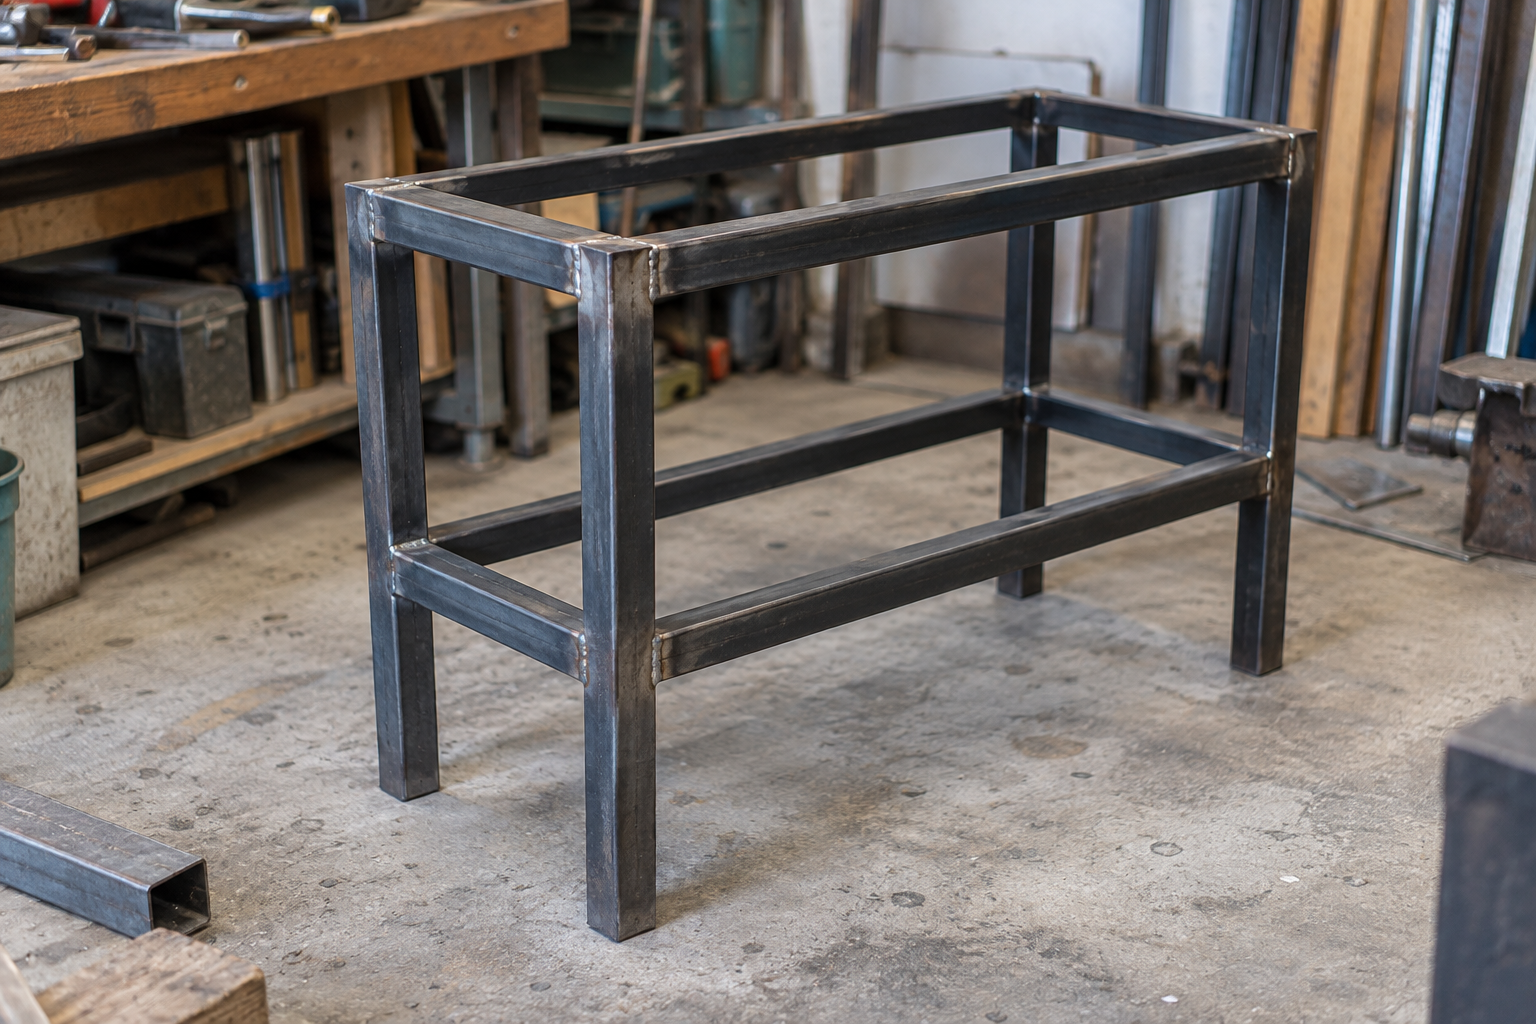
- 四角い枠を1辺ずつ順番に仕上げていったとき
- 仮付けをせずに、いきなり本溶接を始めたとき
逆にいえば、この裏返しが対策になります。熱を一か所に集めない、左右や表裏で熱の入り方をそろえる、溶接する量を必要な分に抑える、といった考え方です。なお、薄板に穴が開く・溶け落ちるといった症状は歪みとは別の問題なので、溶接で穴が開く・アークが不安定になる原因と直し方で切り分けてください。
溶接前にできる歪み対策:溶接量・仮付け・逆ひずみ
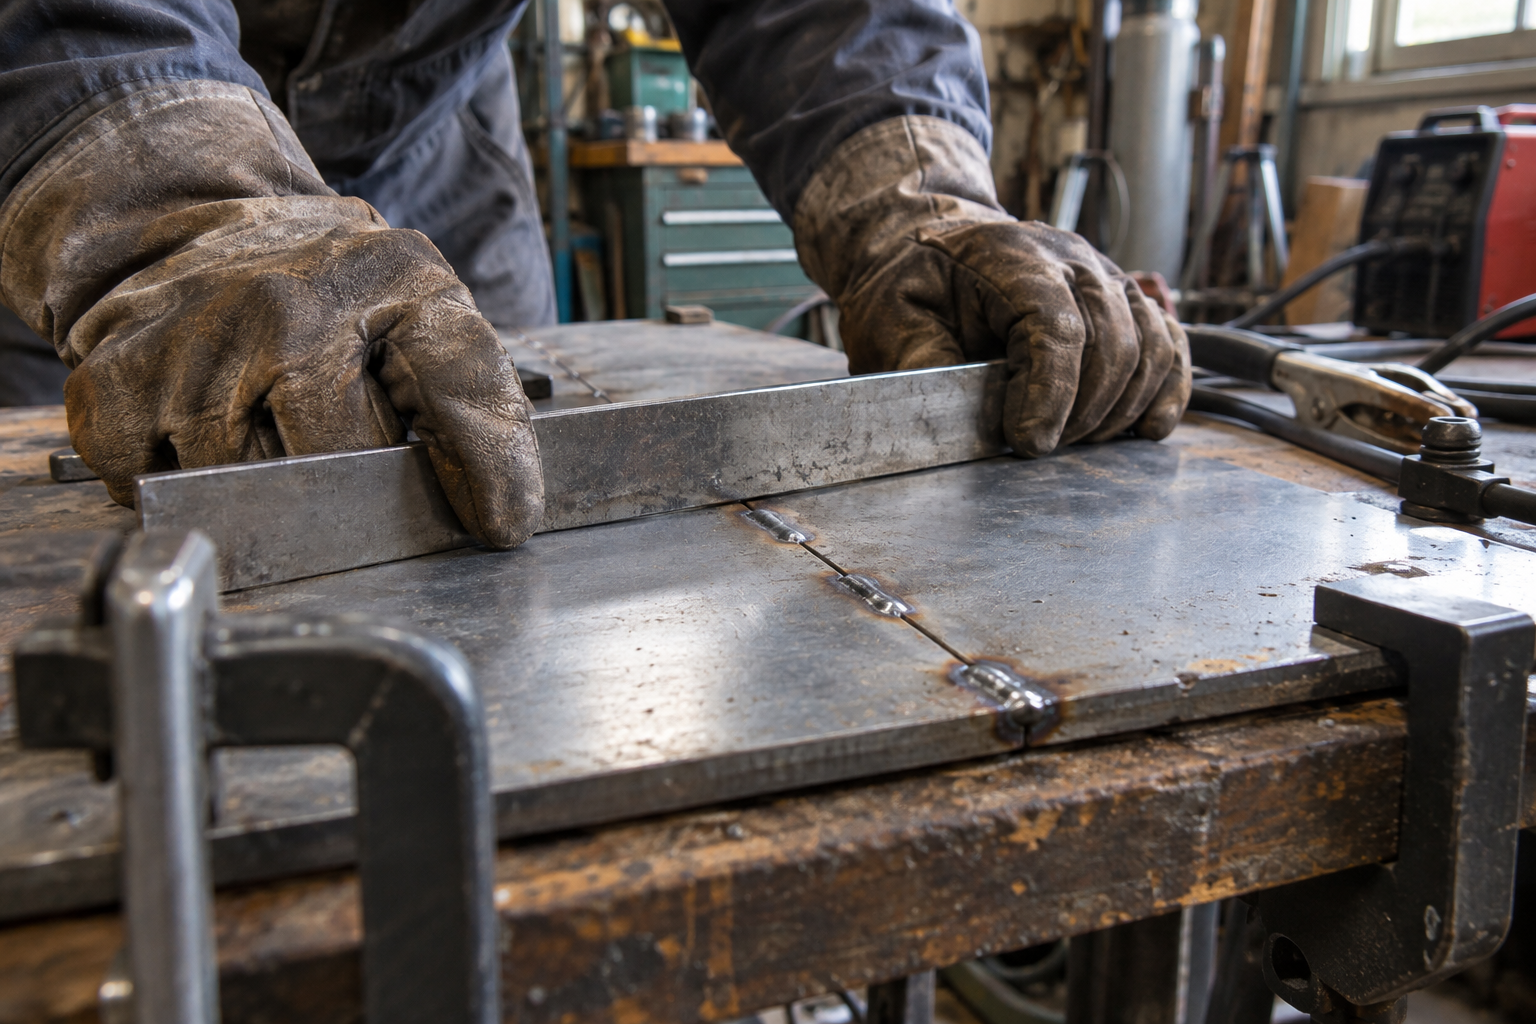
歪みは、溶接を始める前の段取りでかなり差が出ます。日本溶接協会の整理でいう「原因を減らす」「あらかじめ見込む」にあたる部分です(日本溶接協会)。
溶接する量を必要な分にとどめる
同協会は、設計上の対策として溶接箇所を少なくすること、施工上の対策として溶接箇所の低減や溶着量が少なくなる開先の選択などを挙げています。あわせて、溶接入熱の低減を横収縮・角変形の両面から有効な対策として挙げています。DIYに置き換えると、「強度に必要な分だけ溶接する」「ビードを必要以上に盛らない」「同じ場所を何度もなぞらない」といった工夫になります。見た目の飾り枠など荷重がかからない部分は断続的に溶接する方法もありますが、人が乗る台や荷物を載せる棚など荷重がかかる部分では、溶接量を減らす判断を自己流でしないでください。
ただし、「電流を下げるほど歪まない」と単純には言い切れません。入熱は電流だけでなく電圧や溶接の速さでも変わりますし、同協会は、板厚が一定のとき角変形は中間的な入熱で最大になる傾向があるとも説明しています(日本溶接協会)。電流を下げすぎると溶け込み不足になるおそれもあるため、電流は取扱説明書と溶接電流の目安を基準に決め、そのうえで必要以上に盛らないこと、熱の置き方と順番を工夫することを組み合わせるのが安全です。
仮付けで位置を固めてから本溶接する
仮付け(タック溶接)は、本溶接の前に短いビードで部材の位置を留めておく作業です。日本溶接協会の溶接管理技術者向け教材は、部材の位置を確保し開先を正しく保つために治具による取付けやタック溶接を行うこと、そしてタック溶接だけでは突合せ継手の角変形やすみ肉継手の倒れは防止できないことを説明しています。そのため、ストロングバックや倒れ止めピースといった治具が使われることがある、としています(日本溶接協会 溶接管理技術者2級電子化教材)。注意点としては、タック溶接が割れないように必要で十分な長さのビードを適切な間隔で配置すること、割れたタックビードは除去して新たに付け直すことが挙げられています(同教材、同教材の続き)。
家庭のDIYでは、仮付けだけに頼らず、端材や角材を当ててクランプで仮留めし、倒れを抑えることもできます。仮付けは一般的に両端と中央など離れた位置から行い、そのたびに直定規やスコヤで平らさ・直角を確かめてから次へ進むやり方がよく使われます。仮付けの段階なら、ずれていても削って付け直せます。本溶接をしてからでは直しにくいので、ここで時間をかける価値があります。
逆ひずみで、歪む分をあらかじめ見込む
同協会の整理でいう「予歪法」「逆歪法」は、経験や解析で変形量が見込める場合に、溶接前に逆方向の変形を与えてから溶接する方法です(日本溶接協会)。たとえば片側から溶接すると板が溶接側へ折れる場合、わずかに反対側へ傾けてセットしておくと、冷えたあとに平らへ近づきます。
どれだけ傾ければよいかは、材料・板厚・ビードの量で変わるため、決まった角度はありません。本番と同じ端材で一度試して、どちらへどれだけ動いたかを確かめてから本番に反映するのが確実です。
溶接中の歪み対策:熱を一か所に集めない溶接の手順
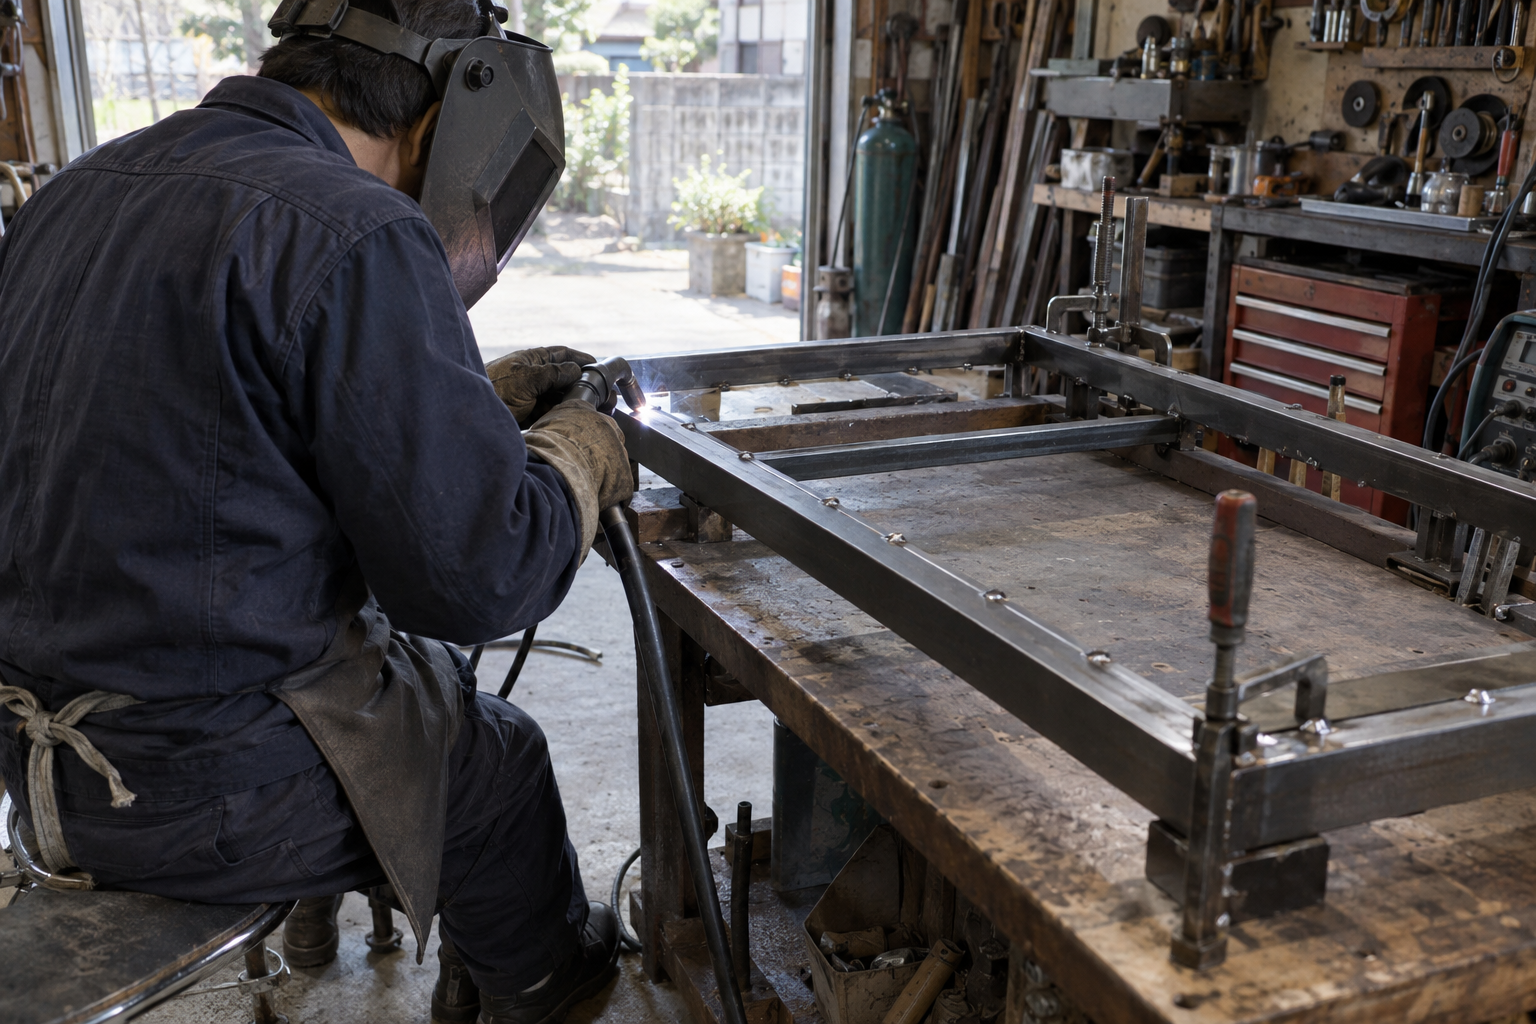
本溶接の順番も歪みに影響します。日本溶接協会の教材は、溶接方向による溶着法として前進法・後退法・対称法・飛石法を挙げ、後退法と対称法は横収縮を溶接線に沿って均等にすることを狙った方法、飛石法は溶接熱を分散させて横収縮を均等にし、回転変形や薄板で問題になる縦収縮による座屈変形も小さくする方法だと説明しています。一方で、飛石法はビードの継ぎ目が増え、継ぎ目の溶接欠陥が出る可能性も増えるという欠点も示しています(日本溶接協会 溶接管理技術者2級電子化教材)。この考え方をもとに、家庭でよく使われる進め方を並べると次のようになります(順番の組み立ては一般的な例で、教材の手順そのものではありません)。
直定規やスコヤを当て、平らさと直角が出ているか確かめます。ずれていれば、本溶接の前に仮付けを削って付け直します。
対称法の考え方で、長い継手は中央付近から両端へ向かって振り分けて溶接する進め方が一般的に使われます。一方向へ一気に進めないことが狙いです。
飛石法の考え方で、一か所を続けて仕上げず、短いビードを離れた位置へ飛ばしながら置いていきます。枠なら、たとえば対角の位置へ移るやり方があります。
両側から溶接できる継手は、片側だけを先に仕上げず、反対側と交互に進めると熱の入り方をそろえやすくなります。
被覆アーク溶接やノンガス半自動溶接では、次のビードをつなぐ前に、保護メガネを着けて継ぎ目のスラグを落とします。飛ばした分だけ継ぎ目が増えるので、つなぎ目を丁寧に仕上げます。
区切りごとに部材が冷めるのを待ち、直定規やスコヤで状態を確認してから続けます。熱い部材は素手で触りません。
継ぎ目のスラグ落としには、スラグ除去用のハンマー(カストリハンマー)を用意しておくと作業が進めやすくなります。


 ポチップ
薄板の枠や小物で順番の練習をするなら、家庭用100Vで使える半自動溶接機は選択肢のひとつです。どの板厚まで扱えるかは機種ごとに違うため、購入前に仕様表と取扱説明書で確認してください。板厚の考え方は100V溶接機で溶接できる板厚の目安でまとめています。
 ポチップ
クランプで押さえるときの注意:固めすぎると割れやすくなる
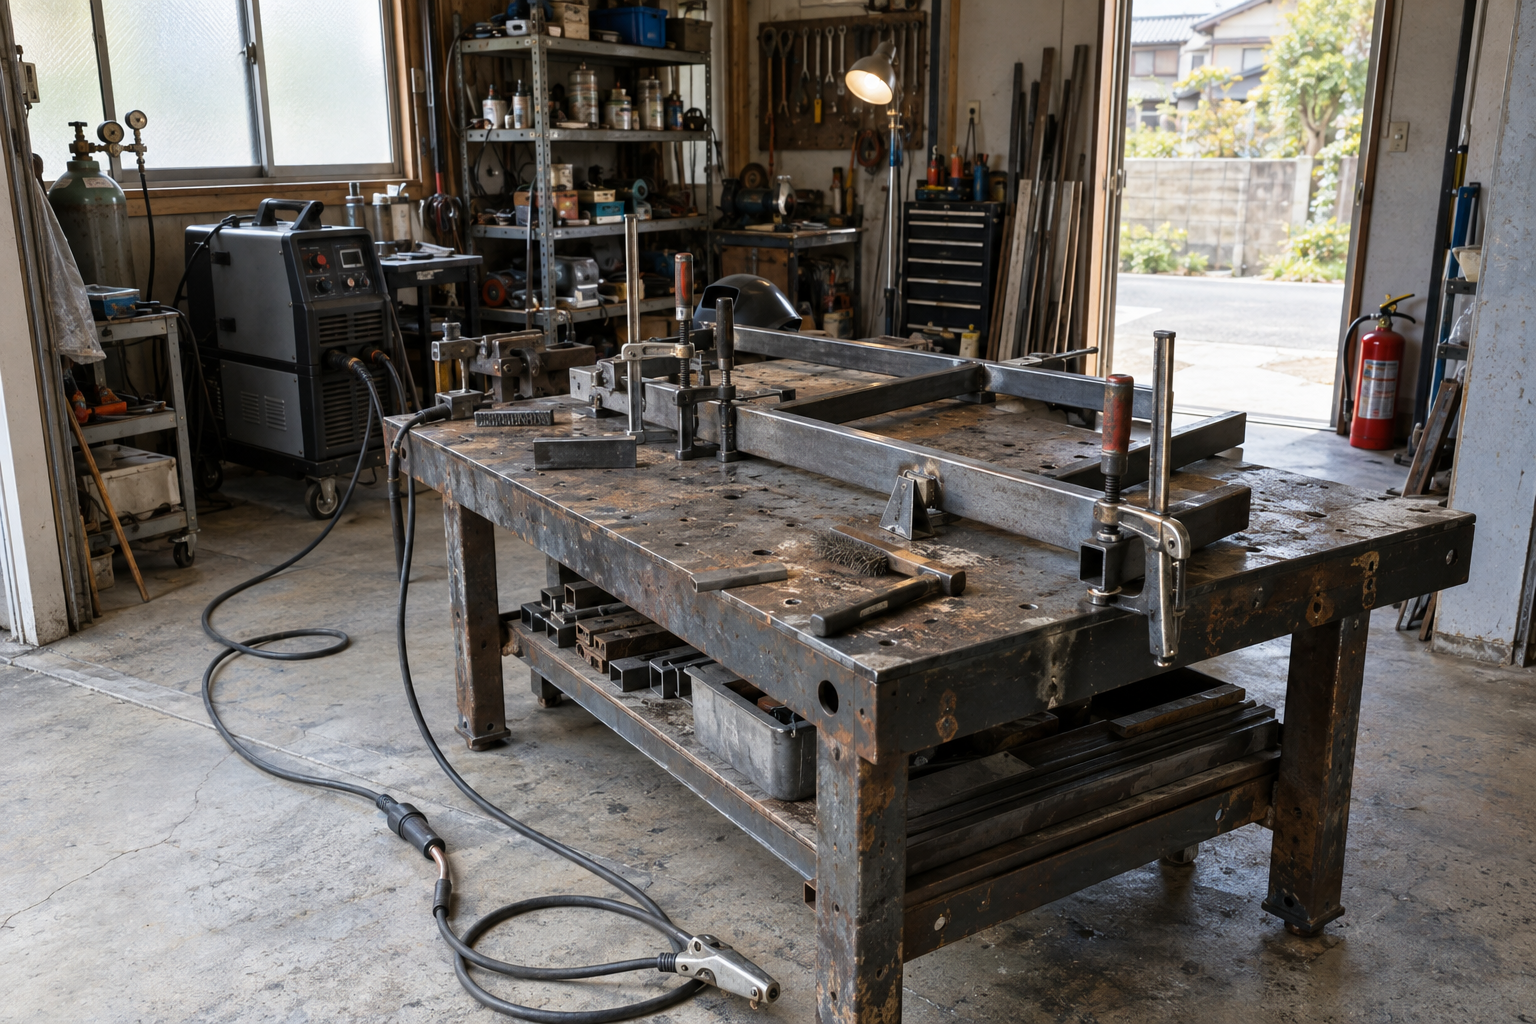
「歪むなら、動かないように強く固定すればよい」と考えがちです。確かに、日本溶接協会の整理でも、クランプや拘束治具で変形を拘束する方法は対策のひとつに挙げられています。ただし同協会は、この方法では拘束応力が大きくなり、溶接割れが発生しやすくなるので注意が必要だとしています(日本溶接協会)。横収縮を拘束した継手では、拘束応力が溶接割れの原因になることがあるとも説明されています(日本溶接協会)。
つまりクランプは、歪みを完全に押さえ込む道具というより、位置を保ちながら熱を分けて溶接するための補助と考えるのが無難です。締め付けたまま一気に全周を溶接すると、クランプを外したときに部材が動くことがあります。これは縮もうとする力が部材の中に残っているためです。
- 押さえる目的は、位置と直角を保つことにとどめる
- 締め付けに頼らず、溶接順序で熱を分ける
- 溶接部のそばのクランプは熱くなるので、外すときは革手袋を使う
- アースクリップの接続は清浄な母材へ直接行い、クランプ経由の導通に頼らない
作業台まわりの可燃物、換気、保護具も同時に見直しておきましょう。家庭での安全対策の全体は家庭での溶接の安全対策で確認できます。
溶接後に歪んでしまったときの考え方と注意点
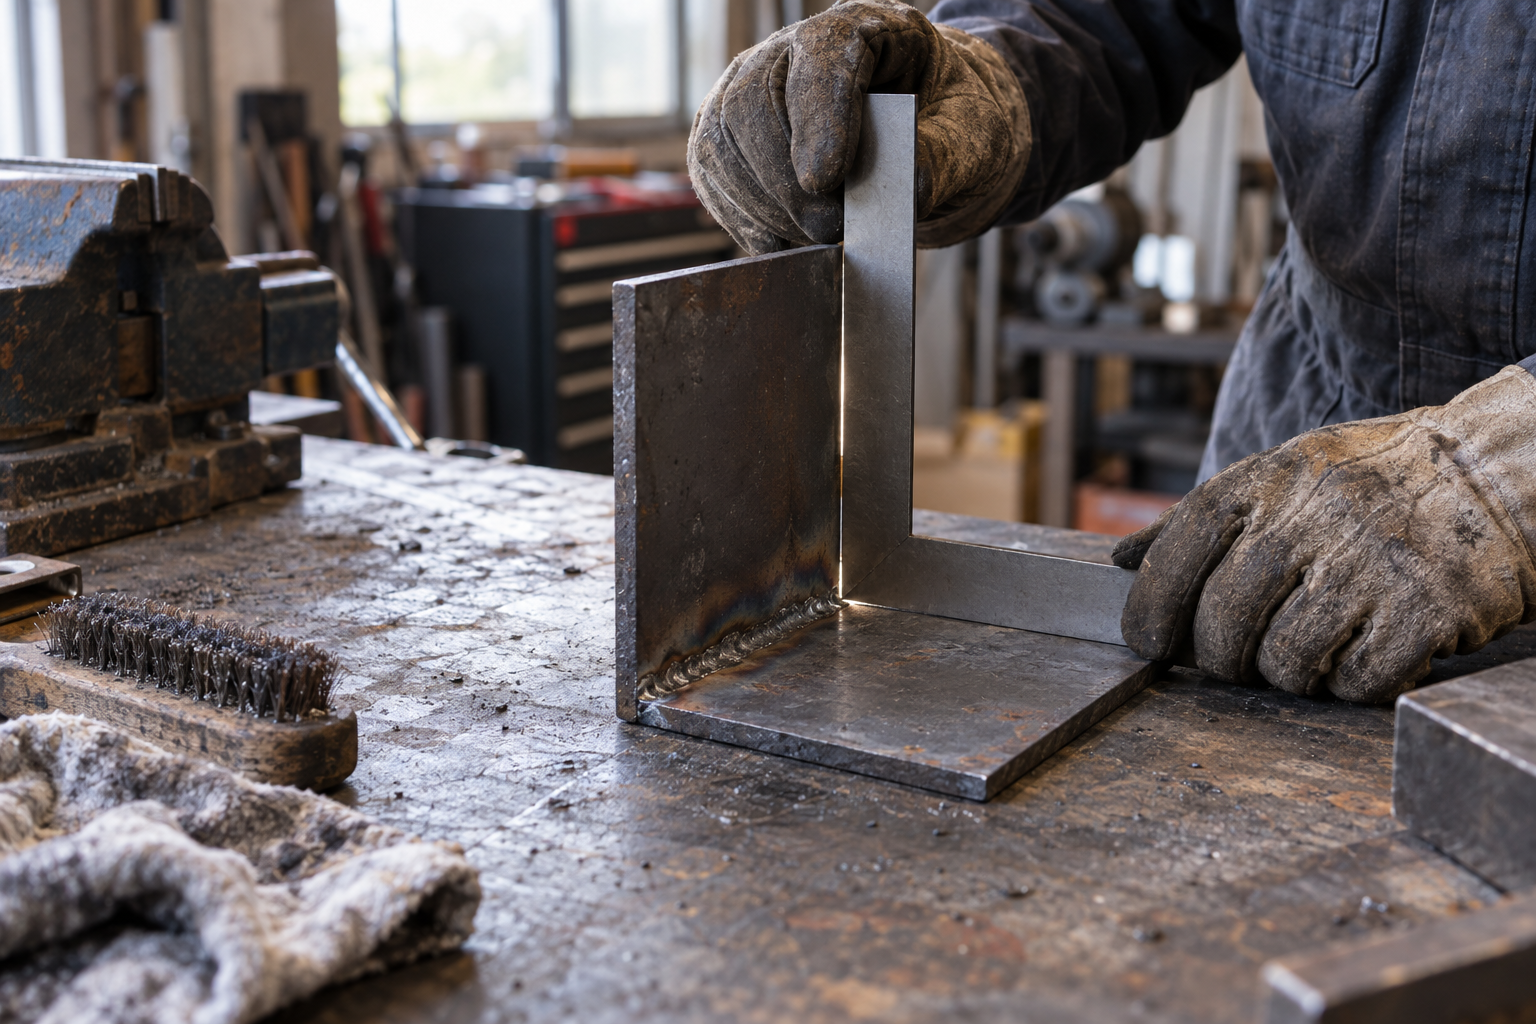
対策をしても、多少の歪みは残ります。日本溶接協会は、溶接後に矯正する方法として、お灸や線状加熱などの局部加熱による矯正、プレス・ローラ・ピーニングなどの機械的な力による矯正、ジャッキとプレスを併用する加熱加圧法を挙げています。工場の生産効率を考えると、溶接後に矯正する工程を入れたほうが良い場合もあるとしつつ、理想的には溶接したままで変形を小さくする手法の選択が重要だとも述べています(日本溶接協会)。
ただ、これらは工場の設備と経験を前提にした方法です。バーナーで局部を加熱する方法は火気の管理が必要で、狙いどおりに縮める判断にも経験が要るため、この記事では家庭で試す方法としては扱いません。家庭でまず考えたいのは、次のような順番です。
- 部材が完全に冷めてから、直定規やスコヤでどこがどれだけずれたかを確かめる
- 使い道に影響するかを考える。見た目だけの小さな反りなら、そのまま使える場合もある
- 脚のがたつき程度なら、脚の長さの調整やアジャスターで吸収できないか考える
- 寸法が大事な部品や荷重がかかる部品は、無理に曲げ戻さず、仮付けからやり直すことも検討する
ハンマーで叩いて曲げ戻す方法もありますが、薄板を叩きすぎると別の場所が伸びて波打つこともあります。溶接部を強く叩くと、ビードや周辺に負担がかかるおそれもあります。人が乗る台や荷物を載せる棚など、強度に関わるものは、見た目を整えることより安全を優先してください。
溶接の歪みでよくある疑問
歪みを完全に無くすことはできますか?
溶接の熱で材料が伸び縮みする以上、歪みをゼロにするのは難しいと考えてください。仮付け、溶接順序、逆ひずみを組み合わせて、使い道に困らない範囲へ小さくするのが現実的な目標です。
電流を下げれば歪みは小さくなりますか?
一概にはいえません。日本溶接協会は溶接入熱の低減を有効な対策に挙げる一方、板厚が一定のとき角変形は中間的な入熱で最大になる傾向も示しています。電流を下げすぎると溶け込み不足になるおそれもあるため、電流は取扱説明書の範囲で決め、必要以上に盛らないこと、順番と熱の分散と組み合わせて抑えましょう。
水をかけて急いで冷ましてもよいですか?
歪みを防ぐ方法として急冷を勧める根拠は、この記事で参照した資料にはありません。熱い部材の扱いはやけどのおそれもあるため、区切りごとに自然に冷めるのを待ってから次へ進むほうが確実です。
練習は何から始めればよいですか?
まずは同じ厚さの端材で、片側だけ溶接した場合と、表裏を交互に溶接した場合の違いを見比べてみてください。自分の機械と材料でどちらへどれだけ動くかが分かると、逆ひずみの量も決めやすくなります。練習の流れは初めてのDIY溶接練習7ステップが参考になります。
まとめ:歪みは「熱の置き方」と「段取り」で小さくできる
溶接の歪み・反りは、局部的に加熱された部分が冷えるときに縮むことで起こります。完全には無くせませんが、溶接量を必要な分にとどめる、仮付けで位置を固めて確認する、逆ひずみで見込む、熱を一か所に集めない順番で溶接することで、使い道に困らない範囲へ抑えやすくなります。
クランプで強く押さえ込むだけの対策は、割れの原因になることがあります。反ってしまったときは、冷めてから状態を確かめ、強度に関わる部品は無理に曲げ戻さず作り直しも検討してください。まずは端材で、自分の機械と材料がどう動くかを確かめるところから始めてみましょう。
半自動溶接機をもう1台の候補として見るなら、次のような機種もあります。扱える板厚や使用率は機種ごとに違うため、仕様表と取扱説明書で確認してください。
 ポチップ