
溶接機を探すと、被覆アーク、半自動、MIG・MAG、ノンガス、TIGなど多くの名前が並びます。「初心者向け」や価格だけで選ぶと、使いたい材料に対応できない、必要なガスや消耗品を用意できない、作業場所に方式が合わないといった行き違いが起こります。
結論から言うと、DIYで候補になりやすい方式は被覆アーク溶接・半自動溶接・TIG溶接の三つです。母材の材質と厚さ、求める仕上がり、作業場所、入力電源、練習に使える時間から選ぶと整理しやすくなります。どの方式にも向き不向きがあり、一台ですべてを同じ条件・品質でこなせるとは限りません。
この記事では、日本溶接協会とメーカーの公式情報をもとに、三方式の仕組み、必要な設備、向く作業、購入前の確認手順を比較します。特定製品の価格や、確認できない性能順位は扱いません。対応材質や板厚は機種ごとに違うため、候補を絞った後は必ず公式仕様と取扱説明書を確認してください。
溶接機3種類の違いは電極・送給・シールドで見る
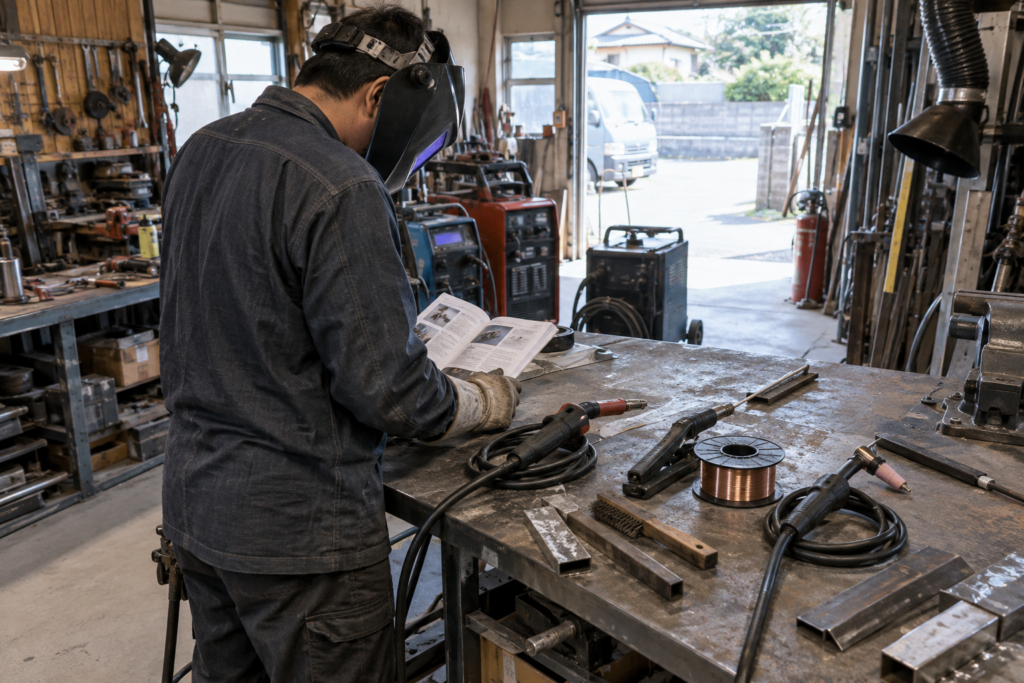
方式名を暗記する前に、アークを作る電極が溶けるか、溶加材をどう送るか、溶融部を大気からどう守るかの三点を見ます。被覆アークはフラックスで覆われた棒状電極を使い、棒自体が溶けて溶加材になります。半自動はトーチからワイヤーを連続送給します。TIGは基本的に溶けにくいタングステン電極でアークを作り、必要に応じて別の溶加棒を加えます。
| 方式 | 電極・溶加材 | シールド | 作業上の特徴 |
|---|---|---|---|
| 被覆アーク | 被覆された消耗式の棒電極 | 被覆剤から生じるガスとスラグ | 構成を比較的簡潔にしやすい。棒交換とスラグ除去が必要 |
| 半自動 | トーチから連続送給するワイヤー | 外部ガス、またはフラックス入りワイヤーの作用 | ワイヤー交換まで連続して進めやすい |
| TIG | 非消耗のタングステン電極。必要なら溶加棒を別に持つ | 不活性ガス | アークと溶加材を分けて操作する |
- 溶接したい母材の材質と厚さ
- 屋内・屋外、風、換気、火災対策
- 仕上がりと清掃に求める水準
- 使用できる入力電源
- ガスボンベを安全に保管・取り扱えるか
- 消耗品を継続して入手できるか
MIGやMAGという名前は、半自動溶接で使うシールドガスの種類に関係します。フラックス入りワイヤーにも、外部ガスを併用する種類と、外部ガスを使わないセルフシールドの種類があります。「半自動=ノンガス」「フラックス入り=すべてガス不要」と決めつけず、溶接機とワイヤー両方の表示を確認します。
販売ページで「アーク溶接機」とだけ書かれている場合も注意が必要です。広い意味では三方式ともアークを使いますが、商品分類では被覆アークを指していることがあります。付属トーチの見た目で推測せず、対応方式、極性、必要設備を仕様表で確認してください。複数方式に対応する機種でも、各方式の出力範囲、入力電源、使用率、必要な別売品が同じとは限りません。
仕組みをさらに基礎から確認したい場合は、溶接の仕組みと代表的な種類も合わせて読むと、アーク、溶融池、シールドの役割を整理できます。
被覆アーク溶接は比較的簡潔な機材構成が特徴
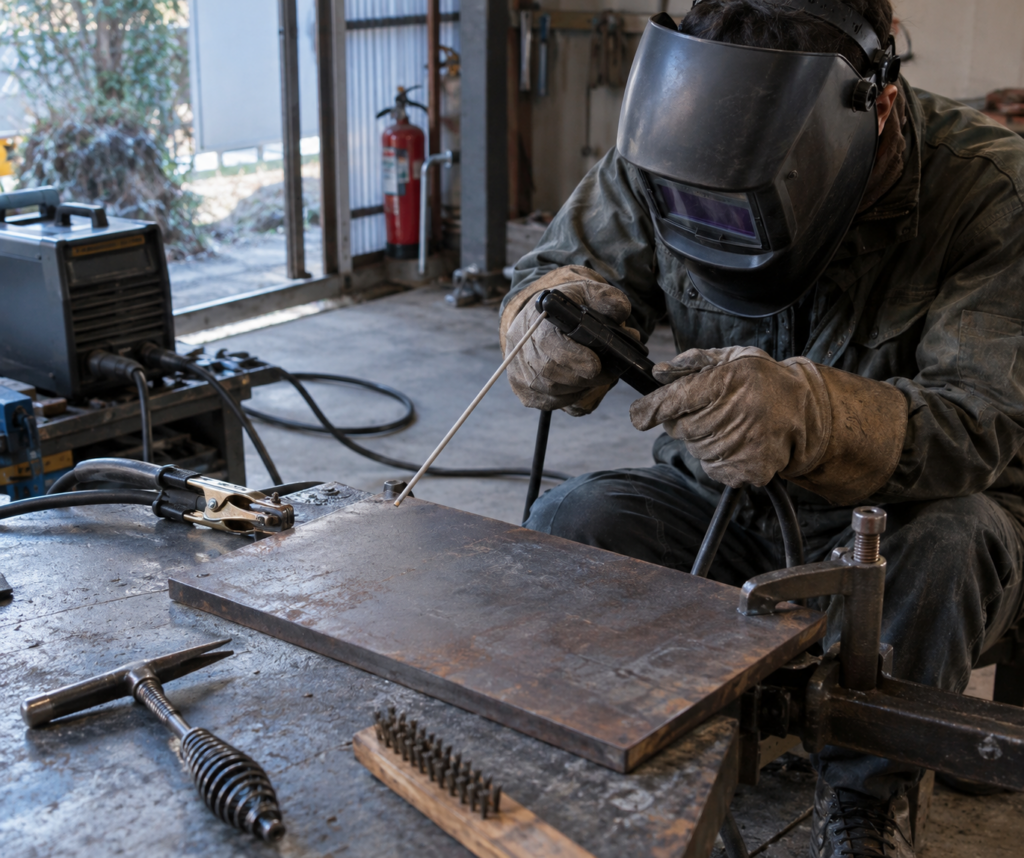
被覆アーク溶接は、ホルダーに棒状の被覆アーク溶接棒を挟み、棒の先端と母材の間にアークを発生させる方式です。棒の芯線が溶けて溶加材となり、周囲の被覆剤がガスやスラグを作って溶融金属を大気から守ります。外部のシールドガスを使わないため、機材構成を比較的簡潔にしやすい点が特徴です。
一方、溶接棒が短くなるたびに交換が必要で、溶接後はスラグを適切に除去します。棒の先端を母材へ近づけてアーク長を保つ操作にも練習が必要です。棒が母材へ貼り付く、アークが途切れる、スラグを巻き込むといった失敗は、電流だけでなく、溶接棒の適合、保管状態、母材表面、姿勢、アーク長を分けて確認します。
| 検討しやすい条件 | 注意が必要な条件 | 購入前に見る項目 |
|---|---|---|
| 外部ガス設備を置きにくい作業 | 薄板で細かな入熱管理が必要 | 対応する棒径・母材・板厚 |
| 機材構成を比較的簡潔にしたい | 棒交換を減らして連続施工したい | 出力電流、使用率、入力電源 |
| スラグ除去を工程に組み込める | 清掃をできるだけ減らしたい | 適合する溶接棒の入手性 |
外部ガスを使わないことは、強風や雨でも無条件で使えるという意味ではありません。風が強ければシールドが乱れ、火花やヒュームが周囲へ流れます。濡れた場所では感電の危険が高まります。風、可燃物、換気、遮へい、乾燥状態を確認し、溶接機と溶接棒の取扱説明書に従ってください。
溶接棒を選ぶときは、最大電流だけでなく、使いたい棒の種類・棒径と母材が、溶接機と溶接棒双方の公式な対応範囲に入るかを照合します。被覆の欠けや吸湿が疑われる場合は自己判断で使わず、保管方法や再乾燥の可否も製造元の指示に従ってください。溶接棒とフラックス入りワイヤーの確認項目は、消耗品選びの基礎をまとめた記事でも整理しています。
仕上がりは、スラグを落とした後の見た目だけでなく、溶け込み、欠陥、変形を含めて判断します。人や重量物を支える構造、車両、圧力がかかる物など、安全性が重要な製作物は、DIYの練習結果だけで可否を決めず、設計・施工・検査を行える専門家へ相談してください。
被覆アークと半自動の二方式で迷う場合は、手棒とワイヤー式の違いを比較した記事で、準備、操作、消耗品、清掃の違いを確認できます。
被覆アーク機の候補例はSUZUKIDのSTICKY80(STK-80)です。溶接棒を使う方式から始めたい場合に、公式仕様と自宅の電源条件を照合してください。家庭のコンセントで使える出力と、機械の最大能力は分けて判断します。


半自動溶接はワイヤーを連続送給して進める
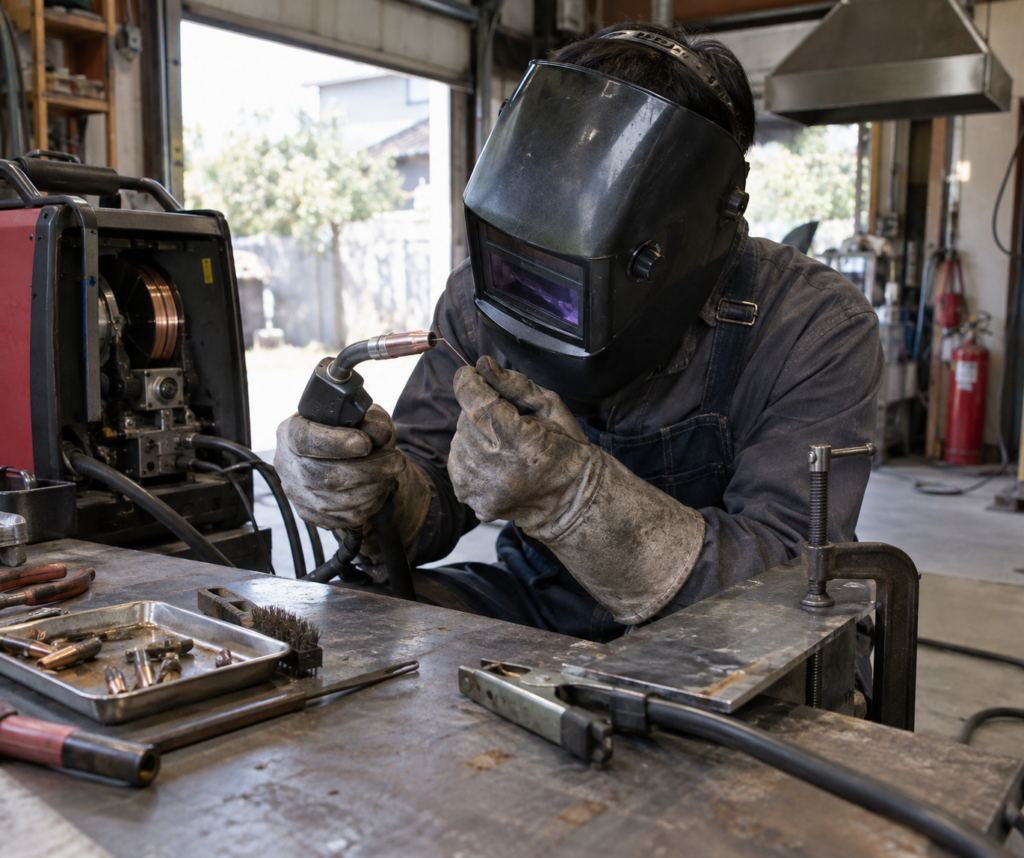
半自動溶接は、作業者がトーチを動かし、溶接機がワイヤーをトーチ先端へ連続送給する方式です。「半自動」という名前は、ワイヤー送給が自動でも、トーチの移動や角度、速度、溶接条件の確認は作業者が行うことを表しています。被覆アークのように短い棒を頻繁に交換しないため、長い作業を区切りながら進めやすい方式です。
外部ガスを使う方式では、ガスボンベ、調整器、ホース、転倒防止、漏れ確認、保管場所まで準備します。ノンガス方式ではセルフシールド用フラックス入りワイヤーを使いますが、すべての機種やワイヤーが同じ極性・材質へ対応するわけではありません。送給ローラー、ライナー、コンタクトチップ、ワイヤー径の組み合わせも取扱説明書で確認します。
薄板の候補として案内されることがありますが、対応できる最小板厚は機種、ワイヤー、電源、継手、作業条件で異なります。市場一般の数字で決めず、候補機種が対象母材と板厚へ公式に対応しているかを確認します。トーチケーブルを強く曲げた状態では送給が不安定になることがあるため、作業姿勢とケーブルの取り回しも購入前に想定してください。
ワイヤーを交換するときは、材質や径だけでなく、送給ローラーの溝、コンタクトチップ、ライナー、指定極性まで一連で見直します。以前のワイヤーで使った設定をそのまま流用せず、変更した項目を記録してから、取扱説明書に沿って端材で状態を確認してください。
| 半自動の構成 | 特徴 | 特に確認すること |
|---|---|---|
| ソリッドワイヤー+外部ガス | 外部ガスで溶融部を保護する | ガス種類、調整器、漏れ、保管 |
| フラックス入り+外部ガス | フラックスと外部ガスを併用する種類 | ワイヤー仕様、ガス、極性、スラグ処理 |
| セルフシールドのフラックス入り | 外部ガスを使わない種類 | 対応機種、極性、ヒューム、スラグ処理 |
ガスの有無にかかわらず、換気、火災対策、遮光、保護具は必要です。家庭で使う前の作業環境は、自宅で溶接するための安全チェックも確認してください。
ノンガス半自動機の候補例はSUZUKIDのBuddy80(SBD-80)です。ワイヤを送給する方式を検討する場合に、公式仕様と対応消耗品を確認してください。ボンベを使用しない機種でも換気・保護具・適合する電源が必要です。

 ポチップ
TIG溶接の特徴と5段階の選び方
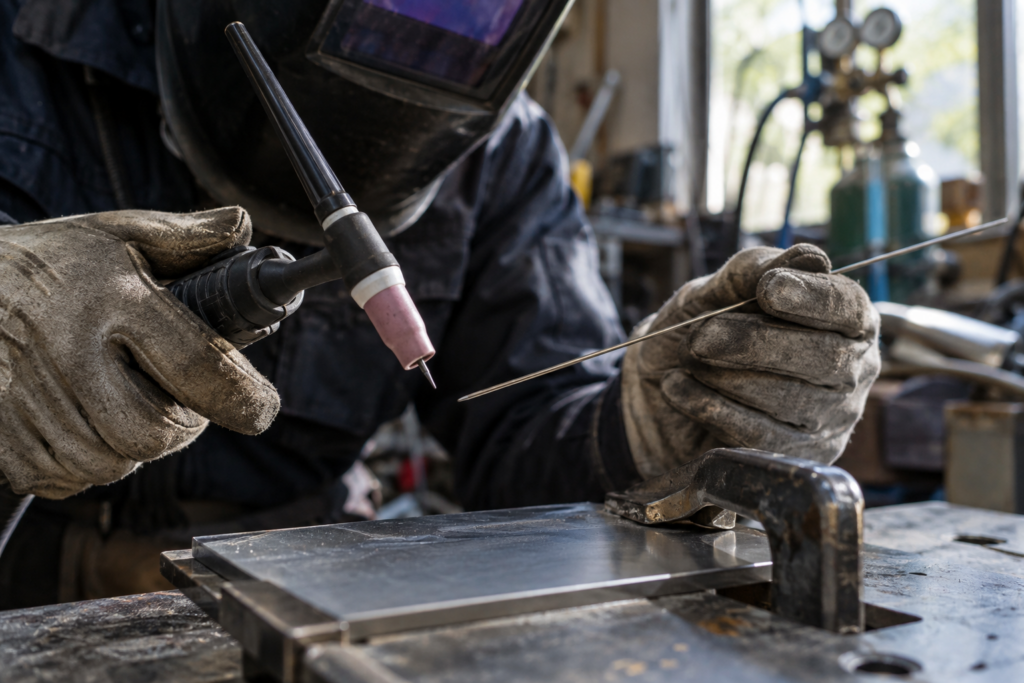
TIG溶接は、タングステン電極と母材の間にアークを作り、不活性ガスで溶融部を保護する方式です。電極そのものを溶加材として連続消費せず、必要な場合は別の手で溶加棒を加えます。アーク、溶加量、移動を分けて操作するため、外観や細かな入熱管理を重視する作業で検討されます。
その分、トーチ、溶加棒、姿勢を同時に管理し、母材と電極を清浄に保つ必要があります。外部ガス、調整器、ホースの準備も必要です。直流・交流、始動方式、足元操作などは機種によって異なります。「TIGならアルミもできる」と考えず、対象母材、出力方式、電流範囲、トーチ、ガス、溶加棒の対応を確認してください。
アルミニウムをTIGで扱う場合は、一般的に交流出力を使う構成がありますが、すべてのTIG機が対応するわけではありません。直流専用機を「TIGだからアルミにも使える」と判断せず、対象母材と出力方式の対応を公式仕様で確認します。複数方式に対応する機種でも、方式ごとに使える機能や必要な別売品が異なる場合があります。
三方式を比較するときは、本体価格だけでなく、必要設備、消耗品、電源、設置・保管、清掃、練習時間まで含めます。次の順で条件を一つずつ絞ると、機能数だけに引っ張られにくくなります。
| TIGを検討しやすい条件 | 負担になりやすい点 | 購入前の確認 |
|---|---|---|
| 外観と溶融池の制御を重視する | 両手操作と姿勢の練習 | 直流・交流、対応母材、出力範囲 |
| 清浄さが重要な作業 | 母材・電極の清掃管理 | ガス、トーチ、電極、溶加棒 |
| 溶加材を加えない施工も検討する | 施工速度と準備時間 | 入力電源、使用率、始動方式 |
母材の材質と厚さ、継手、必要な外観、作業場所を書き出します。「いろいろ作りたい」だけでは比較できません。
外部ガス、消耗品、清掃、電源、保管場所、換気を表にします。本体だけ購入すれば使えるとは限りません。
候補機種の説明書で、母材、板厚、電極・ワイヤー、極性、出力、使用率、入力電源を確認します。
本番品の前に同じ材質・厚さの端材を用意し、安全教育や経験者の指導を受けられる環境で練習します。
作りたい物、材料、板厚、電源、屋内外、希望する仕上がりを伝え、対応可否を確認します。
最初の一台で全方式へ対応する必要はありますか?
最初から将来の用途をすべて満たそうとすると、必要な設備と練習範囲が広がります。まず一つの作業へ安全に反復できる方式を選び、別の材料や仕上がりが必要になった時点で、別方式や専門業者への依頼を比較する方法があります。
初心者なら必ず半自動を選ぶべきですか?
必ずとは言えません。ワイヤー送給の便利さがあっても、母材、電源、ワイヤー、極性、ガスの要否、作業場所が合わなければ使用できません。作る物と設備条件を先に決めてから比較してください。
TIGならどの金属もきれいに溶接できますか?
機種ごとに対応母材、直流・交流、出力範囲が異なるため、一括りにはできません。外観だけでなく、必要強度、継手、清掃、ガス設備、作業者の練習も含めて判断します。
方式の定義は、日本溶接協会の溶接情報センター「溶接する人・溶接方法」で確認できます。家庭向け機種について不明点がある場合は、SUZUKIDの公式FAQや各機種の取扱説明書を確認してください。
TIGの候補例にはSUZUKIDのポジティグDC160(SPT-160DC)があります。公式仕様で方式と対象材料を確認し、ガス供給や消耗品も含めて準備してください。直流TIG機を、アルミ向け交流TIGと同じ条件で使えると考えて選ばないでください。
 ポチップ
まとめ
DIYで比較しやすい溶接方式は、被覆アーク、半自動、TIGの三つです。被覆アークは被覆された棒電極、半自動は連続送給ワイヤー、TIGは非消耗のタングステン電極と必要に応じた別持ちの溶加棒を使います。電極、送給、シールドの違いを押さえると、名前だけの比較から抜け出せます。
被覆アークは比較的簡潔な構成、半自動はワイヤーの連続送給、TIGはアークと溶加材を分けた操作が特徴です。ただし、屋外なら無条件に被覆アーク、初心者なら必ず半自動、外観重視なら何でもTIGと決めることはできません。母材、板厚、場所、電源、ガス、仕上がりを具体化します。
候補を絞ったら、メーカーの公式仕様と取扱説明書で、対応材料、板厚、消耗品、極性、入力電源、使用率を照合してください。不明な項目を推測で埋めず、作りたい物の条件をメーカーへ伝えて確認します。安全な作業環境と練習用の端材まで準備できる方式が、実際に使える選択肢です。