開先加工は、厚い板を突合せ溶接するときに、部材の端を斜めに削るなどして溶接用の溝を作る準備です。100Vの溶接機で薄い板を付けてきた人が厚板に進むと、「端を削れば何mmでも付くのか」「どの形に削ればよいのか」という疑問にぶつかります。
先に結論をまとめると、開先の形と寸法は、板厚・溶接方法・姿勢・求める溶け込みで決まるもので、見よう見まねで角度を決める作業ではありません。溶接前に確かめる寸法は、開先角度・ルート面・ルート間隔・目違いの4つが基本で、その値は図面や施工要領書、使う溶接材料と機種の資料から持ってきます。
この記事では、一般的な軟鋼の板を想定し、開先が必要になる理由、I形・V形・レ形・X形の違い、各部の名前と数値の決め方、ディスクグラインダーで削る前の安全準備、組立と仮付け、初層前の確認までを順に整理します。人を支える物や車両・建築物・圧力のかかる物の溶接は、この記事の範囲で判断せず、設計と施工を担える専門家へ相談してください。掲載画像は準備や確認の作業を説明する生成イメージです。写った開先の角度や隙間を、寸法の手本や合否の根拠には使わないでください。
開先加工とは?厚板の突合せで溝を設ける理由
開先は、溶接しやすく欠陥を出しにくくするための溝
日本溶接協会のQ-01-02-06「開先(グルーブ)選定の考え方」は、溶接しやすいように部材の溶接される部分に設ける溝を、開先またはグルーブと呼ぶと説明しています。形は母材の種類、板厚、溶接方法、溶接姿勢によって変わり、選ぶときは「作業が楽で、欠陥ができにくく、溶着量が少ない」ことを基本に考えるとしています(2026年11月11日確認)。
一般に、板の端を直角のまま突き合わせると、アークで溶かせる深さには限りがあります。板が厚くなるほど、表面だけが溶けて裏側まで届かない状態が起こりやすくなります。開先は、溶接金属を板厚の奥まで届かせるための通り道を作る工夫だと考えると、なぜ板厚や溶接方法で形が変わるのかが理解しやすくなります。
「完全溶込み」と「部分溶込み」は別の設計
日本溶接協会の溶接管理技術者2級電子化教材p.174は、開先溶接に完全溶込み溶接と部分溶込み溶接があり、完全溶込みを保証するには精度のよい開先加工に加え、片面溶接なら裏当て金を使うか裏波を確認し、両面溶接なら裏側を溶接する前に裏はつりが必要だと説明しています。溝を削っただけでは、完全溶込みになったことにはならないという点が出発点です。
部分溶込み溶接は、開先の底に溶けていない部分が残ることを前提にした溶接です。同協会のQ-01-02-13は、引張力や溶接線を軸とする曲げがかかる継手には適用できないと説明しています。どちらの溶接にするかは継手にかかる力で決まる設計上の判断で、作業者が溝の深さを見て選ぶものではありません。
100V機の出力不足を、開先だけで補えるとは限らない
SUZUKID「アークドゥ80 SAD-80C」の取扱説明書は、状況に応じて開先加工後に溶接する、両面を溶接するなどして強度を高めるよう案内しています。ただし、これは機種の能力の範囲で強度を高める工夫であり、溝を作れば何mmの板でも溶接できるという意味ではありません。
厚板の溶接を継続して行うなら、開先の削り方より先に、溶接機・溶接材料・施工方法の組み合わせを見直す必要があります。厚さの違う板どうしを突き合わせる場合の狙い方は板厚の違う板を溶接する記事に整理しました。使っている機種で溶接できる板厚の目安と、その限界の考え方は次の記事で確認してください。

I形・V形・レ形・X形の違いを特徴で比べる
開先の形は、断面の見た目からI形・V形・レ形・X形・U形・J形などと呼ばれます。次の表は、日本溶接協会の電子化教材p.173が挙げる代表的な開先の特徴を、DIYから一歩進む人向けに整理したものです。数値は教材の記載で、設計値として使う物ではありません(2026年11月11日確認)。
| 形 | 教材が示す主な特徴 | 読み取れる注意点 |
|---|---|---|
| I形 | 開先加工は容易で溶着量が少なく変形も小さいが、厚板には適用できない。完全溶込みが得られる板厚の上限はマグ溶接で6mm程度 | 産業用マグ溶接での目安。家庭用の100V機にそのまま当てはめない |
| V形 | 加工は比較的容易で、横向を除く全姿勢に適用できる。板厚が大きくなると溶着量が増え、角変形や横収縮が大きくなる | 片側から盛るため、厚くなるほど反りと溶接量に注意 |
| レ形 | 加工は比較的容易で、横向溶接姿勢に適している | 片側の部材だけを削る形。どちらを削るかは図面で確認 |
| X形 | 加工は難しいが溶着量を少なくでき、溶接変形が少ない | 表と裏の両側から溶接できる配置と、裏側の処理が前提 |
| H形(両面U形) | 機械加工が必要で難しいが、極厚板で溶着量が少なくなる | 曲面の加工が要るため、手作業の研削で作る形ではない |
狭すぎても広すぎても、欠陥の機会が増える
同じQ-01-02-06は、開先を狭くすると作業能率は上がるものの、極端に狭いと溶接しにくくなって欠陥が出やすく、広すぎると溶着量が増えるうえ欠陥の機会も増え、溶接変形も大きくなると説明しています。さらに、欠陥の出やすさは技術力に左右されるため、技術力を勘案して開先を選ぶとしています。
つまり、広く削るほど安心という考え方は成り立たないということです。溝を大きくすれば溶かす量が増え、パス数が増え、熱で板が動きやすくなります。自分の技量で溝の底まで確実に溶かせるかどうかも、形を決める条件の一つです。
角変形は、開先の形と盛り方でも変わる
同協会のQ-01-04-27は、角変形は溶接線に直角な方向の縮みが板の表と裏で異なるために起こり、多層継手ではV開先の角変形が基本になると説明しています。X開先では、表裏の開先の比率を溶接方法ごとのパス数も考えて決める必要があるとしています。
家庭の作業でV形の厚板を片側からだけ盛ると、終わったときに板が溝側へ折れたように反ることがあります。対策を数値で決める前に、どの形を、どちら側から、何回に分けて溶接する計画なのかを先に整理しておきましょう。突合せ・重ね・T継手といった継手の配置そのものの違いは、次の記事にまとめています。
ルート間隔・ルート面・開先角度は、図面と要領書の数値で決める
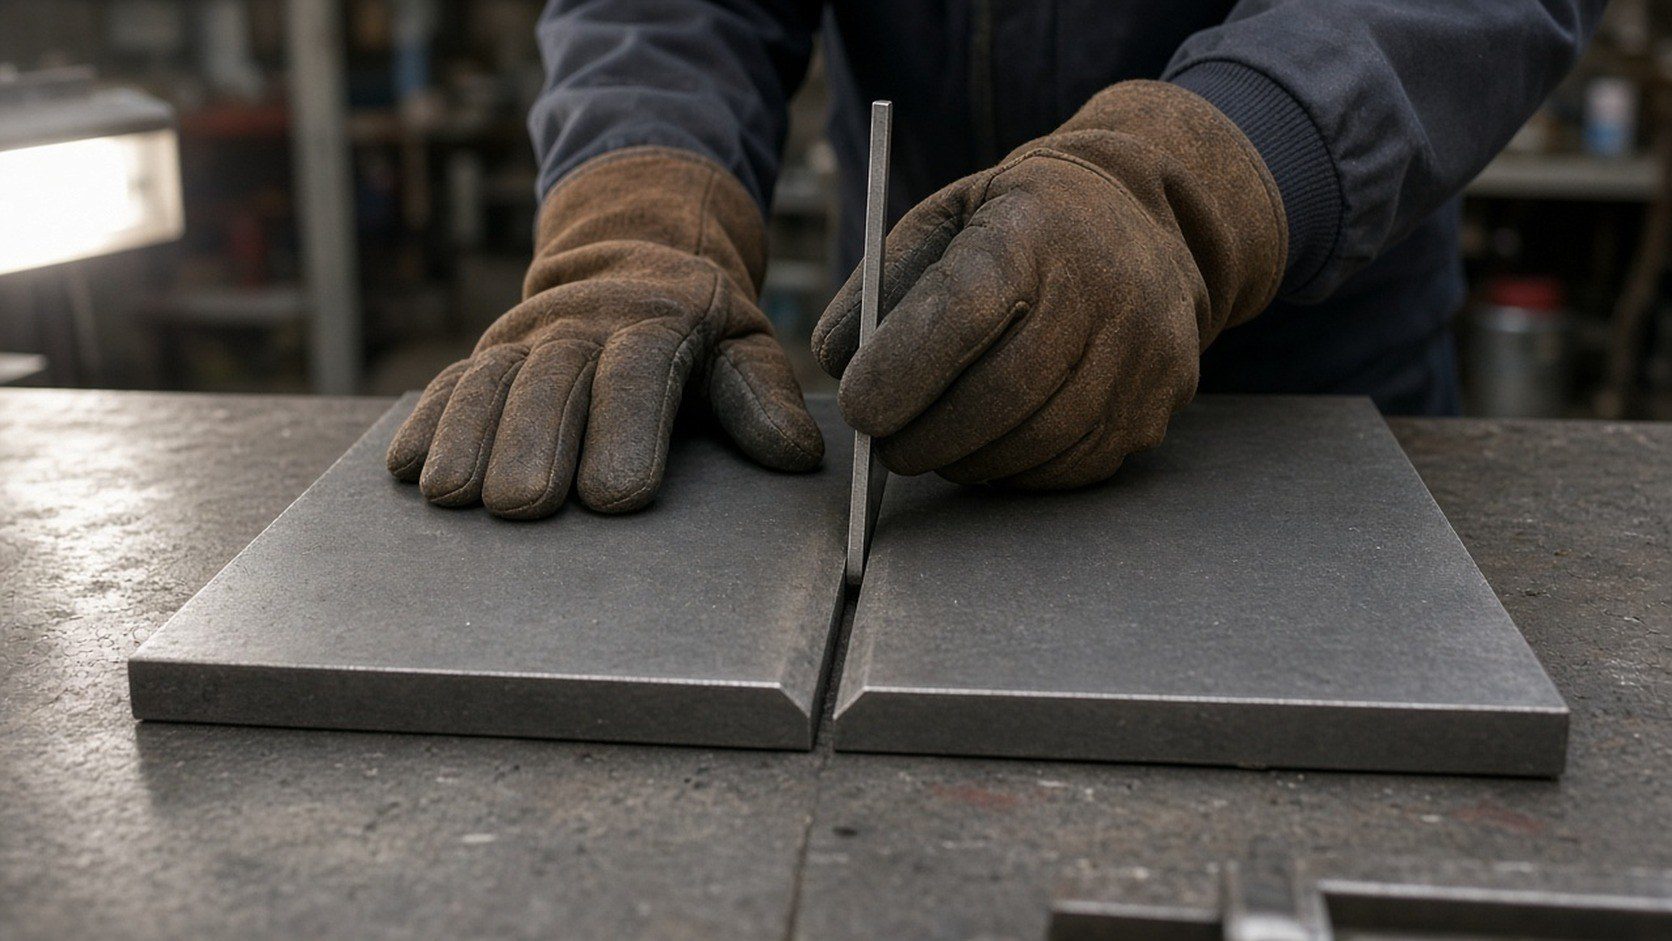
開先の各部の名前を、図面の読み方とそろえる
溶接管理技術者2級電子化教材p.174の「開先各部の名称」の図は、開先角度、ベベル角度、開先深さ、ルート面、ルート間隔、ルート半径といった名前を示しています。V形のように二枚とも削る形では、一般に溝全体の開きを開先角度、片側の部材が削られた角度をベベル角度と呼びます。
溝の底で、斜めに削らずに残した平らな部分がルート面、二枚の部材の底どうしの隙間がルート間隔です。U形やJ形では、溝の底の丸みをルート半径と呼びます。開先角度とベベル角度を取り違えると、削る量が大きく変わるため、図面の指示がどちらを指しているのかを最初に確かめます。
数値は、ネットの写真や他人の条件表から借りない
同教材p.243は、開先精度管理として、開先角度あるいはベベル角度、ルート面寸法、ルート間隔、目違い(くい違い)が、溶接施工要領書・仕様書・適用基準の要求範囲内に収まっているかを確認し、収まっていない場合は修正すると説明しています。数値の出どころは、まずその仕事の要求です。
溶接材料メーカーの技術資料には、大同特殊鋼「溶接施工」の溶接条件参考表のように、板厚ごとの開先角度やルート間隔を並べた表があります。ただしそれらは、特定の溶接方法・電流域・ワイヤ径・姿勢とセットになった例です。家庭用の機種に、産業用の条件表の寸法だけを抜き出して使わないでください。条件のどれか一つが違えば、同じ溝でも溶け込みは変わります。
DIYで図面がない場合も、必要な強度を自分で決められないなら、数値を推測で埋めるより、端材で同じ組み合わせを試し、それでも判断できない用途には使わないほうが安全です。試験片で確かめたことは、その材料・機種・設定・姿勢の組み合わせにしか当てはまりません。
ルート間隔が広すぎたら、溶接で埋めて合わせない
同教材p.244〜247は、ルート間隔が大きすぎて要求範囲内に収められない場合は、材料を取り替えて正規の間隔にしなければならないと説明しています。過大の程度によっては、一時的に裏当て金を付けて肉盛りする処理が許される場合もあるとしていますが、どの処理を選べるかはその仕事の基準と部材の重要度で決まります。
DIYでも、隙間が広がった部分を何度も盛って埋める方法は避け、切断や削りをやり直して合わせ直すことを基本にします。隙間の不足や過大は、溶接中の腕前より前の段取りの問題として扱うと、無理な盛り方をせずに済みます。
ディスクグラインダーで開先を削る前の安全準備
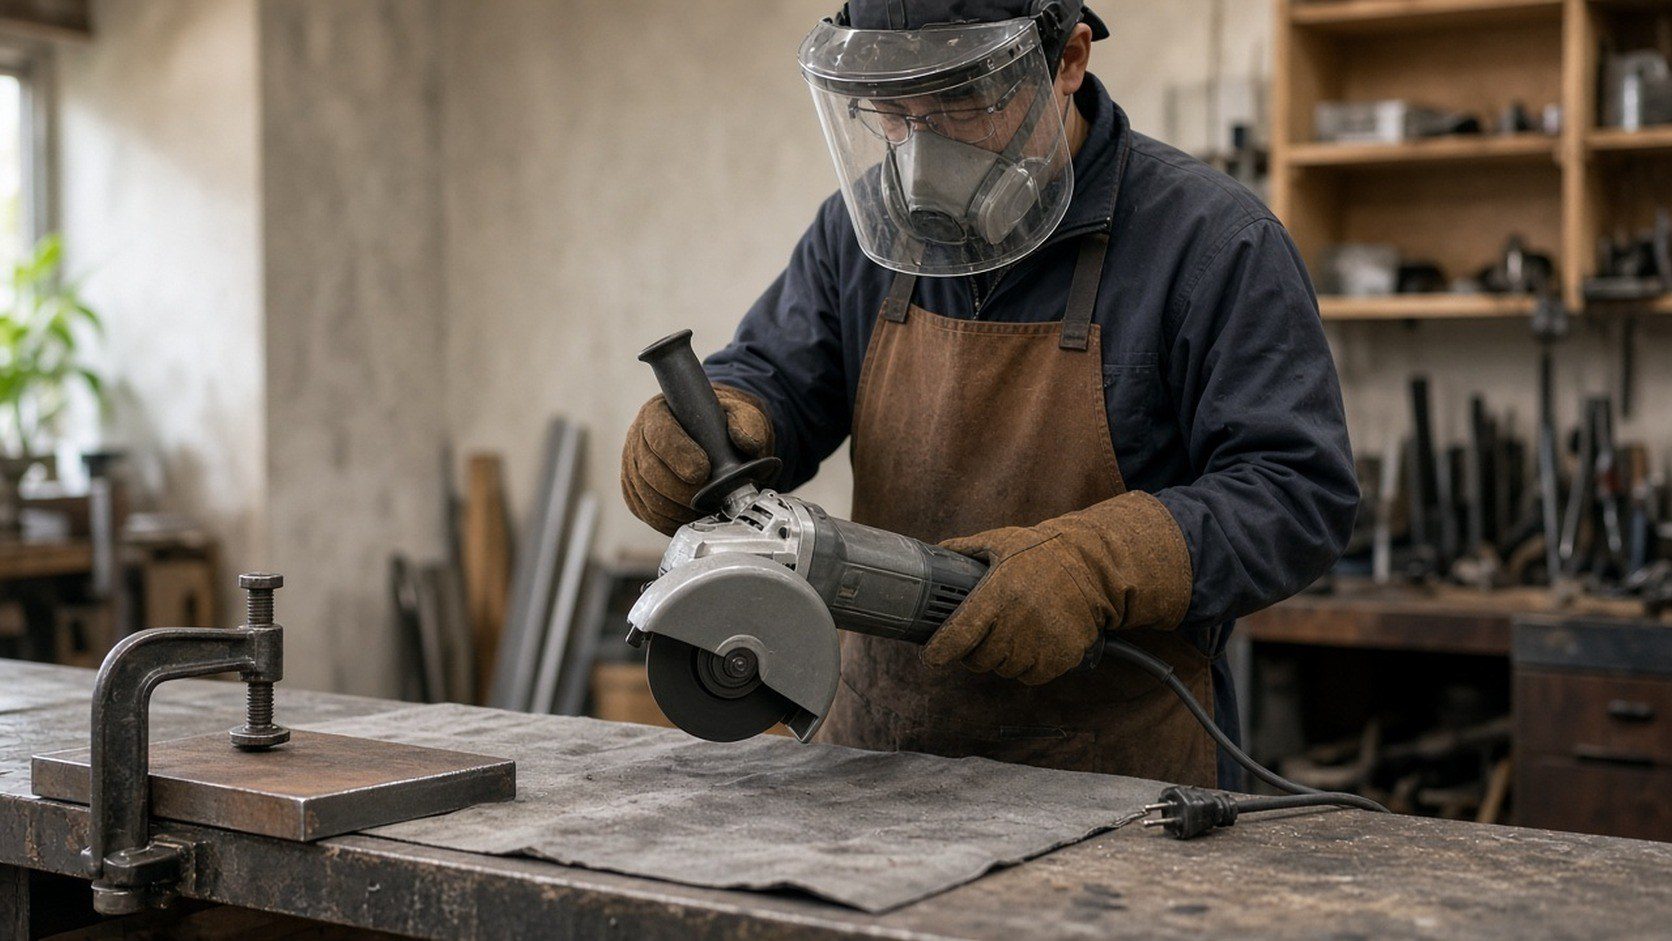
砥石・ホイールカバー・グリップを取扱説明書どおりにそろえる
マキタの100mmディスクグラインダGA4034取扱説明書は、ホイールカバーを取り付けて使うこと、本体の回転数より高い許容回転数が表示された指定の先端工具を使うこと、ひびや割れのある先端工具を使わないこと、グリップを取り付けて両手で保持することを求めています(2026年11月11日確認)。自分の工具の説明書でも同じ項目を確かめてください。
砥石やカバーの付け外しは、スイッチを切り、電源プラグを抜いてから行います。同じ取扱説明書は試運転の励行も求めています。労働安全衛生規則は第118条で、その日の作業開始前に1分間以上、研削といしを取り替えたときに3分間以上の試運転を、第119条で最高使用周速度を超える使用の禁止を、第120条で側面使用を目的としない研削といしの側面使用の禁止を定めています。
仕事として行う場合、研削といしの取替えと取替え時の試運転は、同規則第36条で特別教育が必要な業務とされています。回っている砥石の正面に身体を置かないことも含め、新しい砥石を付けて初めて回すときは回転面から身体を離します。
目・顔・手と、粉じんへの備え
同じ取扱説明書は、作業時は常に保護めがねを使い、粉じんの多い作業では防じんマスクを併用するよう求めています。開先の研削では、鋼の粉と砥石の粉が顔の高さまで舞うことがあります。保護めがねの上から防災面を重ねると顔の皮膚も守りやすくなりますが、防災面だけで目の保護を済ませないようにします。
防じんマスクは、作業で出る粉じんを遮れる物を選び、顔に合わせて着けます。研削を長く続ける日は、換気の流れを作り、作業場所に家族やペットが入らないよう区切っておきます。


 ポチップ
手袋については、同じ取扱説明書が軍手などの布製の手袋を使わないよう注意しています。削った直後の端面は鋭く、研削で熱くもなるため、部材を持ち替えるときは乾いた革手袋を使います。ただし、手袋をしていても回転部に手を近づけてよいわけではありません。
 ポチップ
火花の向き・可燃物・延長コードを先に決める
研削粉は火花になって飛ぶため、同じ取扱説明書は引火しやすい物を安全な場所へ遠ざけ、火花を手足に直接当てないよう求めています。火花が流れる方向を決めてから材料を固定し、その先にある段ボール・布・塗料・溶剤を片付けます。床や作業台の端は、用途に合う不燃シートで覆い、隙間から裏側へ落ちる火花も確認します。
 ポチップ
火花は衣服の折り目や袖口にも入り込みます。長袖・長ズボン・安全靴で肌を覆い、研削と溶接を続けて行う日は胴体を前掛けで保護します。前掛けを着けても、袖口や足元の隙間までは守れないことを前提に準備します。
電源コードは、砥石に触れない位置へ逃がし、足元に引っかからないよう回します。延長コードは、取扱説明書が示す太さと長さの目安を守り、傷んだ物は使いません。溶接機と同じ回路から取る場合は、同時に動かす機器とブレーカーの容量も確かめておきます。削る作業の基本と砥石の選び方はビードを削るときの砥石の記事で詳しく扱っています。
開先を削る・合わせる・仮付けする手順
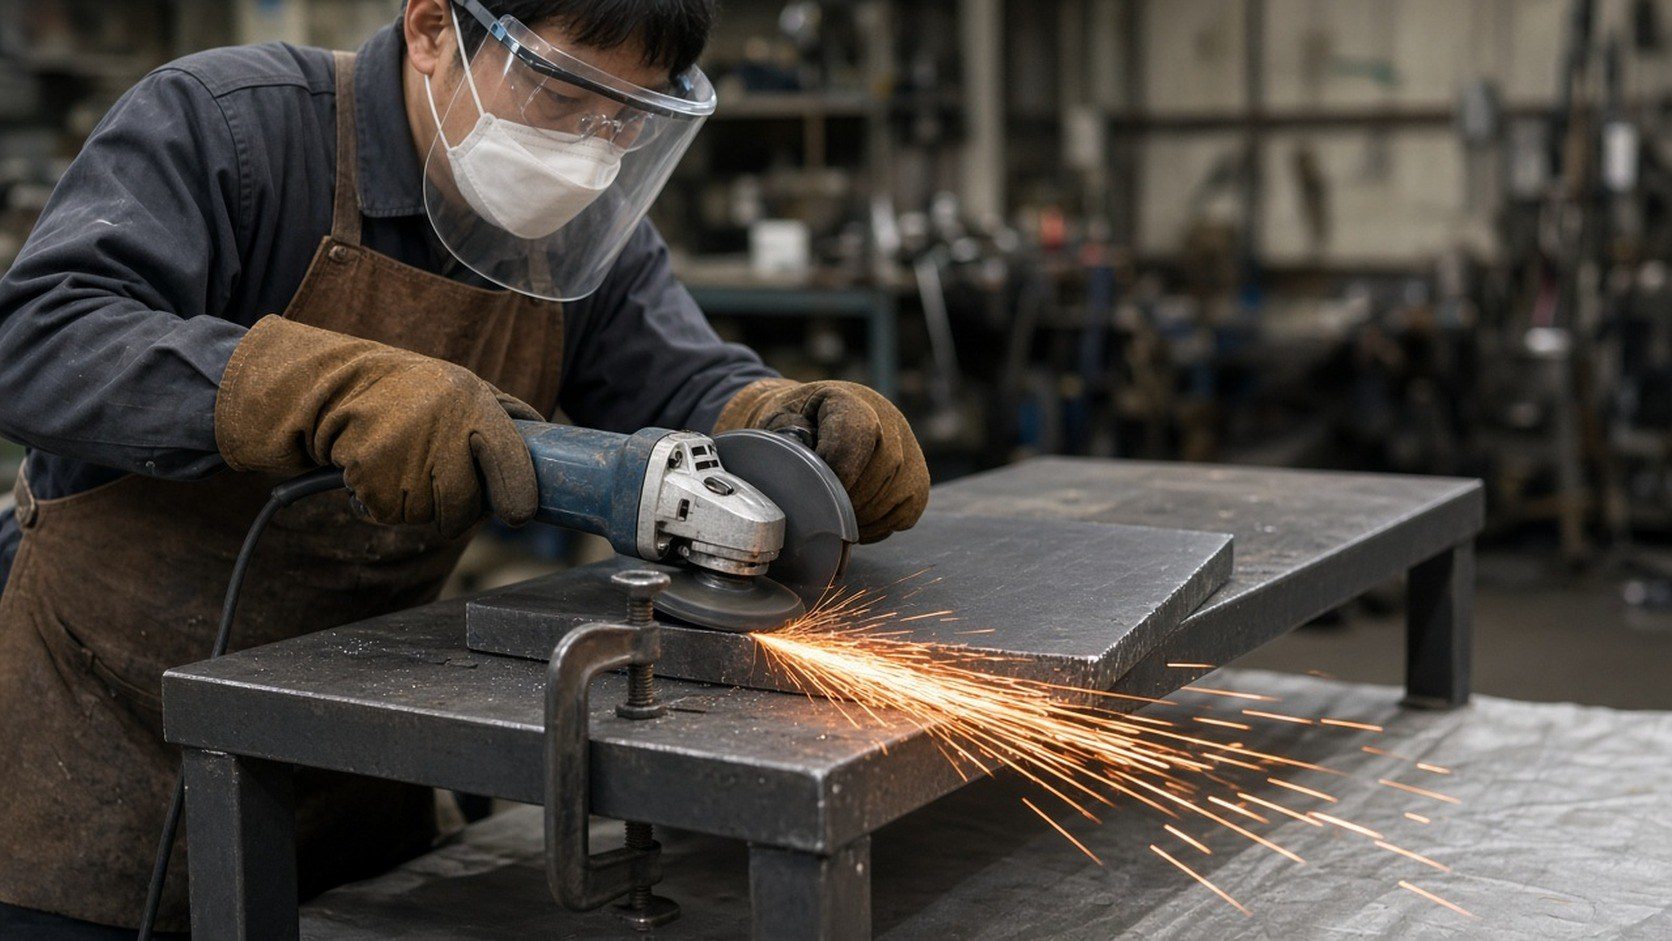
ここでは、図面や要領書で形と寸法が決まっている前提で、ディスクグラインダーで小さな部材の開先を整え、組み立てて仮付けするまでの流れを示します。寸法が決まっていない段階では、削り始めないことを最初の条件にします。
図面で開先の形、削る側の部材、開先角度かベベル角度か、ルート面とルート間隔の指示を確かめます。
削る範囲と残すルート面の位置を端面に印し、部材をクランプや万力で作業台に固定します。
押し付けずに砥石を当て、途中で止めて角度と残したルート面を見比べます。
削り粉、切断スラグ、錆、油、塗装を開先面とその周りから取り除きます。
ルート間隔と目違いを確かめて突き合わせ、位置を保つための仮付けをします。
砥石の当て方は工具の説明書に従い、押し付けない
GA4034の取扱説明書は、オフセット研削砥石を加工材に強く押し付けず、約15°〜30°傾けて外周下面で研削するよう案内しています。取扱説明書どおり、新しいオフセット研削砥石は後(手前側・A方向)へ引いて使い、前(B方向)へ押すと加工材に食い込むことがあるとしています。この角度は砥石の当て方で、開先角度の指定ではないので、取り違えないでください。
材料は手で押さえず、クランプや万力で固定して両手で工具を保持します。キックバックが起きたときに本体が進む方向に身体を置かないこと、角や鋭い縁を加工するときは特に注意することも、同じ説明書の注意事項です。削りすぎた面は元に戻せないため、印の手前で止めて見直す回数を増やします。
開先面のノッチと切断スラグを残さない
同教材p.241は、開先面に深いノッチがあると割れや融合不良の原因になり、切断スラグが付着したままの開先で溶接するとブローホールなどの発生を助長すると説明しています。切断後の面に段や深い傷が残っているなら、開先加工の段階で整えておきます。
同教材p.242は、開先面とその近くの水分・油脂・錆・塗装・ごみが溶接欠陥の原因になるため除去しなければならないとしています。特に、突き合わせた部材の隙間に入り込んだ水分や塗装は気孔を招きます。表面処理の方法そのものは溶接前の下地処理の記事を参照してください。
仮付けは、開先を正しく保つための溶接
同教材p.247は、部材の位置を確保し、溶接中に開先を正しく保つために、治具による取付けやタック溶接を行うと説明しています。ルート間隔の調整と保持にはスペーサーなどが使われ、タック溶接だけでは突合せ継手の角変形を防げないため、ストロングバックなどの治具が使われることもあるとしています。
同協会のQ-01-04-04は、溶接中の熱膨張で開先が開いたり閉じたりし、前方に仮付けがある場合はその仮付けが割れることもあると説明しています。教材p.249は、割れた仮付けは除去して新たに付け直すよう求めています。仮付けの長さや間隔の考え方は、次の記事にまとめています。
初層の前に確かめることと、相談に切り替える判断
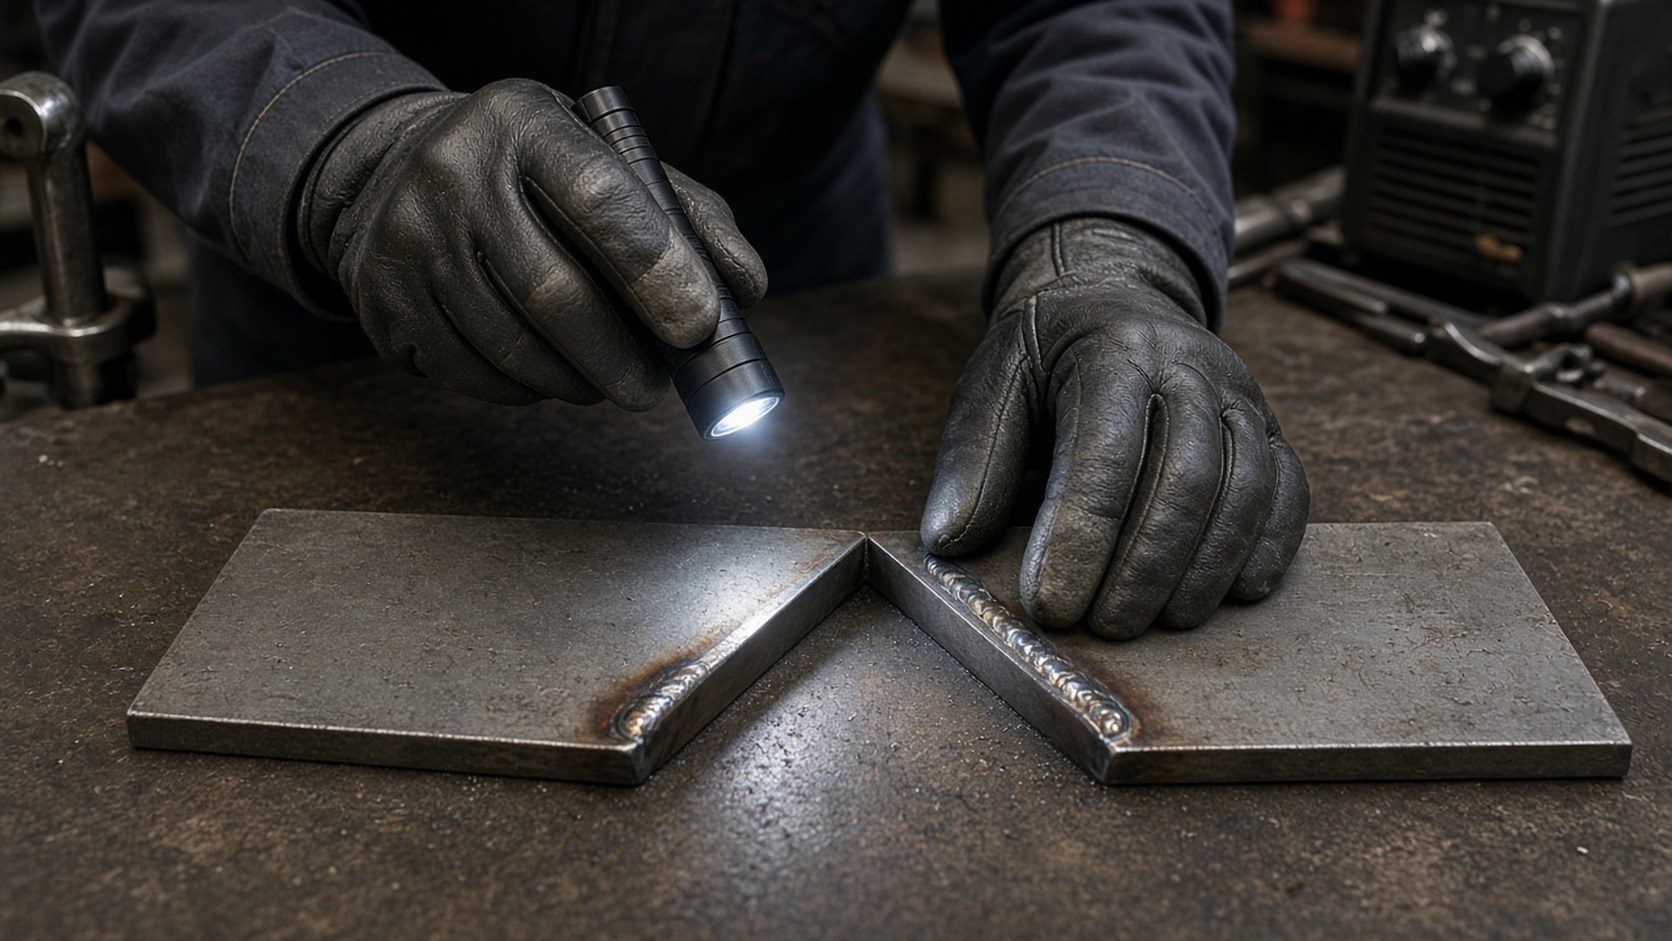
溶接を始める前に、4つの寸法と清掃を見直す
仮付けの後は、熱で部材が動いていないかを含めて、もう一度開先を見ます。次の表は、教材が開先管理の測定項目として挙げる4つに清掃を加え、初層の前に確かめる内容を整理したものです。許容範囲は図面や要領書の値で判断し、この表から決めないでください。
| 確認する項目 | 見ること | 合わないときの対応 |
|---|---|---|
| 開先角度・ベベル角度 | 指示がどちらの角度か、継手の全長でそろっているか | 削り直すか、部材を取り替えて作り直す |
| ルート面 | 残した平らな部分の幅が全長でそろっているか | 削りすぎた部分は溶接で埋めず、加工からやり直す |
| ルート間隔 | 仮付けの後も隙間が全長で保たれているか | 仮付けを外して合わせ直す。過大な隙間を盛って埋めない |
| 目違い | 二枚の表面の段差が要求の範囲内か | 治具で合わせ直す。無理にたたいて動かさない |
| 清掃と仮付け | 溝の中の粉・錆・油、仮付けの割れや欠け | 清掃し直す。割れた仮付けは除去して付け直す |
確認が済んで初層を溶接するときは、溶接方法と使用条件に合う遮光面へ切り替え、周囲にアーク光が届かないよう区切ります。研削のときの防災面や保護めがねのままでアークを出さないようにし、自動遮光面は状態と設定を作業前に確かめます。
 ポチップ
初層の後は、スラグを除いてから次の層へ進む
被覆アーク溶接やフラックス入りワイヤでは、層の表面にスラグが残ります。SAD-80Cの取扱説明書は、溶接物が冷え切ってからチッピングハンマー等でスラグを落とすよう案内しています。溝の中で次の層を重ねる場合も、スラグを残したまま上から盛らず、冷えた状態で落としてから確かめます。
 ポチップ
初層の溶け込みが足りないように見えても、電流を上げれば解決すると決めつけず、開先の寸法と狙いの位置から見直します。見た目だけで内部の溶け込みは判断できないため、原因の考え方は溶け込み不足・融合不良の記事を確認してください。
強度を担う部材は、自分で開先を決めない
ここまでの手順は、形と寸法が決まった継手を正しく準備するためのものです。人を支える物、車両や建築物の部材、圧力のかかる物、繰り返し力がかかる物は、開先の形・完全溶込みか部分溶込みか・裏側の処理・検査の方法まで設計と施工の判断が要ります。図面や要求が無いまま削り始めないことが、最も確実な安全策です。
厚板の突合せを繰り返すなら、200V電源で使える機種へ移ることも選択肢になります。その場合も、仕様表の適用板厚・使用率・電源設備の条件を確かめ、開先と施工方法は機種と溶接材料の資料に合わせて組み立て直します。
 ポチップ
研削と溶接を交互に続ける日は、腕まわりに火花やスパッタが当たる時間も長くなります。袖口の隙間を覆う腕カバーを使い、作業の合間には換気を保ち、熱くなった部材や工具を置く場所も決めておきましょう。
 ポチップ
開先は、どの厚さから必要になりますか?
一律の厚さはありません。教材はI形開先で完全溶込みが得られる上限をマグ溶接で6mm程度としていますが、これは産業用マグ溶接を前提にした目安です。家庭用の機種では、機種の資料が示す板厚と強度の要求から判断してください。
ルート面をなくせば、裏まで溶けやすくなりますか?
ルート面とルート間隔は、開先角度と合わせて一つの開先形状として指定される寸法です。片方だけを変えれば溶けやすくなる、という単純な関係ではないため、図面や要領書の値を守ります。指示がない場合は、端材で同じ組み合わせを試し、判断できない用途には使いません。
切断砥石で斜めに削って開先を作ってもよいですか?
GA4034の取扱説明書は、切断砥石を外周下面で使い、側面や上面で研削しないこと、ガイドを使わない斜め切りや側面使用をしないことを求めています。開先の研削には、工具の説明書が研削用として指定する砥石を使ってください。
まとめ|削る前に形と寸法を決め、準備で品質をつくる
開先加工は、厚い板の突合せで溶接金属を奥まで届かせるための準備です。形は板厚・溶接方法・姿勢・技量で選ばれ、開先角度・ルート面・ルート間隔・目違いの値は図面や要領書から持ってきます。広く削るほど安心というものではなく、狭すぎても広すぎても欠陥や変形の機会が増えます。
次に厚板を突き合わせるときは、まず形と寸法を確かめ、カバー・砥石・保護具・火花の向きをそろえてから削り始めてください。仮付けの後と初層の前に4つの寸法と清掃を見直し、強度を担う部材は自分で開先を決めず、専門家に相談することを習慣にしましょう。