板厚の違う板を溶接すると、薄い板の縁だけが先に溶けて穴が開いたり、逆に穴を怖がって速く動かすと厚い板の表面にビードが乗っているだけになったりしがちです。薄い鉄板の補強板を厚いベース板に付けたい、細い部材を太い部材に立てたいといった場面で、同じ組み方なのに板の厚さが変わった途端うまくいかない、と感じている方もいるのではないでしょうか。
結論から言うと、アークは厚い板の側に当て、溶けた金属を薄い板へなじませるのが基本です。これはSUZUKIDのFAQにある「厚板の方にアークが当たるようにして溶接する」という案内を、手の動きに置き換えたものです。FAQは厚さに2倍以上の差があると溶接が難しくなるとし、溶接箇所を同じような厚みに加工する方法も挙げています。電流のつまみだけで両方の板に合わせようとせず、狙いと動かし方、継手の加工で差を埋めるのが考え方の軸になります。
以下では、穴が開く仕組み、端材での試し溶接や削り作業を含めた安全の準備、厚い側へ熱を向ける手順、継手ごとの狙い方、失敗の見分け方、100V機での限界の順に、メーカーの取扱説明書・FAQと溶接の技術資料をもとに整理します。
板厚の違う板を溶接すると薄い側に穴が開く理由
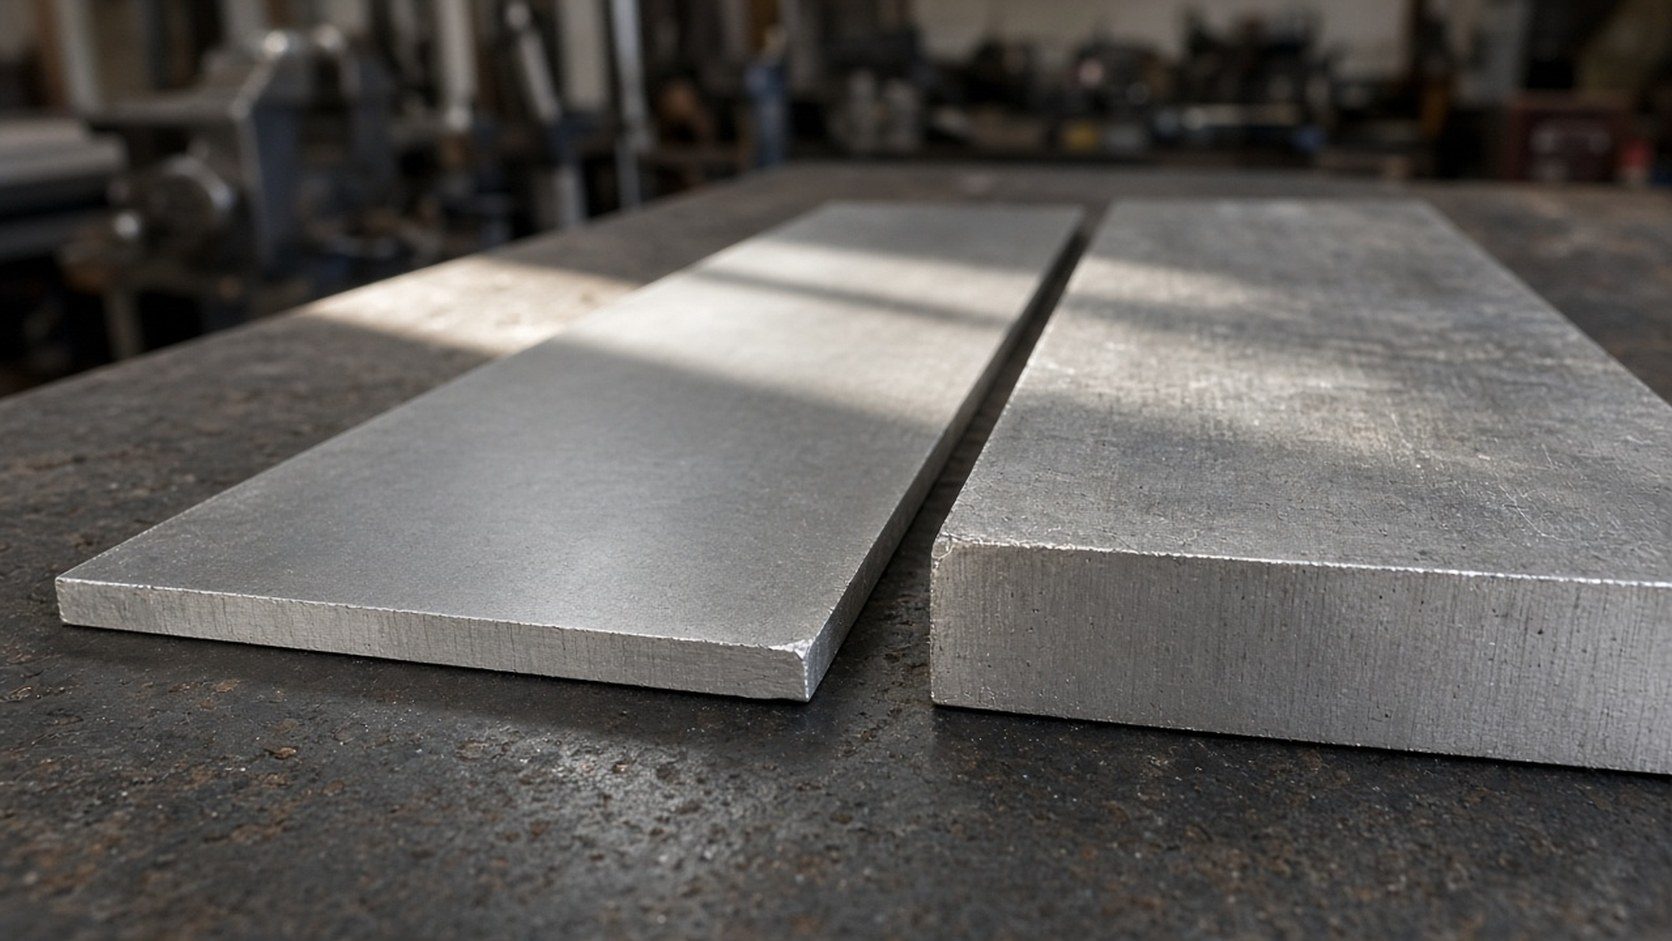
同じ電流で同じようにアークを当てても、薄い板と厚い板では溶け方が変わります。ここでは、なぜ片方だけに穴が開くのかを先に整理しておきます。理由がわかると、後の手順でアークをどこに向けるかを迷いにくくなります。
厚い板は熱を逃がし、薄い板は熱をため込む
一般的に、厚い板は体積が大きいぶん、アークの熱が周りへ広がって溶ける温度まで上がりにくく、薄い板は少ない熱でもすぐ溶ける温度に達すると考えられます。継ぎ目の真ん中を狙ったつもりでも、薄い側は先に溶けて縁が下がり、厚い側はまだ溶けていないという状態が起こりやすいのはこのためです。
SUZUKIDのノンガス半自動溶接機SAYI-80NTRの取扱説明書によると、トーチの移動は、溶接物に穴があかない範囲で遅いほど溶け込みが深くなります。裏を返せば、ゆっくり動かすほど熱が入り、穴との境目に近づくということです。板厚差があると、この「穴があかない範囲」の速さが2枚の板で違ってしまいます。
SUZUKIDは「2倍以上の差」を難しさの目安にしている
SUZUKIDのFAQは、板厚の違うもの同士の溶接について、厚さに2倍以上の差があると溶接が難しくなると答えています。2倍を超えたら溶接できないという意味ではなく、狙いや加工の工夫が必要になる目安として受け取るのが自然です。まずは手元の2枚をノギスなどで測り、厚い側が薄い側の何倍あるかを確かめておきましょう。
電流の設定だけでは両方に合わせにくい
説明書は溶接物の厚さに合った条件に設定するよう求めていますが、板厚差のある継手では、薄い側に合わせると厚い側の溶け込みが足りなくなりやすく、厚い側に合わせると薄い側に穴が開きやすくなる、という板挟みになりがちです。電流そのものの基本的な目安は溶接電流の目安の記事で解説しているので、この記事では設定を決めた後の「熱をどちらへ向けるか」に絞って説明します。
試し溶接と削りが続く前に、保護具・換気・電源を整える
板厚差のある継手は、本番の前に端材で何度も試し溶接をし、仮付け、本溶接、厚い側を削っての手直しと、アークとグラインダーを交互に使う時間が長くなります。この章では、その流れの中で起きやすい危険に絞って準備を確かめます。
試し溶接が続く日も、目と肌の守りを外さない
短いアークを何度も出す条件出しでは、溶接面を下ろし忘れたり、袖をまくったまま続けたりしがちです。SAYI-80NTRの説明書は、安全靴・溶接手袋・保護面を使ってアーク光を目や皮膚に当てないこと、作業中は頭や顔、のど、手足を露出させないことを求めています。長袖の作業着と前掛けで肌を覆い、乾いた革手袋を最後まで通すのが基本で、手袋は感電を防ぐためにも、濡れたり破れたりしたら替えます。


 ポチップ
厚い側を狙う作業では、アークを出した直後に溶融池が薄い側の縁へ届いたかを見て、先へ進む瞬間を決めます。アークの出だしから溶融池と継ぎ目を見失わないよう、遮光の切り替わりが速い自動遮光面を選んでおくと、試し溶接の回数が多くても目が疲れにくくなります。
 ポチップ
厚い板は体積が大きいぶん、一度温まると全体に残る熱が多く、一般的に溶接が終わってもなかなか冷めにくいと考えられます。表面の色が戻っても母材や作業台は高温のことがあるので、端材を並べ替えたり仮付けした部材を組み直したりするときも、手袋を外さずに扱います。
削りの火花と試し溶接のヒュームに備える
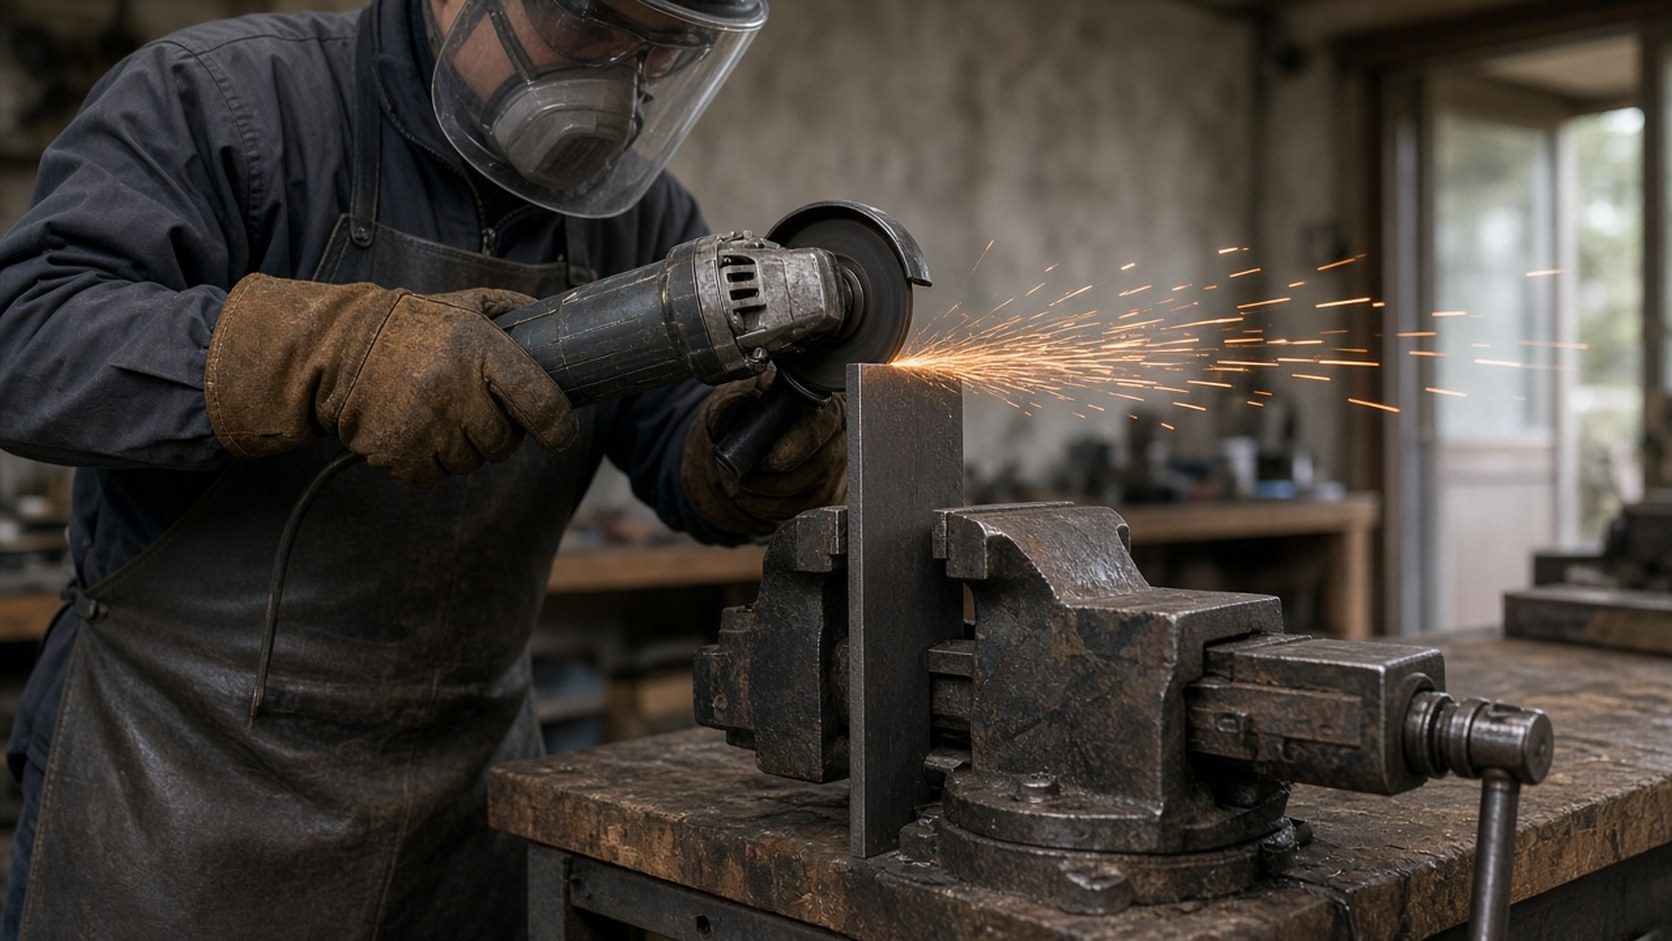
厚い側をグラインダーで削る工程は、溶接とは別の危険が加わります。一般的に、研削の火花や粉は勢いよく飛ぶため、溶接面を上げたまま削らず保護めがねを着け、粉じんを吸わないよう防じんマスクを使います。火花の飛ぶ向きを先に決め、その先に段ボールや布、塗料の缶を置かないようにしておきます。
試し溶接を繰り返すあいだはヒュームも出続けます。ヒュームや有毒ガスを吸わないよう、局所排気装置や呼吸用保護具を使って換気に注意するのが説明書の指示なので、シャッターや戸口を開けて外気を通し、マスクは溶接中も外さずにおきます。作業台の周りは、溶接のスパッタにも削りの火花にも備えて可燃物を離すか、不燃性のカバーで覆い、消火器を手の届く場所に置きます。
 ポチップ
電源の工事は電気工事士に、延長コードは太く短く
条件出しで電流を上げていくと、家庭のコンセントの範囲を超えることがあります。SAYI-80NTRは、出力電流90A・出力電圧15.5Vを超える使い方では30A以上のブレーカーにつなぐよう指定し、溶接機1台ごとに専用電源を設けるよう注記しています。30A以上のブレーカーへの直結や専用回路の増設は、自分で配線せず電気工事士に依頼します。FAQも、100V・15Aを超えて使いたいときは電気工事士に専用電源を設けてもらうよう案内しています。
本体の接地線である電源コードの緑色の線は、母材を挟むアースクリップとは別物です。説明書はこの線を確実に接地し、接地工事を電気工事士に依頼するよう求めています。延長コードを自分でつなぐときは、ブレーカーを落とし、本体の入力スイッチを切ってから作業します。コードは3.5sq以上・10mまでで、ドラムリールは容量不足で配線が焼けるおそれがあるため使いません。延長すると電圧が下がって性能も落ちるので、100Vではできるだけ延長せずに使います。
厚い側へ熱を向ける基本の手順
ここでは、薄い板と厚い板をノンガス半自動溶接機でつなぐ場合を例に、作業の流れを5つのステップにまとめます。継手の形による違いは次の章で説明するので、まずはどの継手にも共通する順番を押さえてください。
薄い側と厚い側の厚さを測り、差が2倍以上あるかを確認します。厚い側が使う溶接機の目安を超えていないかも、このとき確かめます。
本番と同じ厚さの組み合わせの端材を用意し、薄い側に穴が開かず、厚い側にもなじむ設定と速さを探ります。
継ぎ目の隙間が場所によって変わらないように合わせ、厚い側から熱を入れる意識で小さく仮付けして位置を決めます。
アークは厚い側に当て、できた溶融池の縁を薄い側へ少しずつ寄せていきます。薄い側の縁にアークを直接当て続けないようにします。
溶融池が広がって薄い側の縁が下がり始めたら一度止め、点付けを重ねる要領で区切って進めます。冷えたらスラグを落とし、両方の板になじんでいるかを確認します。
条件出しは本番と同じ組み合わせの端材で行う
SAYI-80NTRのSYNモードでは、ワイヤ径と板厚を選ぶと出力電流と電圧が自動で設定され、そこから調整できます。ただし調整した数値は、ワイヤ径や板厚の設定を変えるとリセットされ、出荷時の状態に戻ります。板厚差のある継手では、どの板厚を選んだかと調整量を端材の段階でメモしておくと、本番で同じ条件を再現しやすくなります。
同じ板厚の端材同士で練習しても、熱の逃げ方が違うため本番の参考にはなりにくいものです。厚い側と薄い側を本番と同じ組み合わせで用意し、表と裏の両方を見て判断します。
アークは厚い側、溶融池の縁を薄い側へ
冒頭で紹介したFAQの原則を手の動きに置き換えると、一つのやり方として、わずかに厚い側へ寄せた位置でアークを出し、溶融池が広がって薄い側の縁に届いたら、そこで長く止まらずに先へ進む流れになります。どれだけ寄せるかは板厚や継手で変わるため、端材で溶融池の届き方を見ながら決めます。
SAYI-80NTRの説明書が示す運び方は、トーチを進行方向へ45〜60°ほど倒し、薄い溶接物なら速く直線的に、厚い溶接物ならワイヤの先で直径5〜10mmほどの円をゆっくり描いて進めるというものです。同機はノンガス専用のため、進行方向は左右どちらからでもよいとされています。板厚差のある継手では、厚い側にとどまる時間を長めに、薄い側に触れる時間を短めにする使い分けが考えやすいでしょう。アークが途切れたら、前のビードに5〜10mm重ねて再開します。
アースクリップは溶接箇所の近くに付ける
母材につなぐアースクリップは、できるだけ溶接する箇所の近くに付けるよう説明書に書かれています。どちらの部材を挟む場合も、継ぎ目に近く、塗装や錆のないきれいな金属面を選びます。挟んだ箇所の塗装や汚れは、トラブル時の点検項目にも挙がっています。
 ポチップ
継手別:突合せ・T継手・重ね継手の狙い方
同じ板厚差でも、板をどう組むかで熱のこもり方とアークの向け方が変わります。継手の種類そのものの基本は下のカードの記事にまとめているので、ここでは板厚差があるときの注意点に絞ります。
3つの継手で、アークの狙いと薄い側を守る工夫を比べると次のとおりです。
| 継手 | アークの狙い | 薄い側を守る工夫 |
|---|---|---|
| 突合せ | 継ぎ目からわずかに厚い側へ寄せる | 隙間を一定にそろえる。差が大きい場合は厚い側を削って厚みを近づける |
| T継手 | 厚い部材の面へ寄せる | 薄い部材の縁にアークを当て続けない。点付けを重ねて区切る |
| 重ね継手 | 下の厚い板の面へ寄せる | 上の薄い板の縁には溶融池を届かせるだけにする。重ねスポットという別の方法もある |
突合せ:狙いと隙間、差が大きいときは削る
溶接材料や高圧ガスを扱う株式会社新東の溶接技術資料(アーク溶接編 MAG・MIG)によると、突合せでトーチの狙いが悪いと入熱が片側の母材に集中し、局部的に加熱されて溶け落ちになります(ガスシールドの半自動溶接の解説で、CO2で特に顕著とされています)。板厚差のある突合せでは、狙いが薄い側へずれると、その集中が薄い板で起きることになります。
薄板の溶け落ち防止には、隙間や重ね合わせを精度よく管理することと、裏当て金の使用が有効とされています(日本溶接協会の接合・溶接技術Q&A、産業用の薄板高速溶接の解説)。隙間が場所ごとに違うとそのたびに速さや狙いを変えることになるので、合わせの段階でそろえます。
差が大きく狙いだけで追いつかないときは、FAQの「同じような厚みに加工」にならい、厚い側の継ぎ目付近を削って厚みを近づけます。参考までに、日本溶接協会のQ&Aで紹介されている(2003年版の)JIS B 8265は、圧力容器で端面の食い違いが一定を超える場合、片面側の厚さの差の3倍以上の長さのテーパ(なだらかな斜面)を設けるよう定めています。DIYの部材にそのまま当てはめる数値ではありませんが、段差を急にせず、なだらかにつないで厚みをそろえるという方向性は同じです。
T継手は厚い部材の面へ熱を預ける
薄い板を厚い板の上に立てるT継手では、厚い板の面にアークを寄せ、溶融池を立てた薄い板の根元へなじませます。Lincoln Electric発行のフラックス入りワイヤの溶接ガイド(産業用セルフシールドワイヤ向け、販売店掲載のPDF)は、T継手や重ね継手の作業角(継手を端から見た角度)を一般に40〜45°とし、引く運び方を基本としています。一方、SAYI-80NTRの説明書は進行方向をどちらでもよいとしているので、トーチを倒す向きは、まず手持ちの機種の説明書の図を基準にします。40〜45°は端から見た角度で、前の章の45〜60°(進行方向への倒し角)とは別のものです。
薄い部材が厚い部材に立っている形は、角パイプを厚いベース板に立てる架台などでもよく出てきます。角パイプの組み方や溶接の順番は角パイプ溶接の手順の記事で詳しく解説しています。立てた部材は傾きやすいので、直角を保持する道具で押さえてから仮付けすると、両手をトーチの操作に使えます。
 ポチップ
重ね継手は下の厚い板を狙い、重ねスポットも検討する
薄い板を厚い板の上に重ねる場合、一般的に上の薄い板の縁は熱がこもりやすく、アークを当て続けると溶けて後退しやすいと考えられます。ここでも厚い側、つまり下の板の面へアークを寄せ、溶融池が薄い板の縁に届いたら先へ進みます。
線で溶接しない方法に、重ねスポット(上の板の上からアークを出し、下の板まで溶かす点溶接)があります。SUZUKIDの被覆アーク溶接機SAD-80Cの取扱説明書に図で紹介され、長い場合は数か所で行うとされています。上の薄い板を貫いて下の厚い板まで溶かすので、「厚い側を狙う」原則とは別の考え方です。大同特殊鋼の溶接施工の技術資料も、CO2のアークスポット溶接では上側の板が薄いほどナゲット(溶けて固まった部分)の径が大きくなるため、薄板側から行うのが望ましいとしています。いずれも機種や方式が異なる資料なので、自分の機械で使えるかは端材で確かめてください。
薄い側の溶け落ちと厚い側の溶け込み不足を見分ける
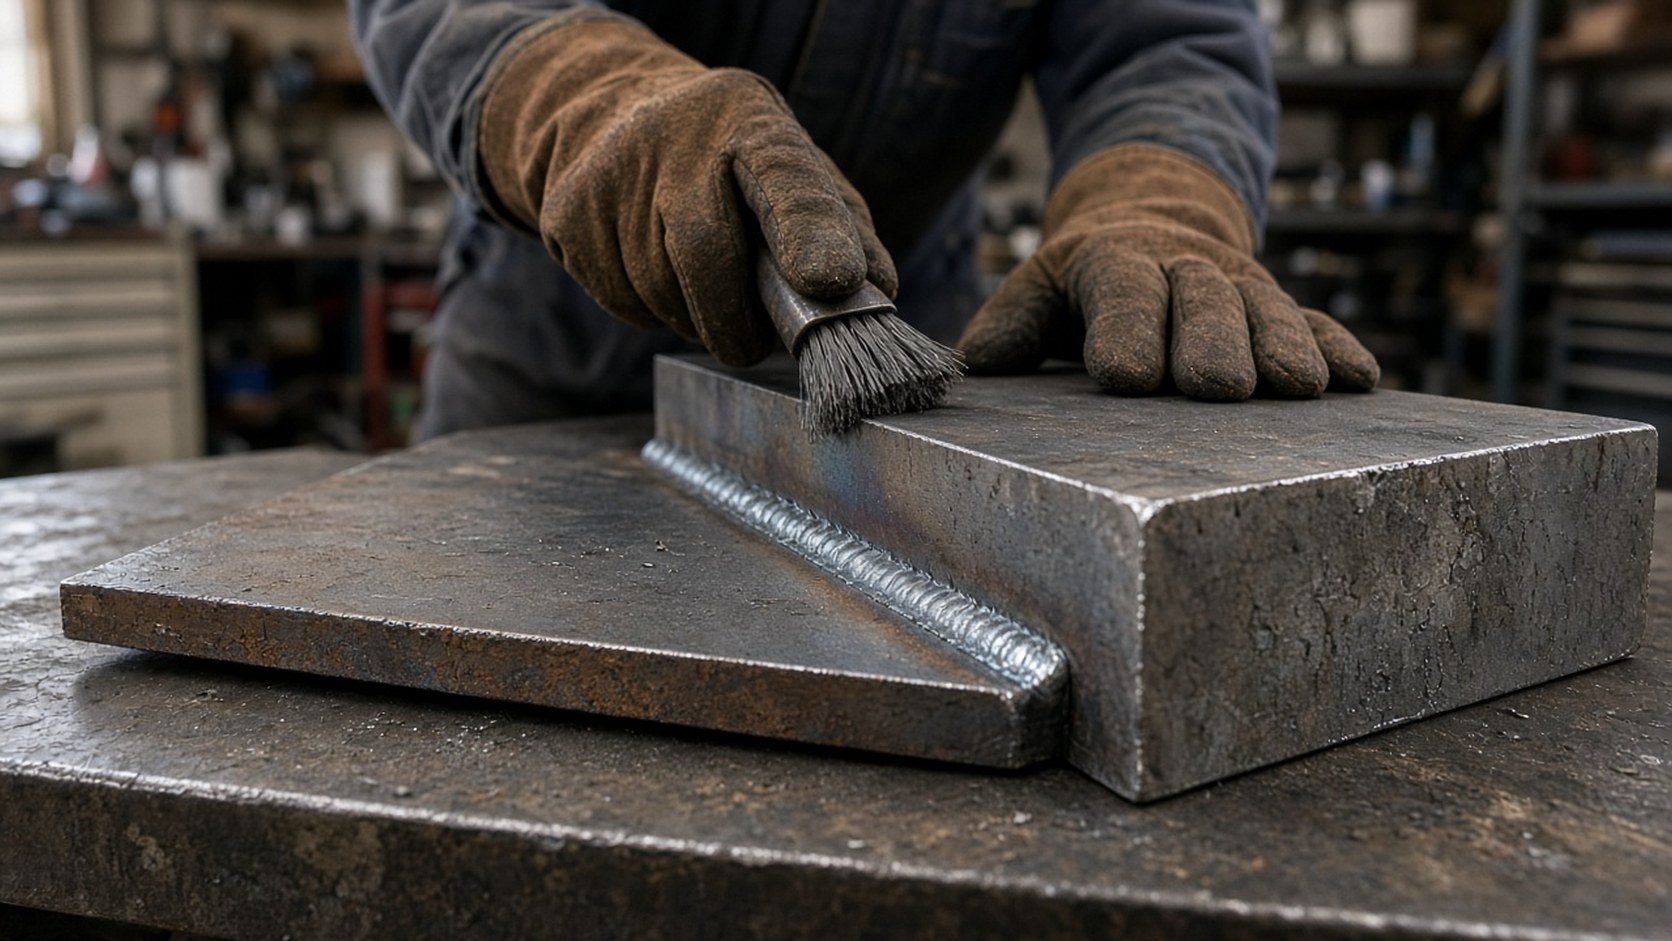
板厚差のある継手の失敗は、大きく分けると「薄い側に穴が開く」と「厚い側になじまない」の2つです。どちらが起きているかで直し方が逆になるため、溶接後に冷ましてから表と裏を確かめます。
薄い側に穴が開く・縁が欠けるとき
薄い側に穴が開いたり縁が欠けたりするのは、薄い板に熱が入りすぎているサインです。FAQは、一度に流して穴があく場合は点溶接を重ね繋げていく(点付けを重ねていく)と、母材への熱の伝わりが抑えられると案内しています。同じ回答の冒頭では、1.2mmまでの薄板にはワイヤを0.6mmか0.8mmにし、ノンガスではなくガスを使う溶接を勧めています。薄い側がそこまで薄いなら、溶接方法から見直す余地があります。説明書のトラブル対策でも、電流に対して溶接物が薄すぎるときは点付溶接(断続溶接)で冷ましながら溶接するとされています。
盛りすぎも溶け落ちの原因になり得ます。Lincoln Electricの手棒溶接の解説は、継手の強度に必要な大きさを超えて溶接すると溶け落ちにつながることがあるとしています。狙いが薄い側へずれていないかも、あわせて見直します。症状別の原因と直し方は、こちらの記事で詳しく扱っています。
ビードが丸い玉になり、厚い側になじまないとき
ビードが滑らかにならず丸い玉になるのはトーチの移動が速いため、移動を遅くしても玉になるのは溶接物が厚すぎるためとされています(説明書のトラブル対策)。厚い側の表面にビードが乗っているだけに見える場合は、まず厚い側へ狙いを寄せ、厚い側にとどまる時間を延ばして様子を見ます。SUZUKIDのFAQは、100Vで使うときの延長コードによる電圧降下や、母材の厚みに対する出力電流の不足も原因に挙げているので、延長の有無と電流の設定も見直します。FAQは、延長するなら3.5sq以上の太いコードで10m以内とするよう求めています。それでも改善しない場合は、厚い側が機械に合った厚みを超えている可能性を考えます。
冷めたらスラグを落として表面を出し、ビードの端が両方の板になめらかにつながっているかを見ます。ハンマーやワイヤブラシで叩くとスラグの破片が飛び、肌に当たれば火傷のおそれもある(説明書)ので、保護めがねと手袋を着けたまま作業します。
 ポチップ
見た目ではわからないことと、歪みへの注意
外観がきれいでも、内部まで溶け込んでいるかは見た目では判断できません(強度が必要な部材の扱いは、よくある質問で触れます)。また一般的に、薄い側は熱で反りやすいと考えられるため、歪みの防ぎ方は溶接の歪み・反りの記事もあわせて確認してください。
100V機で板厚差のある部材を組むときの限界
100V・15Aの家庭用コンセントで使う場合、FAQは軟鋼のノンガス溶接で板厚3mm位まで、SAYI-80NTRの説明書は溶接可能板厚の目安を3.0mmまでとしています。100V機で何mmまで溶接できるかは、次の記事で詳しく整理しています。

基準になるのは厚い側の板厚
前の章で触れた「遅くしても玉になる」症状について、説明書は続けて、溶接機に合った適正な厚みで溶接するよう求めています。板厚差のある継手では、薄い側が目安の範囲内でも、厚い側が3mm前後の目安を超えていれば、厚い側で溶け込みが足りなくなると考えられます。100V機の目安と照らし合わせるときは、薄い側ではなく厚い側の板厚で判断するのが安全です。
開先加工や両面溶接で補う
状況に応じて開先加工後に溶接する、両面を溶接するといった方法で強度を高めることは、説明書とFAQの両方が勧めています(FAQは軟鋼のノンガス溶接で、必要に応じて両面から)。SAD-80Cの継手の図でも、両面からの溶接は「強度をもたせる場合・溶接物が厚い場合」の方法として示されています。ただし、これらは強度を高める工夫であり、目安を超える厚さを溶接できるようにする方法ではない点に注意してください。
厚い側が目安を超える作業が多いなら機械も見直す
厚い側が100Vの目安を超える部材を扱う機会が多いなら、200Vの電源で使える機種を検討するのも一つの方法です。SUZUKIDには100V/200V兼用のノンガス半自動溶接機もあります。200Vで使う場合の対応板厚や必要な電源設備は機種ごとに違うため、購入前に取扱説明書で確認してください。
 ポチップ
板厚の違う板の溶接でよくある質問
電流はどちらの板厚に合わせればいいですか?
決まった答えはなく、端材で詰めていくのが確実です。一つの進め方として、厚い側の板厚に近い設定から始め、薄い側に穴が開くようなら少しずつ下げ、厚い側で玉になるようなら設定より先に狙いと速さを見直す、という順にすると、原因がどちらの板にあるかを切り分けやすくなります。決まった設定は、選んだ板厚と調整量を一緒に控えておきます。
手棒(被覆アーク溶接)でも同じ考え方でいいですか?
狙いの考え方は同じで、FAQも溶接方法を限定せずに案内しています。ただし板厚1.2mmまでの薄板は穴が空きやすいため、被覆アーク溶接機より半自動溶接機のほうが向いているとしています。手棒のビードは一般に厚めのスラグに覆われるので、溶け込みを見る前にカストリハンマーで叩いて割り落とし、破片が飛ぶので保護めがねを着けておきます。
 ポチップ
厚い側を削る加工は、どんなときに必要ですか?
差が大きい突合せで、狙いと点付けの工夫だけでは厚い側になじまない、あるいは薄い側が持たないときが目安です。削るのは継ぎ目付近だけにし、残る厚みを薄くしすぎないようにします。前述のJISの規定でも、厚い方を削ってテーパを作る場合は、その部分の最小厚さに条件が付いています。
強度が必要な部材も自分で溶接していいですか?
人が乗る、重い物を吊るなど、壊れたときに危険がある部材は、見た目だけでは溶接の良し悪しを判断できません。そうした用途では、溶接の専門業者に相談することをおすすめします。
まとめ
板厚の違う板を溶接すると、熱の逃げ方の差から、薄い側に穴が開き、厚い側は溶け込み不足になりやすくなります。厚さに2倍以上の差があると難しくなるという目安を頭に置き、厚い板にアークを当てること、必要なら厚い側を加工して厚みを近づけることが対処の軸です。
作業では、同じ組み合わせの端材で条件を出し、隙間をそろえて仮付けし、アークは厚い側で出して溶融池を薄い側へなじませます。薄い側に穴が開くなら点付けを重ねて冷ましながら進め、厚い側で玉になるなら狙いと速さを見直し、それでも改善しなければ厚い側が機械の目安を超えていないかを確かめてください。
100V機では厚い側の板厚を基準に目安と照らし合わせ、開先や両面溶接は強度を高める工夫として使います。目と肌の保護、換気と火花の向き、電源の確認を済ませてから、まずは端材で厚い側を狙う感覚をつかんでみてください。