通販で自動遮光溶接面を探すと、「遮光度9〜13」「センサー4個」「ソーラー充電」「ワイドビュー」といった言葉が並び、どれを基準に比べればよいのか迷いませんか。見た目や価格で選びたくなりますが、溶接面は目と顔を守る保護具なので、仕様表の読み方を知らないまま選ぶのは不安が残ります。
結論から言うと、選ぶ順番は「自分の溶接方法と電流」→「それに合う遮光度の範囲」→「センサー・電源・視界・装着感」です。厚生労働省の委託事業でまとめられた資料では、被覆アーク溶接なら30〜75Aで遮光度7〜8、75〜200Aで9〜11が目安として示されています。家庭用の100V機で使う電流がどのあたりかを先に押さえると、仕様表の見るべき行が絞れます。
この記事では、自動遮光溶接面の仕様表に出てくる6つの項目の読み方と、100Vノンガス半自動・手棒(被覆アーク)・TIGといった溶接方法ごとに重く見たい項目を整理します。設定や点検の手順は、別記事の自動遮光溶接面の使い方で扱っているので、ここでは「買う前に何を比べるか」に絞ります。
自動遮光溶接面の選び方は「溶接方法と電流」から始める
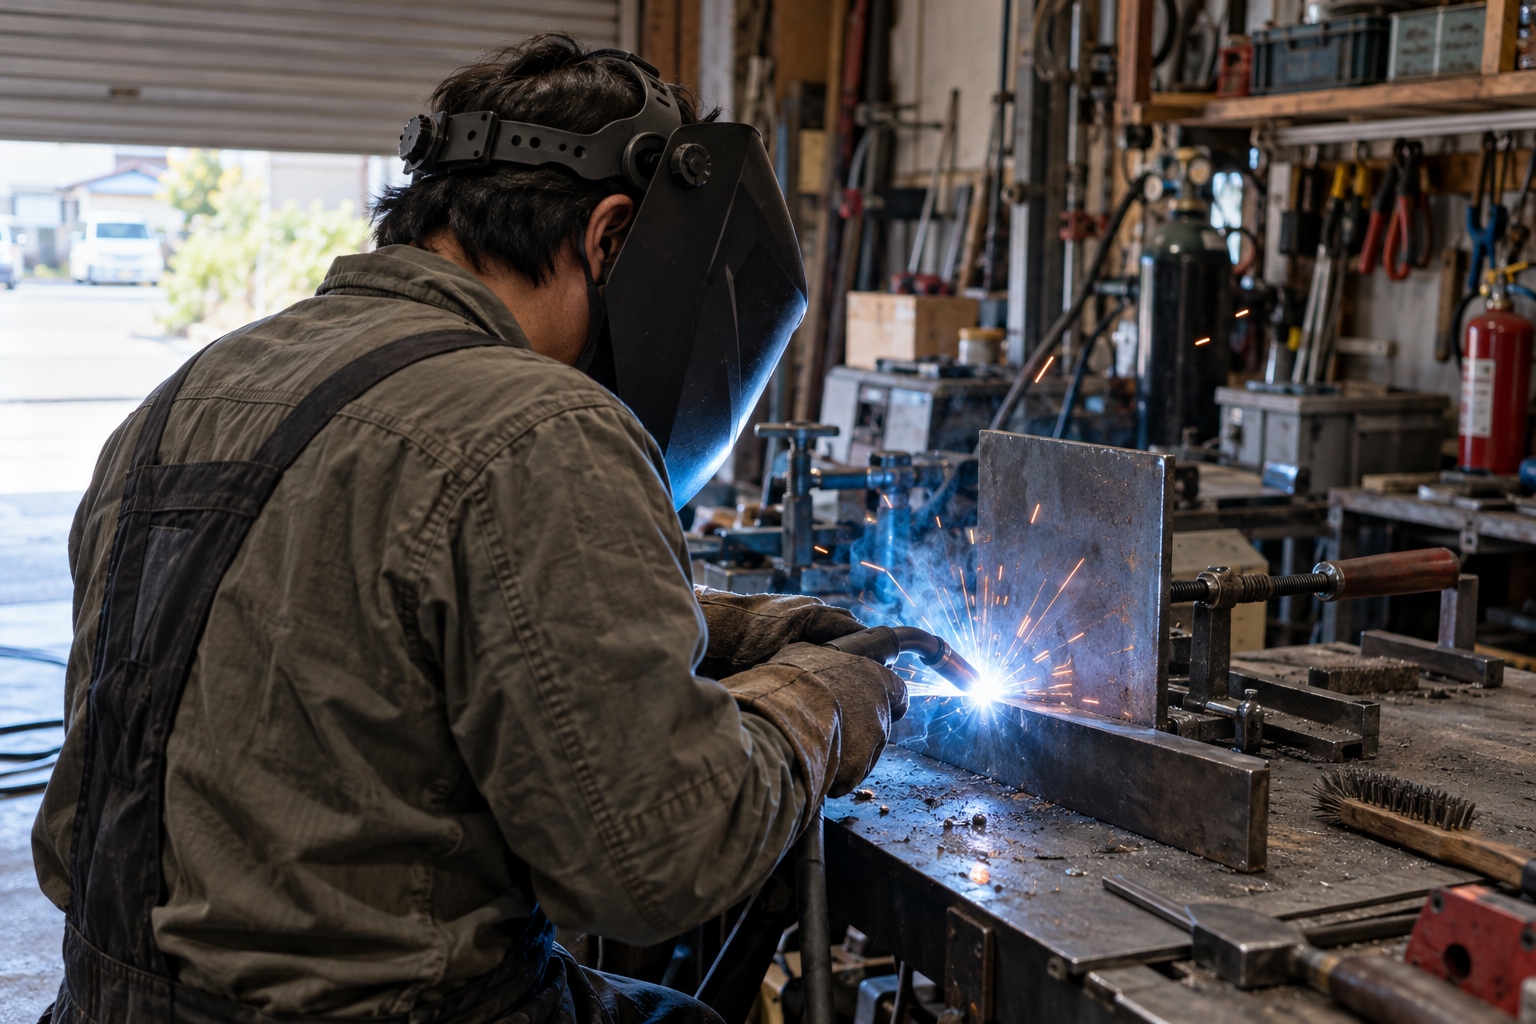
自動遮光溶接面は、アークの光をセンサーが検知すると液晶フィルターが暗くなり、アークが止まると明るい状態へ戻る保護面です。面を下ろしたまま母材の位置を確認できるので、手持ち面のように片手がふさがらず、かぶり面を上げ下げする手間も減ります。初めて溶接する人ほど、両手でトーチやホルダーを安定させられる利点は大きいといえます。
ただし、どの製品でもすべての溶接に使えるわけではありません。製品ごとに調整できる遮光度の範囲、反応できる電流の下限、対応する溶接方法が決まっています。最初に決めるのは「どの溶接方法を、どのくらいの電流で使うか」で、センサーの数や視界の広さはその次に比べる項目です。
たとえば、家庭用100Vの溶接機で薄い鉄板を溶接する人と、200V機で厚い材料を長時間溶接する人では、必要な遮光度も、重さの許容範囲も違います。ランキングや「おすすめ」の評価は、書いた人の作業条件が自分と同じとは限りません。自分の条件を先に書き出してから仕様表を見ると、比べる項目が自然に決まります。
遮光度は電流から逆算する|厚生労働省委託資料の目安
遮光度は、液晶が暗くなったときの暗さを表す番号で、数字が大きいほど暗くなります。厚生労働省の委託事業で国際研修協力機構がまとめた資料では、溶接の種類と電流ごとに使う遮光度番号の目安が表で示されています。家庭のDIYで使うことが多い範囲を抜き出すと次のとおりです。
| 遮光度番号 | 被覆アーク溶接(手棒) | ガスシールドアーク溶接 |
|---|---|---|
| 5〜6 | 30A以下 | — |
| 7〜8 | 30A〜75A | — |
| 9〜10 | 75A〜200A | 100A以下 |
| 11 | 75A〜200A | 100A〜300A |
| 12 | 200A〜400A | 100A〜300A |
| 13 | 200A〜400A | 300A〜500A |
出典:国際研修協力機構「溶接職種に従事する技能実習生の安全・健康の確保」(厚生労働省委託事業、2017年) 5ページの表から、DIYで使うことが多い範囲を抜粋しています。資料では、溶接の種類や使用条件で有害光の度合いが異なるため、作業に合う遮光度番号を「表を参考に選択」するよう案内されています。
この表から読み取れるのは、自動遮光面の遮光度の範囲が、自分の使う電流に対応する番号を含んでいるかを確認する必要がある、ということです。たとえば被覆アーク溶接を75A未満で使う場面が多いなら、遮光度7〜8に設定できるかが比較のポイントになります。溶接電流の目安そのものは、溶接電流の目安をまとめた記事で棒径・板厚別に確認できます。
なお、家庭用で多いノンガス半自動(フラックス入りワイヤ)は、外からシールドガスを流さない方式なので、この表の「ガスシールドアーク溶接」とは区分が異なります。遮光度は表の数字を当てはめて決めつけず、溶接機・ワイヤ・溶接面それぞれの取扱説明書の指定を優先してください。
仕様表の6項目はこう読む
自動遮光溶接面の仕様表や商品ページには、似たような数字が並びます。数字が大きい・速いほど良いと受け取りがちですが、自分の作業に必要な範囲を満たしているかで判断するのが基本です。ここでは、よく出てくる6項目を3つのまとまりに分けて読み方を整理します。
遮光度の範囲と低電流への対応
遮光度は「9〜13」のように範囲で書かれることが多く、製品によっては「5〜8/9〜13」のように2段の範囲を持つものもあります。自分が使う電流に対応する番号が範囲に入っているかを、前の章の表と照らし合わせて確認しましょう。範囲の端に自分の作業がある場合は、余裕のある製品のほうが設定の幅を持てます。
もう1つ見ておきたいのが、低い電流でもセンサーが反応するかどうかです。SUZUKIDのよくある質問では、自動遮光溶接面が遮光しない原因の1つとして、溶接の出力電流が低く、設定感度と合っていない可能性が挙げられています。低電流で使う予定があるなら、感度調整の有無と、低電流への対応が仕様に書かれているかを確認します。
センサーの数・遮光速度・電源方式
センサーはアーク光を検知する部品で、2個や4個といった数が書かれます。同じFAQでは、センサーに対してアーク光の位置を45度以内にし、間に遮蔽物を置かないよう案内されています。体の向きや母材でセンサーが隠れやすい姿勢で作業するなら、センサーの数や配置は比べる価値があります。遮光速度(「1/25,000秒」のような表記)も載っています。遮光速度は単独で比べず、遮光度の範囲や対応する溶接方法と合わせて確認するのが基本です。
電源は、ソーラーと電池の併用が多く、電池の種類は製品で異なります。SUZUKIDのFAQを見ると、同じメーカーでも単4乾電池を使う機種と、CR2450やCR2032などのボタン型リチウム電池を使う機種があります。交換用の電池が身近な店で手に入るかは、長く使ううえで意外と効いてくる条件です。保管時は暗い場所に置き、長く使わないときは電池を外すよう案内されています。
視界の広さ・重さ・ヘッドギア
視界は「縦×横(mm)」の形で液晶窓の大きさが書かれます。広いほど周囲を確認しやすくなりますが、面体の大きさや重さも製品によって変わるので、視界の数字と重さをセットで見ておきましょう。側面にも液晶窓を持つワイドビュー型もありますが、SUZUKIDのアイボーグ180°のFAQでは、両サイドの液晶パネルの遮光度は遮光前#3・遮光時#10の固定設定と説明されています。側面の窓を持つ製品では、側面の遮光度が自分の作業条件に合うかも確認が必要です。


 ポチップ
重さとヘッドギアは、仕様表の数字だけでは判断しにくい項目です。重さはグラム単位で書かれますが、かぶったときの負担は重さの数字だけでなく、重心の位置やヘッドギアの合い方でも変わることがあります。ヘッドギアの調整幅(頭囲の範囲)と、締め付けを調整するつまみの形式は商品写真や取扱説明書で確認しておきましょう。
SUZUKID以外の製品の例として、当サイトではEENOURの433Eを実機でレビューしています。仕様表の数字だけでは分かりにくい、かぶったときの首の動かしやすさ、ヘッドバンドの合わせ方、遮光前後の見え方を実際に確かめているので、装着感を比べるときの参考にしてください。
 ポチップ
溶接方法別に重く見たい項目
同じ自動遮光溶接面でも、使う溶接方法によって重視したい項目が変わります。家庭のDIYで使われることが多い3つの方法について、仕様表で特に確認したい点を表にまとめました。どの方法でも、遮光度の範囲が自分の電流に合っていることが前提です。
| 溶接方法 | 仕様表で特に見る項目 | 理由 |
|---|---|---|
| 100Vノンガス半自動 | 遮光度の範囲、電源方式、重さ | ワイヤを連続で送りながら溶接するため、作業の長さによっては面をかぶり続ける時間が長くなることがある |
| 手棒(被覆アーク) | 遮光度の範囲、センサーの数と配置、戻り時間の調整 | アークの出し始めと棒の交換で、遮光と明るい状態の切り替えが多い |
| TIG | 低電流への対応、感度調整 | 低い電流ではアーク光が弱く、センサーが反応しにくい場合がある |
100Vのノンガス半自動と手棒は、家庭のDIYで最初に選ばれることの多い方法です。ノンガスとガス半自動の違いは、ノンガスとガス半自動の違いをまとめた記事で、手棒溶接の仕組みは手棒溶接とは何かをまとめた記事で整理しています。方法が決まっていない段階なら、先に溶接機を決めてから、それに合う溶接面を選ぶほうが比較の軸がぶれません。
どの方法でも、溶接ではヒューム(溶接の煙)やスパッタが出ます。SUZUKIDのFAQでは、作業場の空気中にヒュームやホコリが多いとセンサーがアーク光を感知しにくくなる可能性があるとして十分な換気を求め、カバープレートが汚れているとセンサーが感知しない可能性があるとして、汚れの除去や交換を案内しています。交換用のカバープレートを継続して入手できるかも、購入前に確認しておきたい点です。
TIG溶接は、薄い材料を低い電流で溶接する場面が多く、アーク光が弱くなります。TIGで使う予定がある場合は、商品ページに「TIG対応」と書かれているかだけでなく、低電流への対応や感度の調整範囲まで確認しましょう。
購入前に確認したい5つの手順
仕様表を読み比べたら、注文する前に次の5つを順番に確認します。通販では試着できないことが多いので、商品ページと取扱説明書で分かる範囲を先に埋めておくのが失敗を減らす近道です。
使う溶接機の種類と、よく使う電流の範囲をメモします。溶接機の取扱説明書や溶接棒の適合表が手がかりになります。
メモした電流に対応する遮光度番号が、候補の製品の調整範囲に入っているかを確認します。
低い電流で使う予定があるなら、感度調整の有無と低電流への対応の記載を確認します。
電池の種類、カバープレートなどの交換部品の品番と入手先を確認します。
届いたら溶接前にかぶり、首を動かしてずれや重さを確かめます。違和感があれば使う前に販売店へ相談します。
一例として、SUZUKIDのアイボーグαⅡ ブルーフィルタは、公式カタログで遮光時の遮光度が#9〜#13の調整式、切断・研磨用のグラインドモード搭載、単4乾電池交換式であることが示されています。この範囲には、75A未満の手棒溶接の目安である7〜8は含まれないため、低い電流で手棒を使うことが多い人は別の候補も比べましょう。候補を選んだら、遮光度の範囲や電池の種類を公式カタログで照合すると、通販の商品名だけで判断するより確実です。(参考:SUZUKID アイボーグαⅡ カタログ)
同じカタログには、ドイツ工業規格(DIN)の認証を取得した液晶であることも記載されています。このように、仕様表や商品ページに規格・認証の表記が載っている製品もあります。表記があるかどうかだけで見やすさや優劣は決まりませんが、どの規格に基づいた製品なのかが分かれば、販売ページの説明をメーカーの公式資料で確かめる手がかりになります。
ポチップ
届いた製品を使い始めるときは、グラインドモードのまま溶接しないことに注意します。SUZUKIDのFAQでも、遮光しない原因として、グラインドモードに設定されている可能性が機種ごとに挙げられています。設定や点検の詳しい手順は、自動遮光溶接面の使い方の記事にまとめています。
自動遮光溶接面の選び方でよくある疑問
安い自動遮光溶接面でも大丈夫ですか?
価格だけでは判断できません。自分が使う電流に対応する遮光度に設定できるか、対応する溶接方法、交換部品の入手性、取扱説明書の有無を確認したうえで比べてください。確認できない項目が多い製品は、候補から外すのも1つの考え方です。
遮光度は暗めに設定しておけば安全ですか?
暗すぎると溶接する位置や溶けた金属の様子が見えにくくなり、姿勢や操作を誤る原因になります。見やすさのために必要な番号より明るくするのも避けます。電流に合う番号を表と取扱説明書で確認して設定します。
自動遮光溶接面だけで目と顔は守れますか?
厚生労働省委託の資料では、目の災害の多くは横の隙間から入る有害光で起きることがあるとして、サイドシールド付きの遮光めがねの併用が勧められています。溶接面に加えて、遮光めがね・革手袋・長袖の作業着・換気をそろえて作業しましょう。保護具全体の選び方は、溶接用保護具の選び方の記事で整理しています。
寒いガレージでも使えますか?
SUZUKIDのFAQでは、動作環境の温度が低すぎると遮光の反応が遅くなることがあるとして、取扱説明書の動作温度の範囲内で使うよう案内されています。冬場に屋外や暖房のないガレージで使うなら、動作温度の記載も確認しておきましょう。
まとめ|仕様表は「自分の電流」を基準に読む
自動遮光溶接面は、溶接方法と電流を決め、それに合う遮光度の範囲を持つ製品を選ぶのが基本です。そのうえで、センサーの数と配置、電源と電池の種類、視界の広さ、重さとヘッドギアを、自分の作業時間や姿勢に合わせて比べます。数字が大きい・速い製品が、自分の作業に必ず合うとは限りません。
候補が決まったら、公式カタログや取扱説明書で遮光度の範囲と交換部品を照合し、届いたら溶接前にかぶって装着感を確かめてください。仕様の数値や対応する溶接方法は製品ごとに異なるため、最終的には使う製品の取扱説明書を優先しましょう。参考:SUZUKID よくあるご質問(自動遮光溶接面)


 ポチップ