溶接機のダイヤルを前にして、「この板なら何アンペアに合わせればいいのか」と迷ったことはありませんか。説明書を見ても数字の幅が広く、低すぎても高すぎてもうまくいかない、という経験をした方も多いはずです。
結論から言うと、被覆アーク溶接の電流は使う溶接棒の太さと板厚で出発点が決まります。たとえばSUZUKIDの溶接棒適合表では、軟鋼用の直径2.0mmの溶接棒は板厚2.0〜4.0mmで50〜90A、直径2.5mmは板厚3.0〜5.0mmで80〜120Aとされています。そこから端材で試し、ビードとアークの様子を見て調整します。
この記事では、棒径・板厚ごとの電流の目安、よく混同される「入力の電流」との違い、端材で電流を決める手順、そして電流が高すぎる・低すぎるときのサインを、初心者向けにまとめます。
溶接電流の目安は溶接棒の太さと板厚で決まる
被覆アーク溶接では、溶接棒の直径ごとに使う電流のおおよその範囲があり、溶接棒のメーカーが表で示しています。SUZUKIDの溶接棒適合表から、低電圧軟鋼用のスターロードB-1と一般軟鋼用のスターロードB-3の値を抜き出すと、次のようになります(SUZUKID「被覆アーク溶接機 溶接棒適合表」)。この2種類は、同じ棒径なら溶接板厚と溶接電流が同じ値で示されています。
| 溶接棒の直径 | 溶接板厚 | 溶接電流 |
|---|---|---|
| 1.4mm・1.6mm | 1.2〜3.0mm | 30〜60A |
| 2.0mm | 2.0〜4.0mm | 50〜90A |
| 2.5mm | 3.0〜5.0mm | 80〜120A |
| 3.2mm | 4.0〜6.0mm | 100〜150A |
| 4.0mm(B-3のみ) | 5.0〜8.0mm | 140〜200A |
この表は、SUZUKIDのこの2種類の溶接棒についての値です。ほかのメーカーの溶接棒や、ステンレス用・鋳物用などの溶接棒では値が変わることがあるので、実際に使う溶接棒の箱やメーカーの資料で確かめてください。また、溶接棒には使える溶接機が決まっているものがあります。同じ表では、機種ごとに使える溶接棒が○印で示されており、100Vと200Vの両方で使える機種では、直径2.5mmや3.2mmの溶接棒に「○(200V)」、つまり200Vで使う場合に限って使えると書かれているものがあります。
表を見ると、棒が太くなるほど必要な電流も、溶接できる板厚も大きくなることが分かります。SUZUKIDのFAQでは、溶接棒の直径の2倍が溶接可能な板厚の目安とされていて、表の値ともおおむね重なります。溶接棒そのものの選び方は溶接棒・フラックスワイヤの選び方で詳しく解説しています。
「溶接機のアンペア」は入力と出力を分けて考える
「溶接機 アンペア」で調べると、2種類の数字が混ざって出てきます。一つは、この記事で扱っている溶接に使う出力の電流です。もう一つは、溶接機がコンセントから受け取る入力の電流で、ブレーカーやコンセントの容量が足りるかを見るときに使います。同じ「A(アンペア)」でも、意味が違う数字です。
入力の電流は、本体の銘板や取扱説明書の定格入力の欄で確かめます。SUZUKIDのFAQは、家庭用コンセント(100V・15A)で使う場合、100V溶接機の入力電流を15A以下に設定することで使用でき、そのときは取扱説明書の溶接の目安表などにある出力電流(ダイヤル位置)以下で使うよう案内しています(SUZUKID「よくあるご質問」)。同じFAQは、一般的な家庭用コンセント(100V・15A)を電源にした溶接の最大板厚は、軟鋼で約3mmとしています。つまり、家庭用コンセントでは表の上限まで出力を上げられないことがあり、太い溶接棒や厚い板の範囲は使えない場合があります。
銘板の入力と出力の見方は定格入力電流と定格出力電流の違いに、家庭用コンセントで使えるかの確かめ方は家庭用コンセントで溶接機は使える?にまとめています。ブレーカーが落ちる、電気代がどのくらいかといった入力側の疑問は、そちらを先に確認してください。
溶接機の出力範囲と板厚の上限を先に確かめる
表の電流を使えるかどうかは、溶接機の出力電流の範囲で決まります。たとえば表の直径3.2mmの溶接棒は100〜150Aとされていますが、出力の上限がそれより低い溶接機では、この範囲に届きません。その場合、太い溶接棒を無理に使うのではなく、機械の範囲に収まる細い溶接棒を選び、板厚もそれに合わせて考えます。
SUZUKIDのFAQでは、アークが弱い、溶接棒がくっつくといった症状の原因の一つとして、溶接しようとしている母材の厚みに対する出力電流が足りない可能性を挙げ、母材の厚みに適した出力電流に調整するよう案内しています。機械の出力が足りない状態で厚い板を溶接しようとすると、電流の設定をいくら工夫してもうまくいかないことがあります。100V機でどのくらいの板厚まで溶接できるかは100V溶接機は何mmまで溶接できる?で詳しく確認できます。
電流を高く設定するほど、溶接機が連続してアークを出せる時間は短くなりやすい点にも注意が必要です。溶接機ごとの使用率の考え方と休ませ方は溶接機の使用率とは?で解説しています。高めの電流で作業するときは、使用率の表示や保護機能の案内も取扱説明書で確かめておきましょう。
同じ太さでも溶接棒の種類・継手・姿勢で変わる
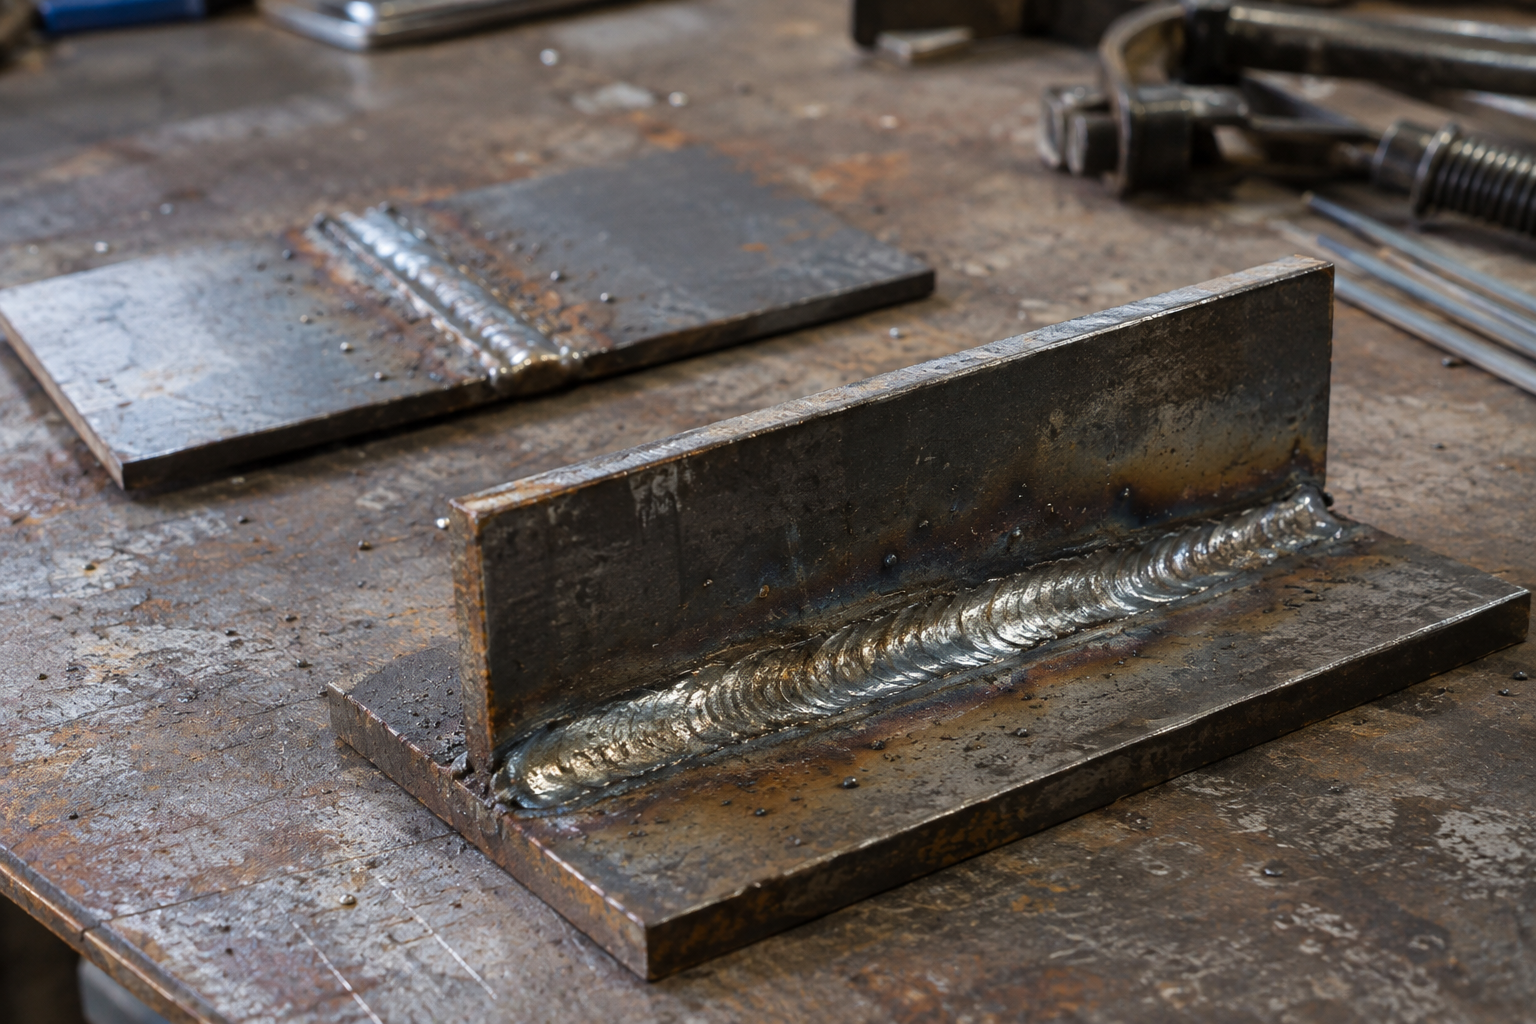
表の電流は棒径ごとの範囲ですが、同じ太さでも溶接棒の種類によって性格が違います。SUZUKIDのFAQでは、スターロードB-1は低電圧軟鋼溶接棒で、溶け込みが浅く仕上がりがきれいで突き合わせ溶接に向き、B-3は一般軟鋼溶接棒で、溶け込みが深く隅肉溶接に向くと説明しています。さらに、B-1は低電圧溶接機と一般的な溶接機の両方に使えますが、B-3は低電圧溶接機には使用できないとされています(SUZUKID「よくあるご質問」)。表の電流が同じでも、自分の溶接機で使える溶接棒かどうかを先に確かめてください。
継手の形で考え方が変わる
2枚の板を平らに突き合わせる継手と、T字に組んで角を埋める隅肉の継手では、熱の逃げ方や溶かしたい場所が違います。溶接情報センターの一般的な溶接についての解説でも、溶接電流と溶接速度の関係が適切でないと形の欠陥が出やすく、溶接姿勢や継手の形状、溶接材料に応じた適正な施工条件を選ぶ必要があるとされています(溶接情報センター「オーバラップ,アンダカット,ハンピングの発生原因と防止法」)。同じ板厚でも、継手が変わったら端材で試し直すのがおすすめです。
溶接する姿勢で範囲が分かれている溶接棒もある
SUZUKIDの適合表では、異種金属用のスターロードD-1のように、上向きと下向きで別々の溶接電流の範囲が示されている溶接棒もあります。平らな作業台の上で練習した設定を、そのまま壁際や天井向きの作業に使うのは避け、使う溶接棒の資料で姿勢ごとの範囲を確かめてください。初心者のうちは、作業物を動かして下向きで溶接できるように段取りするのも一つの方法です。
端材で溶接電流を決める手順
表の範囲は出発点です。同じ溶接棒と板厚でも、継手の形や溶接する姿勢、母材の状態によってちょうどよい電流は変わります。本番の前に、同じ材料の端材で次の順番に確かめます。
本番と同じ材質・板厚の端材と、同じ溶接棒を用意します。端材は塗装やさびを落とし、アースクリップを金属が見えている場所へ確実にはさみます。換気を確保し、周りの可燃物を片付けておきます。
取扱説明書の目安表と溶接棒の箱の範囲を確かめ、その範囲の中から始めます。薄い板で溶け落ちが心配なら、一例として範囲の低めから試す方法もあります。家庭用コンセントで使う場合は、目安表の出力電流以下に収めます。
保護具を着け、端材に短いビードを引きます。アークの音や安定のしかた、溶接棒がくっつかないかを確かめます。
結果を見て、電流を少しずつ上げ下げします。ダイヤルはアークを止めた状態で、取扱説明書に従って調整します。電流と速さを同時に変えると何が効いたか分からなくなるので、変えるのは一度に一項目だけにします。
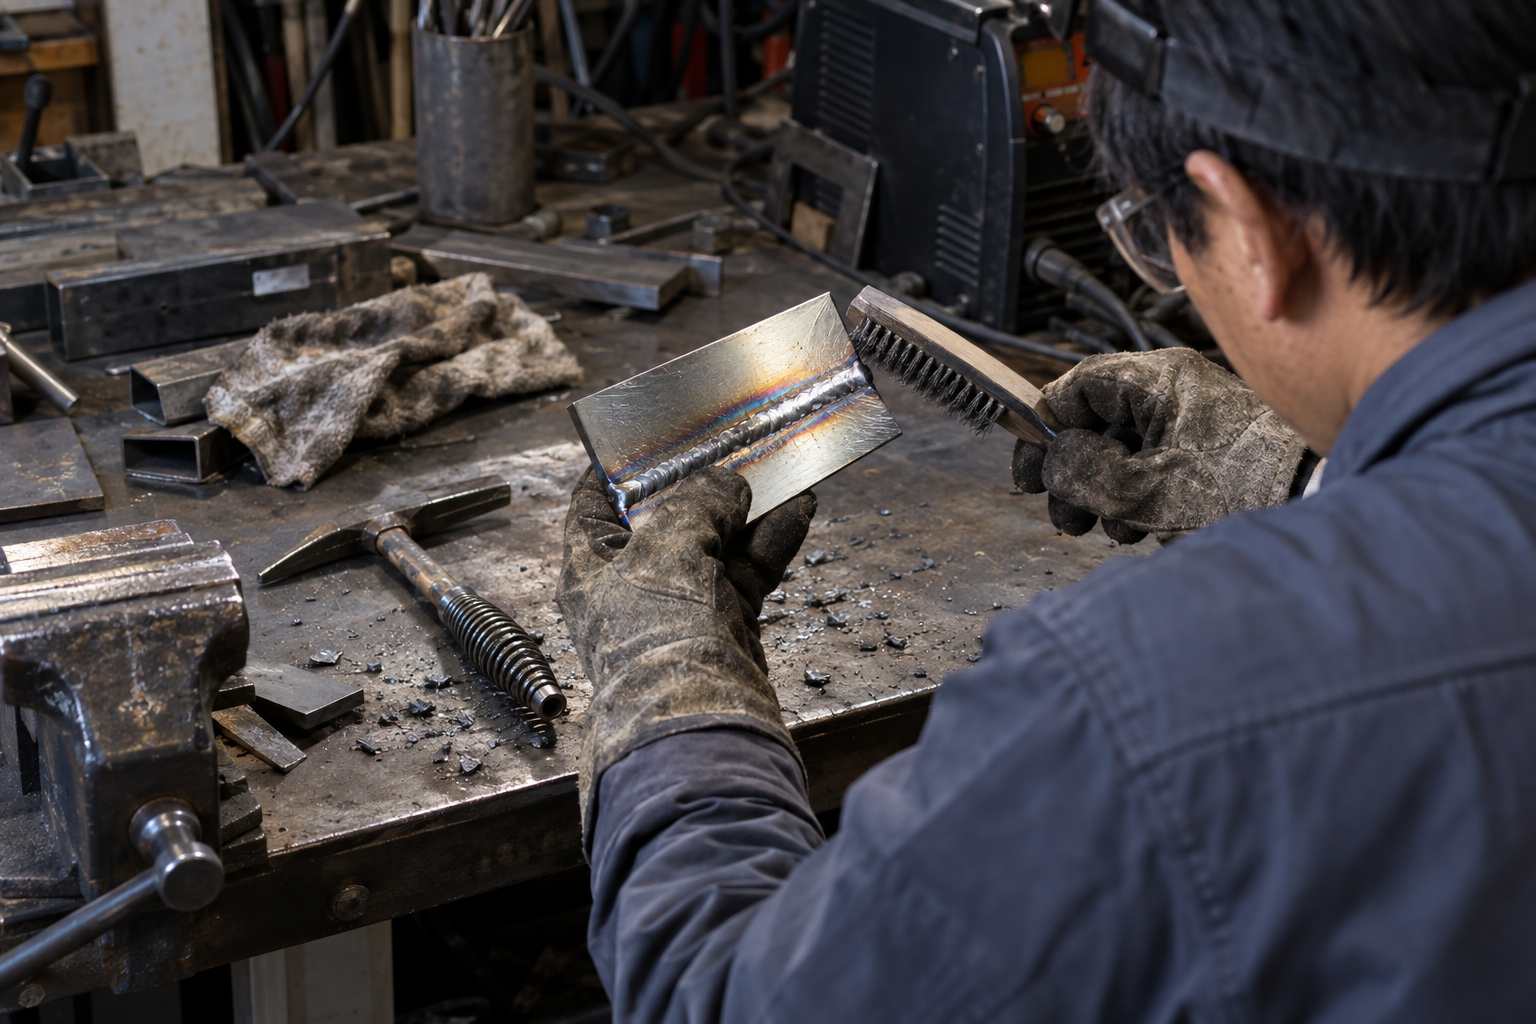
端材とスラグは熱いので、革手袋と保護メガネを着けたまま、少し冷めてからスラグを落とします。ビードの幅や縁の形、裏側の焼け具合を見て、よい結果が出た設定はメモしておきます。
保護具や換気、火災への備えは家庭での溶接の安全対策にまとめています。
うまくいった設定は、材質、板厚、継手の形、溶接棒の種類と直径、ダイヤルの位置、電源(コンセントの種類や延長の有無)を一緒に書き残しておくと、次に同じ作業をするときの出発点になります。条件が一つでも変わったら、メモの値をそのまま使わず、端材で確かめ直しましょう。
端材での練習の進め方は初めてのDIY溶接練習7ステップで、アークの出し方やスラグの落とし方は手棒溶接とは?で紹介しています。
電流が高すぎる・低すぎるときのサイン
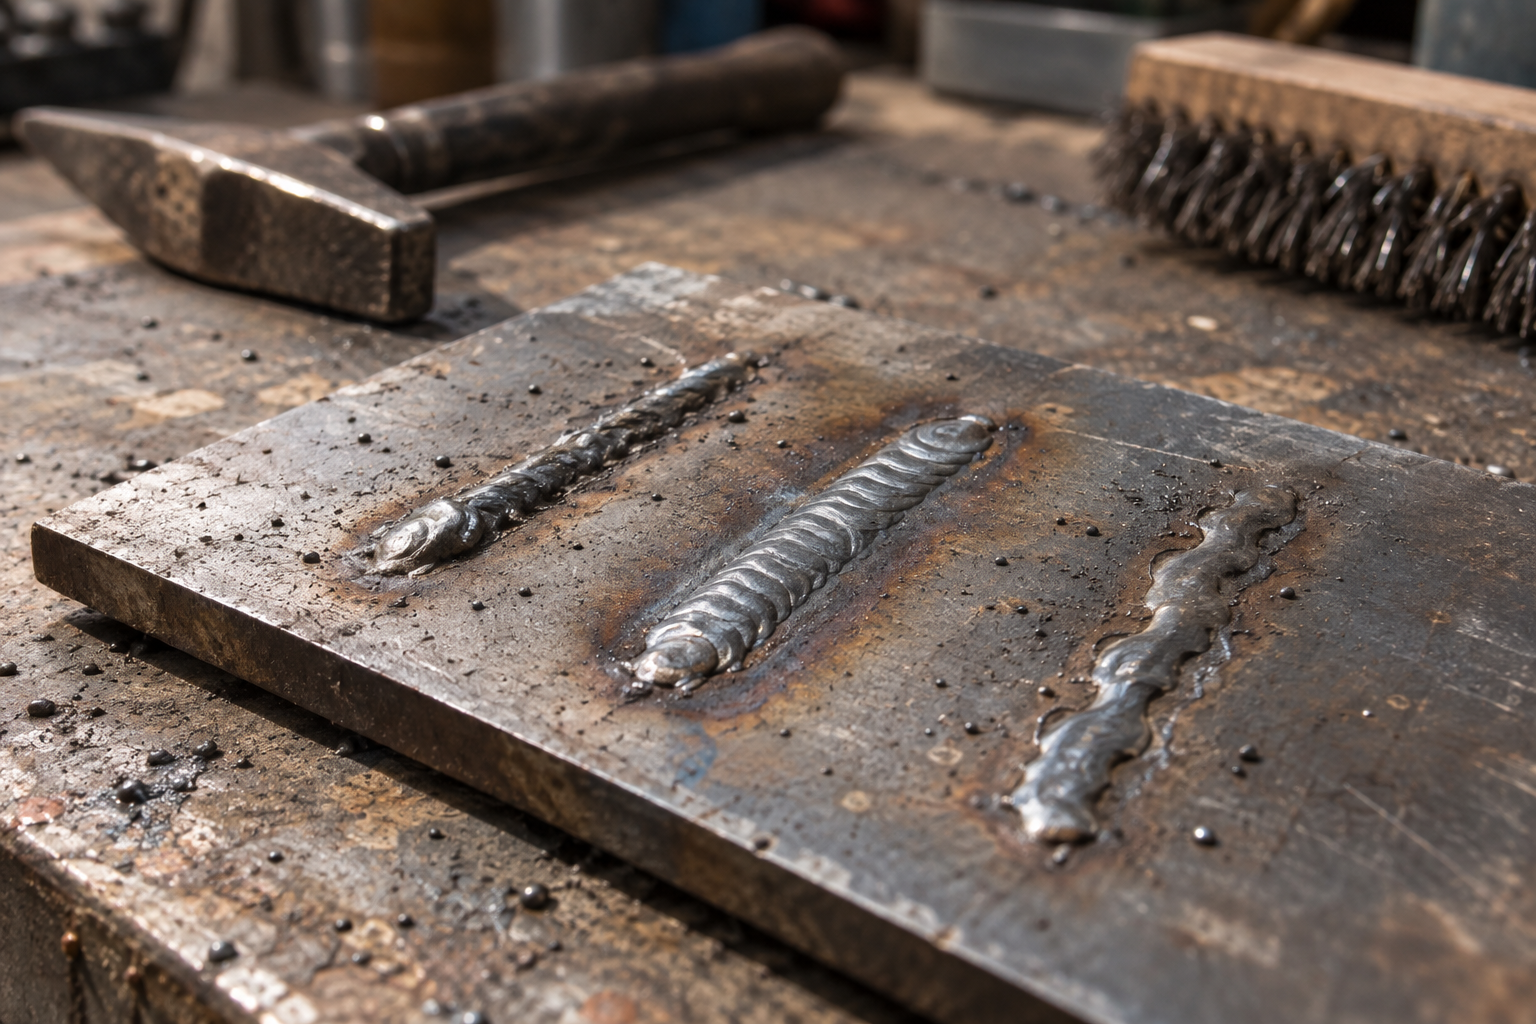
電流が合っていないと、ビードの形やアークの様子に表れます。溶接情報センター(日本溶接協会)の解説では、ビードの縁が溝状にえぐれるアンダーカットは溶接電流や溶接速度が高すぎることが主な原因とされ、溶け込みが足りない融合不良は電流や電圧の不足、または溶接速度が速すぎることが原因とされています。溶けた金属が母材を溶かさずに縁で重なるオーバーラップには、電流を下げ、溶接速度を上げることが有効とされています(溶接情報センター「溶接欠陥にはどのような種類があり,それぞれどのようにしてできるのですか」)。
これを初心者向けの見分け方として整理すると、次のようになります。原因は電流だけとは限らないので、速さや溶接棒の角度も含めて考えてください。電流を上げる場合も、家庭用コンセントでは取扱説明書の目安表の上限を超えないようにします。
| 見えている症状 | 考えられる原因 | まず試したいこと |
|---|---|---|
| ビードの縁が溝状にえぐれる(アンダーカット) | 電流や溶接速度が高すぎる | 電流を少し下げ、速さを少し遅くする |
| 薄い板に穴が開く・溶け落ちる | 板厚に対して電流が高すぎる | 電流を下げる、細い溶接棒に替える |
| 溶接棒がくっつく・アークが弱い | 電流が足りない、電源の電圧が下がっている、溶接棒が合っていない | 延長の方法と溶接棒の種類を確かめてから、目安表の範囲内で電流を少し上げる |
| 溶け込みが浅く、母材と溶け合っていない(融合不良) | 電流の不足、または速さが速すぎる | 目安表の範囲内で電流を少し上げ、速さを少し遅くする |
| 溶けた金属が縁で母材に重なり、なじまない(オーバーラップ) | 溶けた金属が先に流れている | 電流を少し下げ、速さを上げる |
同じ溶接情報センターの別の解説では、被覆アーク溶接の場合、母材の板厚を考慮して、溶け落ちが起きない範囲で溶接電流を高めたり、適切な棒径を選んだりすることが溶け込み不足を防ぐ方法として挙げられています(溶接情報センター「溶込み不良,融合不良の防止方法について教えて下さい」)。上げすぎれば穴やえぐれ、下げすぎればくっつきや溶け込み不足という両側の限界の間で、ちょうどよい位置を探すイメージです。症状別の原因の切り分けは溶接で穴が開く・アークが不安定になる原因と直し方や溶接がくっつかない原因7選も参考にしてください。
溶接電流のよくある質問
電流は高めにしたほうが強く溶接できますか?
高くすれば強くなるとは限りません。溶接情報センターの解説にあるとおり、電流が高すぎるとアンダーカットのような形の欠陥が出やすくなり、薄い板では穴が開くこともあります。溶接棒と板厚に合った範囲の中で、端材の結果を見ながら決めてください。
半自動溶接機でも同じ考え方ですか?
半自動溶接機では、機種によって電流や電圧、ワイヤの送り速度など、調整する項目や表示のしかたが異なります。この記事の表は被覆アーク溶接の溶接棒についての値なので、半自動溶接機の場合は、使うワイヤと機種の取扱説明書にある設定の目安を確認してください。
溶接棒のメーカーが違っても同じ電流でよいですか?
同じ直径でも、メーカーや種類によって推奨される電流の範囲は変わることがあります。この記事の表はSUZUKIDのスターロードB-1とB-3の値です。ほかの溶接棒を使うときは、その箱やメーカーの資料に書かれた範囲を優先してください。
表どおりの電流にしても溶接棒がくっつくのはなぜですか?
電流の設定以外にも原因があります。SUZUKIDのFAQは、アークが弱い、溶接棒が母材にくっつくときの原因として、ドラムコードや家電用延長コードなどの細いコードで延長したことによる電圧降下を挙げています。同じFAQは、ドラム式の延長コードは容量不足で使用不可としたうえで、100Vの溶接機の延長コードは3.5sqで10メートルまでを推奨し、同じ電気回路で使っている電気製品があれば外すよう案内しています。延長方法の詳細は、使う機種の取扱説明書に従ってください。また、低電圧溶接機には専用の低電圧溶接棒が必要で、低電圧溶接機では溶接棒がくっつきやすいため、マッチをこするように先端を端材や母材にこすって火花を出し、すぐに溶接する位置へ持っていくアークスタートを案内しています(SUZUKID「よくあるご質問」)。電流だけを上げ続けるのではなく、電源と溶接棒の組み合わせも見直してください。
ダイヤルの目盛りと実際の電流は同じですか?
ダイヤルの表示のしかたは機種によって異なります。SUZUKIDのFAQも「出力電流(ダイヤル位置)」と表現しているように、取扱説明書の目安表でダイヤルの位置と電流の関係を確かめてから設定してください。家庭用コンセントでは電源の電圧が下がることもあるため、表示どおりの電流が出ているかは端材の結果で判断します。また、交流の溶接機では、銘板の周波数(50Hz・60Hz)が使う地域と合っているかも確かめてください。SUZUKIDのFAQは、周波数が合わないと溶接電流が10%ずれ、60Hz仕様の溶接機を50Hzの地域で使うと異常発熱による機械の損傷や火災の危険があるため使用できないとしています。
まとめ:表で出発点を決め、端材で合わせる
被覆アーク溶接の電流は、溶接棒の太さと板厚で出発点が決まります。SUZUKIDの適合表では、軟鋼用の直径2.0mmで50〜90A、2.5mmで80〜120Aといった範囲が示されていますが、実際の値は使う溶接棒の資料と溶接機の取扱説明書を優先してください。
家庭用コンセントでは目安表の出力電流以下で使い、機械の出力範囲に収まる溶接棒を選びます。端材で短いビードを引き、えぐれや穴が出れば下げ、くっつきや溶け込み不足が出れば延長コードや溶接棒を確かめたうえで目安表の範囲内で上げる、という順で一項目ずつ調整していきましょう。


 ポチップ
 ポチップ