角パイプで棚や作業台、架台のフレームを組もうとして角パイプ同士を溶接すると、角の部分だけ穴が開いたり、組み終えたら直角がずれていたりしがちです。平板の練習ではうまくいったのに、枠になると急に難しくなったと感じている方も多いのではないでしょうか。
結論から言うと、切断と合わせの精度、平らな面での仮付け、短い区間に分けて対角へ振り分ける溶接の3点を押さえると、角パイプのフレームは安定しやすくなります。SUZUKIDのFAQでは、板厚1.2mmまでの薄板に穴があく場合、点溶接を重ね繋げるように溶接すると母材への熱の伝わりが抑えられると案内しています。薄肉の角パイプほど、一気に流さないことが基本です。
この記事では、L字・T字の継手の選び方と合わせ方、作業前の安全と電源の確認、フレームを組む手順、角で溶け落ちさせないコツ、歪みを抑える溶接の順番、100V機で作業するときの注意を、メーカーの取扱説明書・FAQと溶接の技術資料に沿って整理します。仮付けや歪みの一般論は既存の記事に譲り、角パイプならではのポイントに絞って解説します。
角パイプを溶接する前に、継手の形と合わせ精度を決める
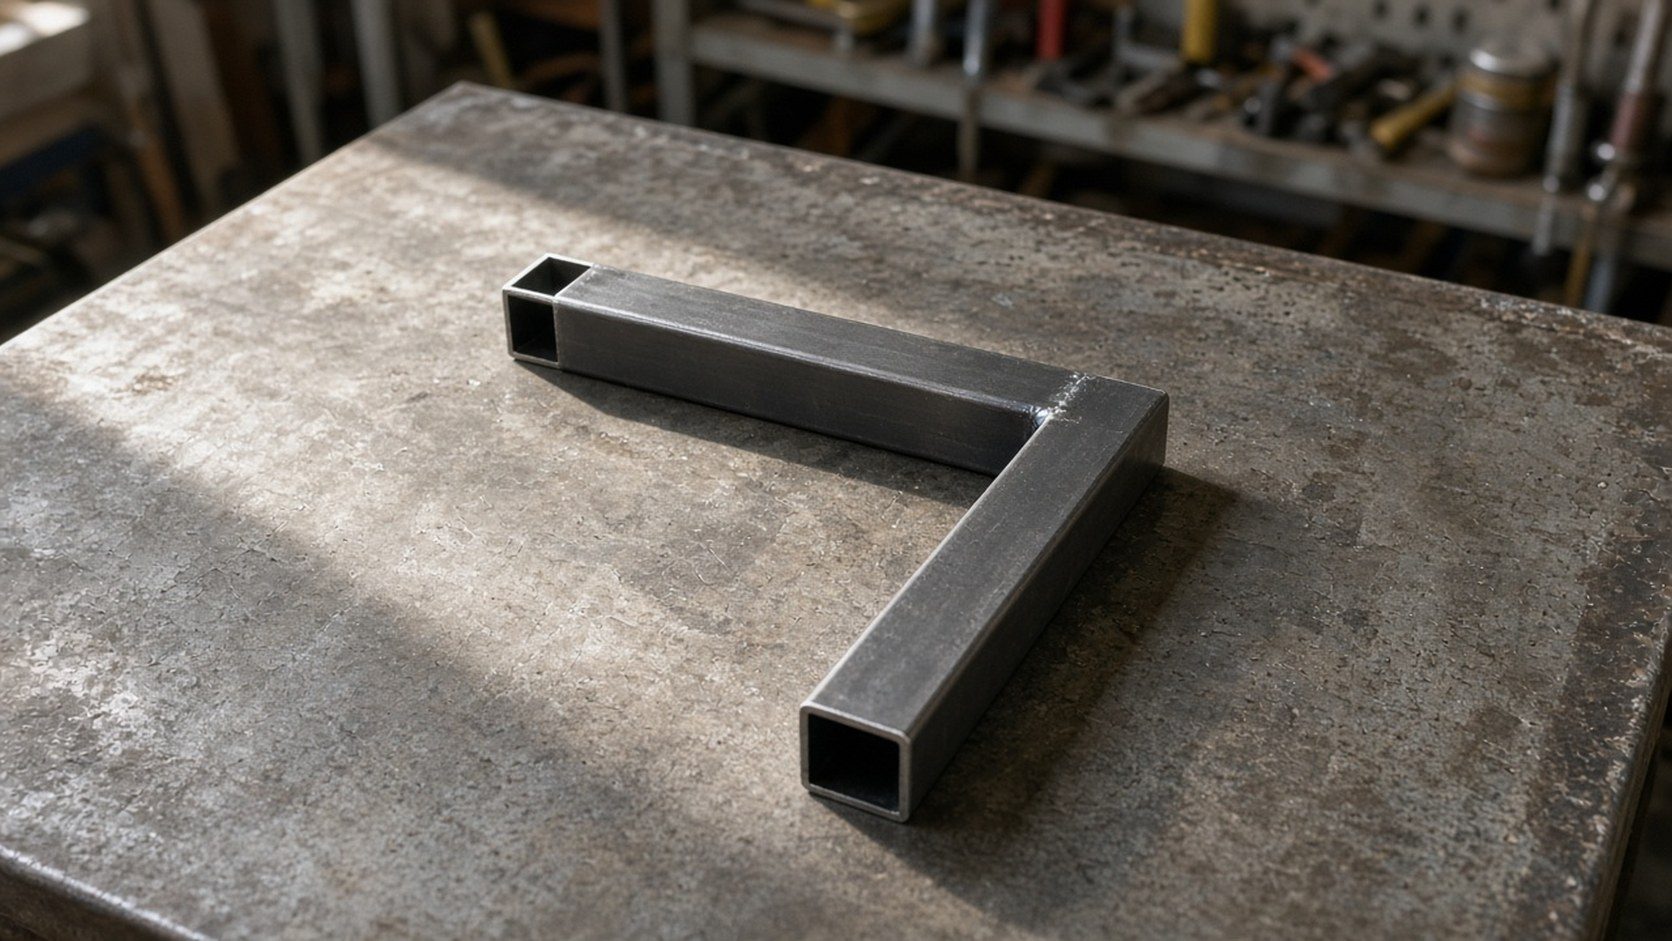
角パイプのフレームは、多くがL字(枠の角)とT字(途中から枝を出す部分)の組み合わせでできています。どちらの継手も、溶接を始める前の切断と合わせ方が仕上がりに大きく影響します。
L字は「突き当て」と「45°留め」から選ぶ
L字の組み方は大きく2通りあります。一方の角パイプの切り口を、もう一方の側面に突き当てる方法と、2本とも45°に切って額縁のように合わせる「留め」です。突き当ては1本を直角に切るだけで済み、合わせ目の精度が1か所の切断で決まるのが利点です。その代わり、切り口が枠の外側に見える形になります。
45°留めは外観がすっきりする一方、2本の切断角度がそろっていないと合わせ目に隙間が開きやすくなります。外側の角では薄い縁同士が突き合わさるため、一般的には熱がこもりやすいと考えられます。治具や切断機の精度に自信がないうちは、突き当てのほうが合わせやすいと考えてよいでしょう。
3つの継手の形を、作業の観点で整理すると次のとおりです。強度の優劣ではなく、合わせやすさと、一般的に熱がこもりやすいとされる箇所の違いとして見てください。
| 継手の形 | 切断 | 合わせのポイント | 熱がこもりやすい箇所(一般論) |
|---|---|---|---|
| L字・突き当て | 1本を直角に切る | 切り口を相手の側面に密着させ、外面の段差をそろえる | 切り口の縁と角の丸み(R部) |
| L字・45°留め | 2本とも45°に切る | 2本の角度の誤差が、そのまま合わせ目の隙間になる | 外側の角で突き合わさる縁同士 |
| T字 | 枝側を直角に切る | 枝の切り口を、受ける側の平らな面に密着させる | 枝の切り口の縁 |
切断面の直角と隙間をそろえる
薄板の溶け落ち防止について、日本溶接協会の接合・溶接技術Q&Aは、低電流・低電圧での施工とあわせて、ギャップ(隙間)や重ね合わせを精度よく管理することを有効な手段に挙げています(産業用の薄板高速溶接の解説)。Lincoln Electricの手棒溶接の解説も、合わせがばらつくと、溶け落ちを避けるために速度や運棒をその都度変えなければならなくなると説明しています。
角パイプも同じで、隙間が場所ごとに違う継手は、溶接しながら手を変える必要が出るため、薄肉ほど失敗しやすくなります。切断後は切り口のバリを落として面を平らにし、合わせたときに大きな隙間や段差がないかを、溶接前に目と手で確かめておきます。
めっき品かどうかを確かめ、錆と油を落とす
材料を買う段階で、亜鉛めっきの角パイプかどうかも確かめておきます。SUZUKIDのFAQは、亜鉛めっき処理された物は被覆アーク溶接機でのみ溶接が可能とし、その際は亜鉛めっき用の溶接棒(スターロードG-3)を使うよう案内しています。この記事のノンガス半自動の手順は、めっきのない鋼材を前提にしています。
一般的に、接合部の周りの錆や油、塗装は、気孔などの原因になるとされ、前述のLincoln Electricの解説も溶接前にスケールや錆、塗料、油分を除くよう求めています。角パイプの表面に黒皮や錆、油が残っている場合は、溶接する範囲だけでも金属面を出しておくと安心です。下地処理の具体的な手順は、溶接前の下地処理の記事で詳しく解説しています。

 ポチップ
溶接を始める前に、保護具・換気・電源を確かめる
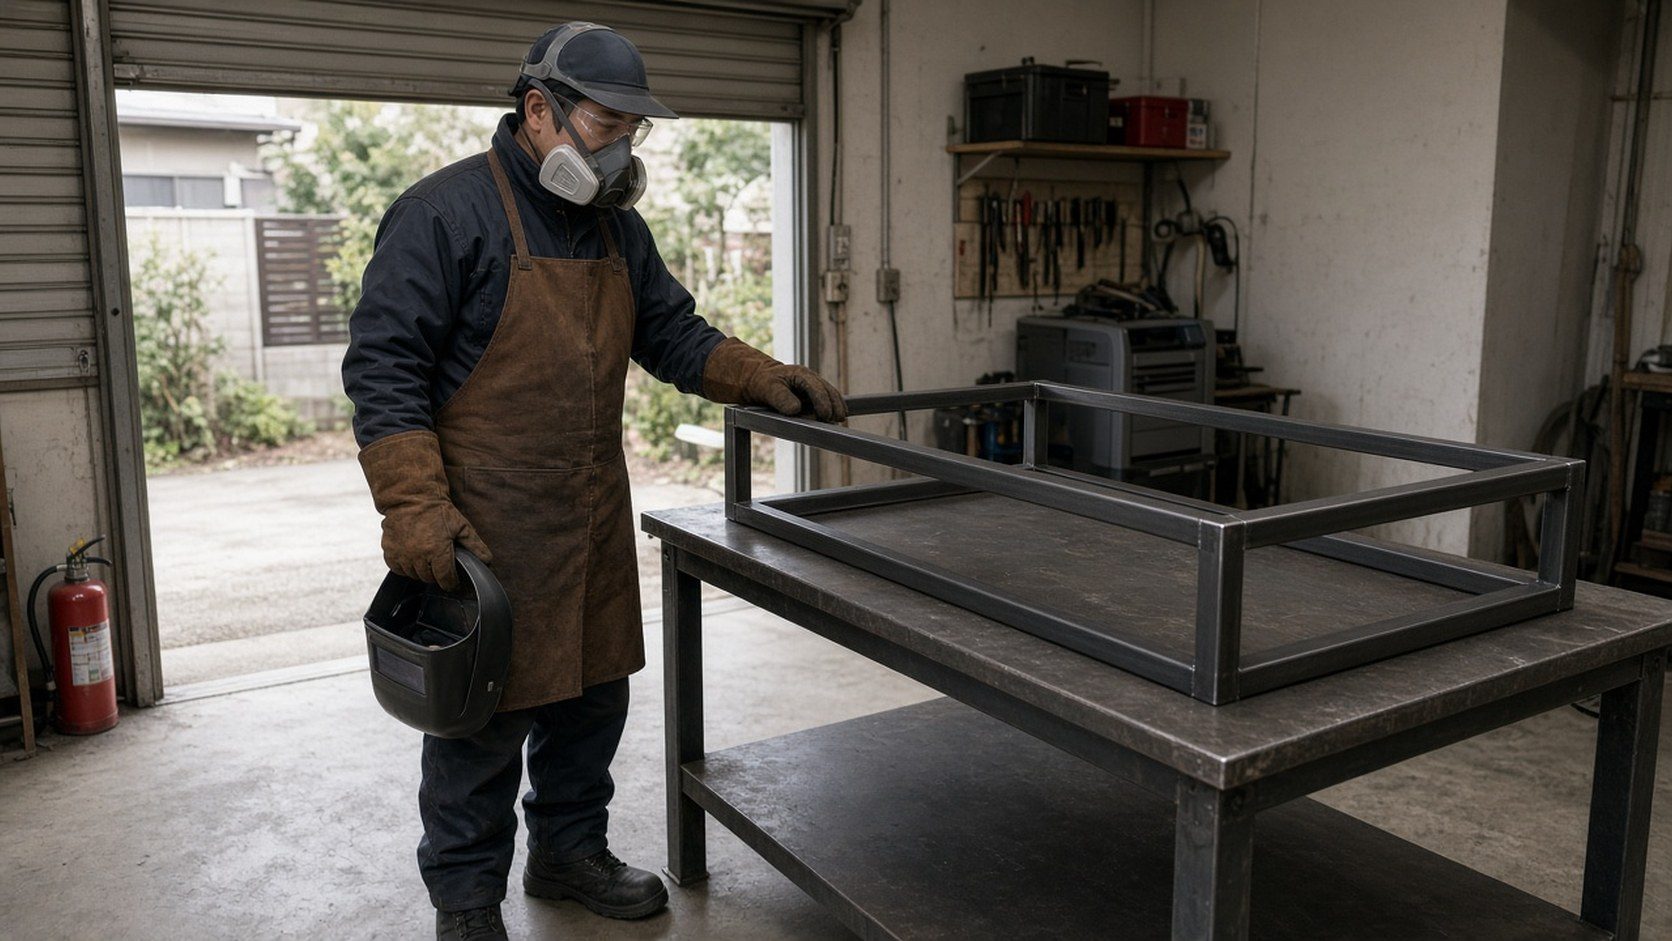
角パイプのフレームは継手が多く、切断、バリ取り、溶接、スラグ落としを何度も繰り返すため、作業時間が長くなりがちです。手順に入る前に、身を守る準備と電源の段取りを済ませておきます。
保護具と革手袋で肌と目を守る
SUZUKIDのノンガス半自動溶接機(SAYI-80NTR)の取扱説明書は、安全靴・溶接手袋・保護面などの溶接用保護具を使い、アーク光を直視したり肌に当てたりしないよう求めています。感電を防ぐため、破れた手袋や濡れた手袋は使わず、常に乾いた絶縁手袋を使うことも書かれています。中小企業総合事業団の技能マニュアルも、長袖の作業服や前掛け、溶接用の革手袋で高温の物に直接触れないようにすることを挙げています。
溶接した直後の角パイプや作業台は、見た目が変わらなくても高温です。枠を持ち替えたり裏返したりする作業が多いフレームでは、素手で触らず、革手袋のまま扱うことを習慣にします。
 ポチップ
目の保護も、溶接中だけではありません。同マニュアルは、保護めがねがスラグ除去のときに破片が目に飛び込むのを防ぐのにも効果があるとしています。グラインダーでの切断やバリ取りでも、一般的に保護めがねを着けて作業します。
換気と火の気を先に片付ける
同説明書は、溶接時に出るヒューム(金属の煙)や有毒ガスを吸い込まないよう作業場所の換気に注意し、局所排気装置や有効な呼吸用保護具を使うよう記載しています。家庭のガレージなら、シャッターや戸口を開けて換気し、防じんマスクなどの呼吸用保護具を着けて作業するのが基本です。
火花(スパッタ)や溶接直後の熱い母材は火災の原因になります。同説明書は、可燃物を取り除くか不燃性のカバーで覆い、作業場所の近くに消火器を置くよう求めています。床の段ボールや布、塗料の缶などは、溶接を始める前に作業台の周りから離しておきます。
電源はブレーカーと延長コードを確かめる
SAYI-80NTRの説明書では、出力電流90A・出力電圧15.5Vを超えて使うときは30A以上のブレーカーへ接続し、ブレーカーへの直結や電源コードの延長作業は、ブレーカーを遮断して本体の入力スイッチを切ってから行うよう求めています。感電事故を防ぐため、電源コードの緑色のアース線(本体の接地線で、母材を挟むアースクリップとは別のもの)を必ず接地することも書かれています。接地極付きコンセントがない場合は、法律(電気設備技術基準)で定められた接地工事(D種接地工事)を電気工事士に依頼するよう求めており、緑色の線を自分で水道管やガス管などにつなぐのは避けてください。家庭用コンセント(100V・15A)から使う場合の設定は、同社のFAQが入力電流15A以下を目安に案内しています。
延長コードは電圧降下で性能が落ちるため太く短いものを使い、100V機では3.5sqで10mまでが推奨されています。ドラム式の延長コードは容量不足で使用不可で、説明書には配線を焼いて火災の原因になると書かれています。延長する場合は、溶接側ではなく1次側(電源側)を延ばします。
角パイプでL字・T字フレームを組む手順
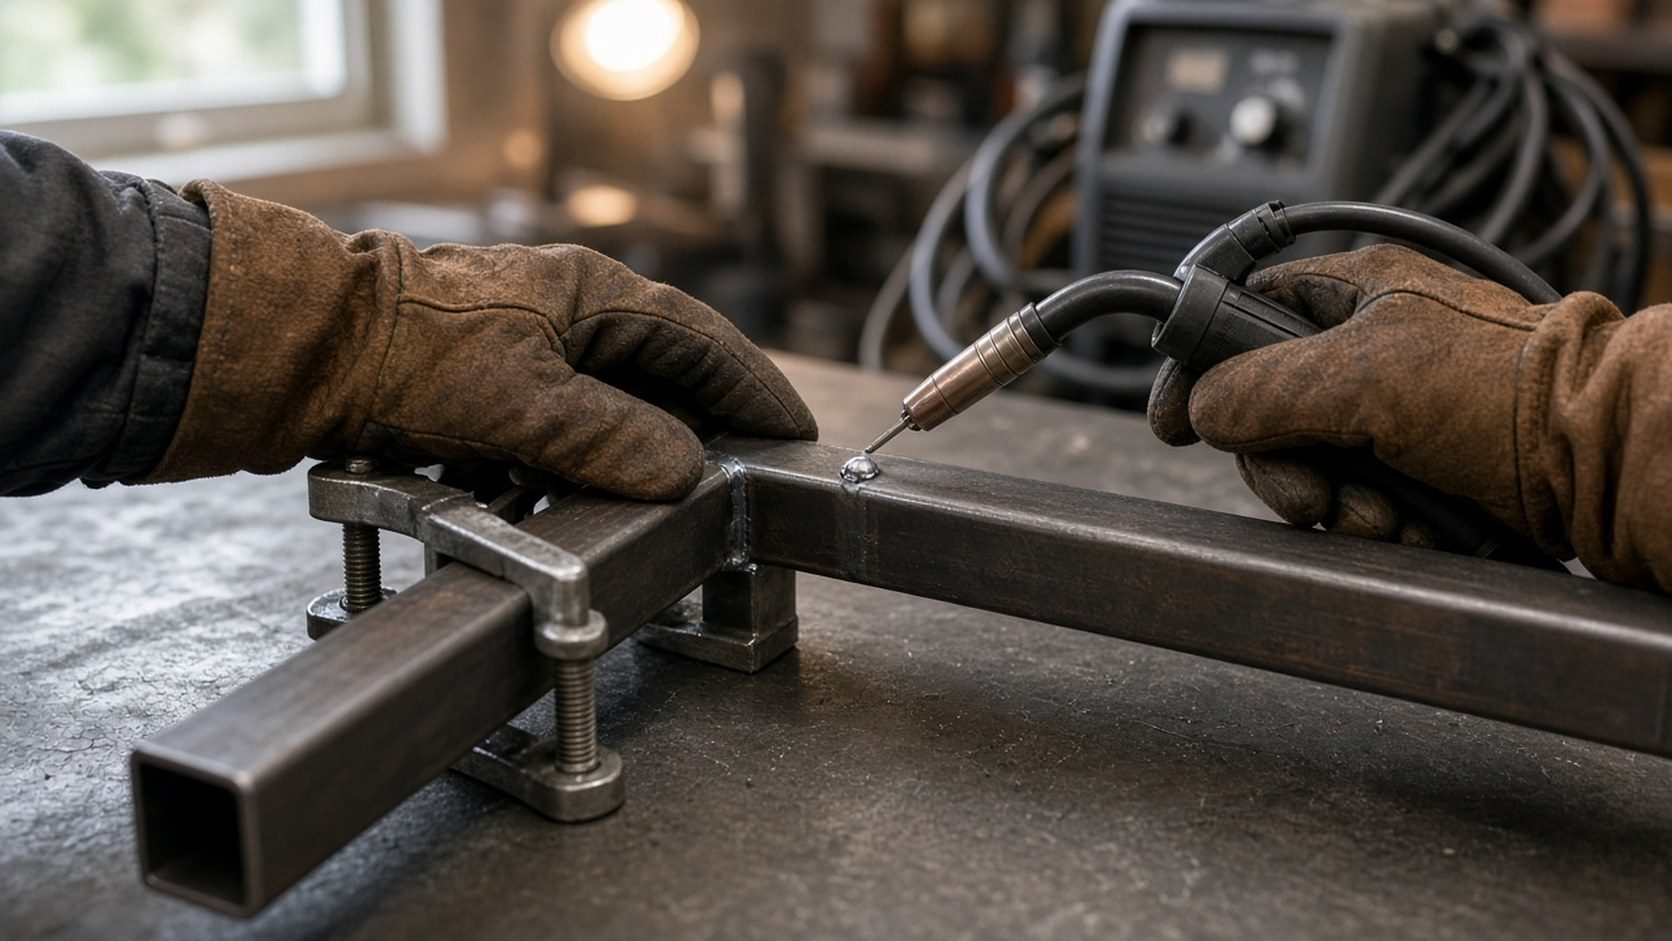
ここでは、4つのL字でできた四角い枠に、棚板受けなどのT字を加える構成を例に、作業の順番を5つのステップにまとめます。仮付けの基本的な考え方は平板と共通なので、角パイプで変わる点を中心に示します。
必要な本数をまとめて切り、同じ長さの部材は並べて長さをそろえます。切り口のバリを落とし、合わせ面を平らにしておきます。
平らな作業台の上で、クランプやマグネット式の保持具を使って2本を直角に保持します。上面どうしに段差がないかも確認します。
R部を避け、各面の中ほどに小さく仮付けします。台に寝かせた状態では、まず手前と奥の側面(向かい合う2面)に打ってずれがないのを確かめ、次に上面へ。下面は冷えたのを確かめ、裏返してから打ちます。
4つの角を仮付けした段階で枠の直角と対角の長さを確かめ、狂いがあれば仮付けが小さいうちに直します。
面の中ほどから始めてR部を1つ通過し、隣の面の中ほどで止める短い区間に分けます。1つの継手で続けて溶接するのは1区間だけにし、順番は後の節で説明します。
L字は治具で「面」と「直角」を同時に押さえる
角パイプのL字では、直角だけでなく、2本の上面が同じ高さにそろっているか(面のずれ)も仕上がりを左右します。平らな作業台の天板に2本を寝かせて押さえれば上面のずれは出にくく、そこに直角を保持する治具を組み合わせると、仮付けまで両手を自由に使えます。
保持具は溶接線から離した位置に付け、トーチや溶接棒の動きを妨げない向きにします。仮付けの前に、保持具を付けた状態で一度トーチを構え、届く面すべてに無理なく構えられるかを確かめておくと、途中で付け替える手間が減ります。
 ポチップ
 ポチップ
T字は受ける側の面に熱を預ける
T字は、枝になる角パイプの切り口を、通しの角パイプの側面に突き当てて溶接します。切り口の縁は面に比べて金属の量が少なく熱の逃げ場が限られるため、一般的に先に溶けやすい部分と考えられます。
そのため、アークは受ける側の平らな面寄りに当て、溶融池を枝の切り口の縁へなじませる意識を持つと、縁だけが先に溶け落ちるのを抑えやすくなります。棚板受けのように同じ高さのT字が複数並ぶ場合は、通しの部材に位置の印を付けてからすべて仮付けし、位置がそろったことを確かめてから本溶接に移ります。T字の直角を保つには、マグネット式の保持具も使えます。
 ポチップ
SUZUKIDのFAQも、長い物を溶接するときはあらかじめ何点か点溶接して仮溶接し、万力やバイスを使うと便利だと案内しています。仮付けの大きさや本溶接前の見直しなど、仮付けそのものの進め方は次の記事で詳しく整理しています。
薄肉の角パイプで溶け落ちを防ぐ溶接のコツ
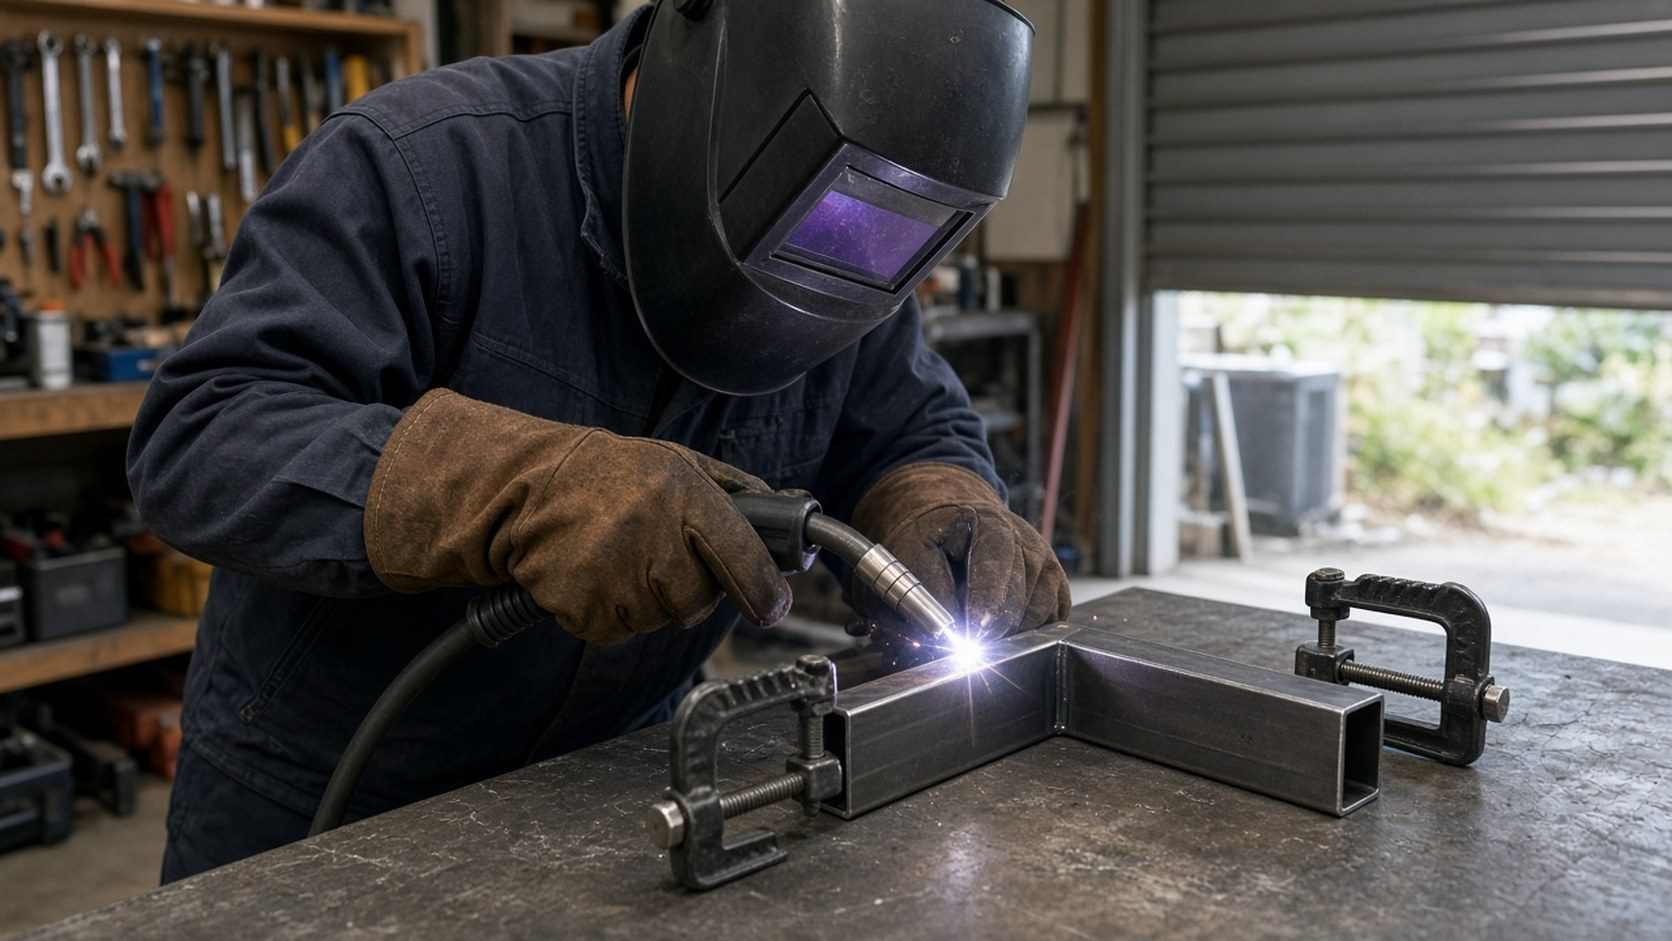
一般的に、角パイプの溶け落ちは、角の丸み(R部)や切り口の縁のように平らな面より熱の逃げ場が少ない部分に、アークが長くとどまったときに起こりやすくなります。ここでは、始める位置、熱の入れ方、トーチの向きの3つに分けて整理します。
角では始めず、止めず、通過する
鋼構造の教材であるESDEPの中空断面継手の講義資料は、角形鋼管の継手は全周を溶接し、溶接は辺の中央から始めるべきで、角から始めると疲労強度が下がると説明しています(建築・土木の構造物が前提)。溶接学会誌の連載講義「溶接技術への手引き」でも、仮付溶接は継手の端部や隅角部、本溶接の始端・終端などを避けるのが原則とされています。
建築用の冷間成形角形鋼管の話ですが、日本鉄鋼連盟のQ&A集も、組立て溶接のように入熱の小さい溶接をR部に行うと材質を劣化させるため避けるべきだとしています。DIYのフレームで疲労強度まで考える場面は多くありませんが、始点・終点と仮付けは平らな面の中ほどに置き、角は止まらずに通過するという順番は、熱が集まりやすい角にアークをとどめない点で、溶け落ち対策としても理にかなうと考えられます。R部を通るときは速度をわずかに上げ、熱をためない意識を持つとよいでしょう。
一気に流さず、点溶接を重ねて冷ます
SUZUKIDのFAQでは、板厚1.2mmまでの薄板に穴があく場合、ワイヤは0.6mmか0.8mmを使い、ノンガスではなくガスを用いた溶接を勧めています。そのうえで、一度に流して穴があくなら、点溶接を重ね繋げるように溶接すると母材への熱の伝わりが抑えられ、穴があきにくくなると案内しています。
SAYI-80NTRの説明書にも、溶接電流に対して溶接物が薄すぎる場合は、点付溶接(断続溶接)で冷ましながら溶接するよう記載があります。同じFAQには、ノンガス溶接はガス溶接に比べて穴が空きやすいとも書かれています。
100Vのノンガス機で薄肉の角パイプを組むなら、連続ビードにこだわらず、点を重ねてつなぐ前提で段取りを組むほうが現実的です。途中でアークが途切れたときは、同説明書のとおり前の溶接部に5〜10mm重なるように再開すると、継ぎ目が途切れにくくなります。必要以上に大きな溶接を盛らないことも大切で、Lincoln Electricは、強度に必要な大きさを超える溶接は溶け落ちにつながることがあると注意しています。
トーチの向きは説明書の図に合わせ、熱は点で調整する
日本溶接協会のQ&Aは、ロボットや自動機で薄板を高速に溶接するガスシールドアーク溶接について、後退法は溶込みが深くなって溶落ちを生じやすいため、後退角を付けないほうが好ましいと説明しています。後退法とは、トーチの先端を溶接済みのビード側へ向けて引くように進める方法で、これはガスを使う溶接の話です。
ノンガスのフラックス入りワイヤについては、スラグを溶融池の後ろに残すため後退法を基本とする案内(Lincoln Electric)がある一方、SAYI-80NTRの説明書は進行方向を左右どちらでもよいとしています。そのため、トーチの向きはまず機種の説明書の図に従い、溶け落ち対策は点溶接を重ねる熱の入れ方で行うのが無難です。
角パイプのフレームを歪ませない溶接の順番
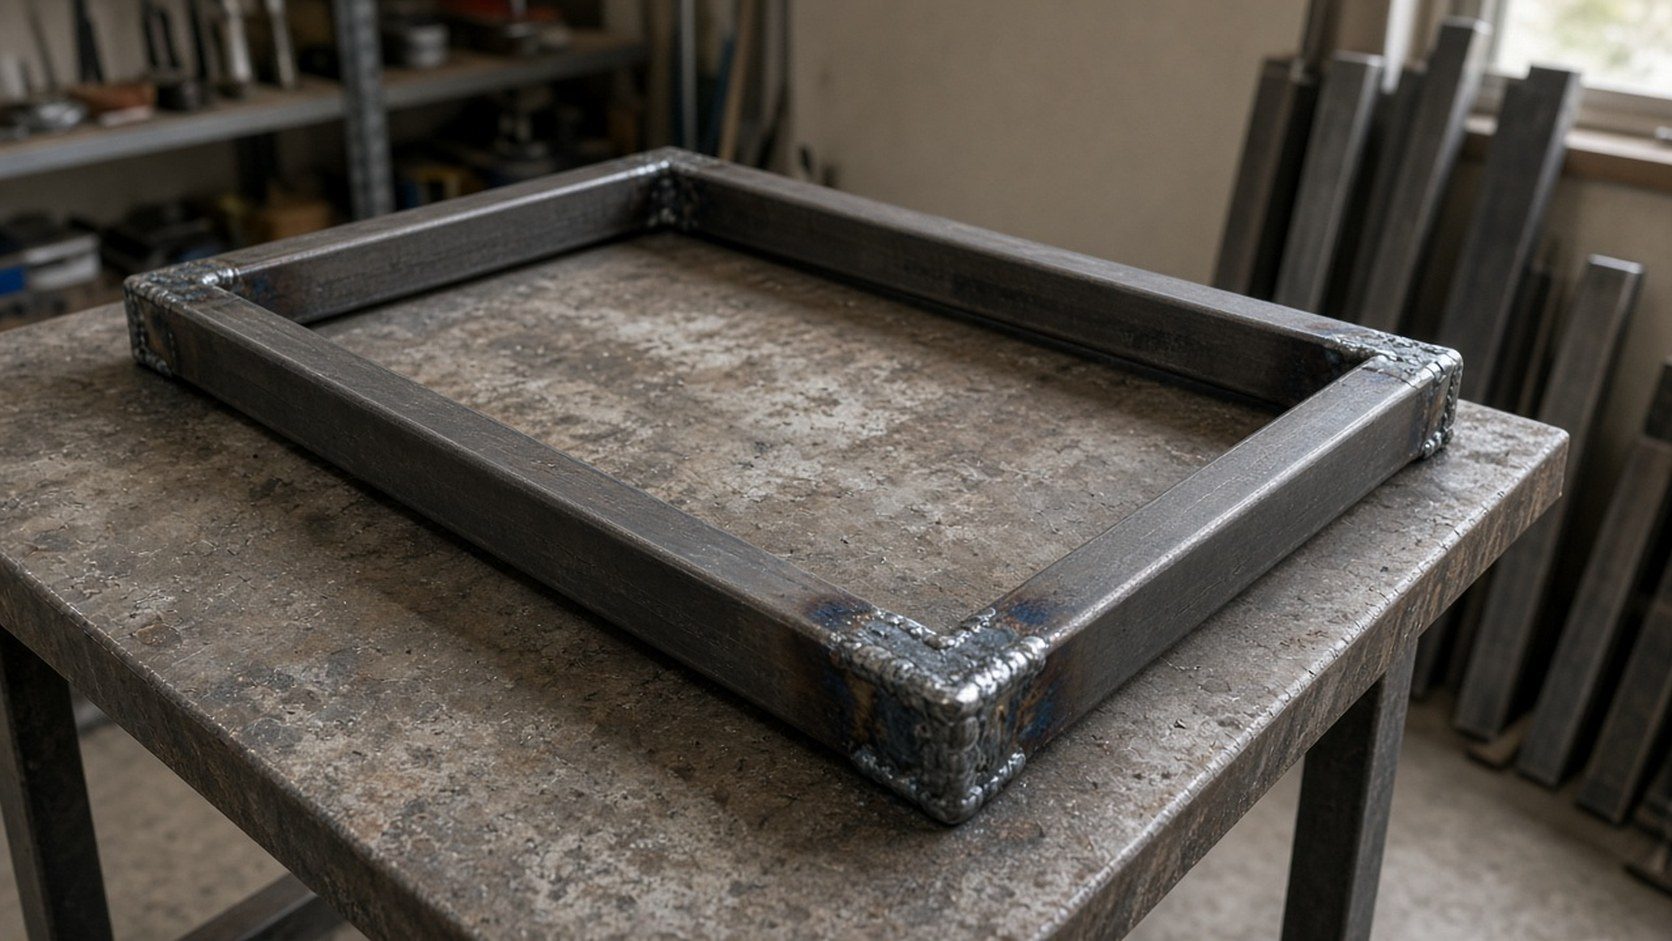
一般的に、溶接した金属は冷えるときに縮み、その引っ張りで部材が溶接した側へ曲げられやすくなります。歪みが起きる仕組みや対称法・飛石法といった一般論は別の記事に譲り、ここでは角パイプのフレームに当てはめた順番の組み立て方を示します。
1つの継手は「R部を1つ通る区間」で振り分ける
角パイプのL字は、4つの面と4つのR部を一周つないで仕上げます。ここでは、ある面の中ほどから始め、R部を1つ通過して、隣の面の中ほどで止めるまでを1区間とし、1つの継手を4区間に分けて溶接します。始点と終点が平らな面に来るので、前の節の「角で止めない」とも両立します。
1区間を溶接すると、継手はその区間の側へ引き寄せられるように曲がろうとします。続けて隣の区間へ進むと同じ向きの引っ張りが重なりやすいため、次は対角側のR部を通る区間を溶接すると、引っ張り同士が打ち消し合う方向に働きやすくなります。区間の継ぎ目は、前のビードに5〜10mm重ねて再開します。
枠全体では、裏返しを挟んで4巡する
平らな台に寝かせたままでは下側のR部に届かないため、上側の1区間を枠のすべての角で済ませたら、冷えたのを確かめて革手袋で裏返します。四角い枠全体での進め方は、たとえば次のようになります。一例なので、枠の大きさや部材の数に合わせて調整してください。
| 段階 | 進め方 | ねらい |
|---|---|---|
| 仮付け | 各角の手前と奥の側面を先に、次に上面。冷えてから裏返して下面 | 全体の形を先に固定する |
| 本溶接の1巡目 | 各継手で上側の1区間を溶接し、枠の対角の位置にある角へ移る | 熱を1か所に集めない |
| 2巡目(裏返した後) | 各継手で、1巡目の区間と対角になる区間を溶接する | 引っ張りを打ち消し合わせる |
| 3巡目・4巡目 | 同じ側の残りの区間を溶接し、再び裏返して最後の区間を溶接する | 全周をつなぐ |
| 仕上げの確認 | 全周がつながったか、R部と縁に穴がないかを見る | 溶け残りと穴の見落としを防ぐ |
小さな枠を先に作ってからつなぐ
溶接学会誌の前述の講義では、多数の継手からなる構造物は変形や拘束を考えて溶接順序を決めること、多数の板をつなぐときはブロックを先に作って必要な仕上げを行い、それをつなぎ合わせるとよいことが示されています。部材を過度に拘束しないことにも触れられています。
棚のフレームなら、左右の側面枠を先に作り、歪みを確かめて直してから前後の横材でつなぐと、最後に全体がねじれたときの手直しを減らしやすくなります。治具は位置を保つために使い、強く締め付けたまま全部を溶接し切るのではなく、本溶接が進んだ段階で外して形を確かめる段取りが無難です。
全周溶接と、密閉された空間の注意
前述のESDEPの資料は、中空断面の継手を全周にわたって溶接することを求めています。DIYの棚やフレームでも、1面や2面だけの溶接では荷重の向きによって弱くなることがあるため、4面すべてをつなぐ前提で考えるのが基本です。
一方で、SAYI-80NTRの説明書には、内部にガスの入ったガス管や、密封されたタンク・パイプを溶接しないよう注意書きがあります。角パイプの端を板で塞ぐ設計にする場合は、最後の溶接で内部が密閉された状態にならないか、事前に構造を確かめてください。歪みの種類や、歪んでしまった後の対処は次の記事で詳しく解説しています。
100V機で角パイプを溶接するときの注意
家庭用の100V機で扱える板厚の目安や、厚さの違う部材を組むときの考え方(SUZUKIDのFAQでは、2倍以上の差があれば厚板の方にアークを当てる)は、次の記事で公式FAQをもとに整理しています。

角パイプをベースプレートや金具などの厚い板と組み合わせる設計なら、その板厚が手持ちの機種で扱える範囲かを、板の厚さを決める段階で確かめておきます。扱える板厚や設定の目安は機種ごとに違うため、購入や設定の前に説明書の目安表で確認してください。
 ポチップ
使用率を見込んで溶接の順番を組む
フレームは継手の数が多く、1か所ずつは短くても合計の溶接時間は長くなりがちです。区間ごとに継手を移りながら溶接する進め方は、熱を1か所にためない点だけでなく、使用率(10分周期で表した使用頻度の目安)を守って溶接機を休ませる間を作りやすい点でも、100V機で取り入れやすい方法です。
使用率を超えて出力が止まった場合、SUZUKIDの100V被覆アーク溶接機の説明書は、冷却されると出力が自動で復帰するため、復帰の際に不意にアークが出ないよう十分注意するよう記載しています。停止中もトーチや溶接棒を母材に触れさせたまま放置しないようにします。
アースは溶接する継手の近くに
SAYI-80NTRの説明書は、アースクリップをできるだけ溶接する箇所の近くに接続するよう記載しています。フレームが大きくなるほど、最初に挟んだ位置から遠い継手を溶接することになるため、溶接する角を変えるたびにアースの位置も見直します。角パイプの角は挟みにくいことがあり、具体的な付け方はアースクリップの接続位置の記事にまとめています。
 ポチップ
角パイプ溶接でよくある質問
角に穴が開いてしまったら、どう直せばいいですか?
まずアークを止めて冷まし、電流を下げて端材で確かめてから、穴の縁へ小さな点溶接を重ねて少しずつ埋めるのが一般的な方法です。同じ位置でアークを出し続けると穴は広がりやすくなります。穴が大きい場合や周りが広く薄くなっている場合は、無理に埋めずに部材ごと作り直す選択肢もあり、詳しくは穴が開く原因と直し方の記事で解説しています。
仮付けは長めにしたほうが強くなりますか?
角パイプでは、長さよりも、平らな面の中ほどに置くことと、向かい合う面から打つ順番を優先し、大きさは使う機種の条件で端材を使って確かめてください。溶接学会誌の講義には、短すぎる仮付けは急冷で硬くなるため、薄い部材の場合を除き30〜40mm程度以上とする考え方も示されていますが、主に厚板を想定したものです。
手棒(被覆アーク溶接)でも角パイプを組めますか?
組むことはできますが、SUZUKIDのFAQは、板厚1.2mmまでの薄板はΦ1.4の溶接棒でも溶接できるものの、穴が空きやすいため被覆アーク溶接機より半自動溶接機の方が向いているとしています。同社の100V被覆アーク溶接機の説明書では、薄板では溶接棒ホルダを(+)、アースを(−)に接続するとされています。手棒ではビードの上にスラグが残るため、溶接物が冷え切ってから保護めがねを着け、チッピングハンマーなどで叩き落としてから次の面へ進みます。
 ポチップ
人が乗る台や車に積む架台にも使えますか?
人が乗る、重い物を載せる、走行中の振動を受けるといった用途では、溶接の出来だけでなく、部材の寸法や構造そのものの検討が必要です。建築構造向けの資料ですが、日本鉄鋼連盟の冷間成形角形鋼管のQ&A集は、角部は冷間加工の影響で材質が変化しており、角部へ溶接する場合は応力の状態などを確かめたうえで行う配慮が必要だとしています。安全に直結する構造物は、DIYで判断せず専門業者や設計者に相談してください。
まとめ
角パイプのフレームは、溶接の腕前と同じくらい段取りで差が出ます。継手の形を決めたら、直角に切ってバリと錆を落とし、めっき品でないことを確かめて、隙間と段差をそろえます。作業前には保護具と換気、消火器、ブレーカーと延長コードを確認しておきます。
治具で面と直角を押さえ、仮付けは角を避けて平らな面の中ほどに置き、4つの角を仮付けした段階で直角と対角を確かめます。本溶接は、面の中ほどからR部を1つ通過して隣の面の中ほどで止める区間に分け、薄肉なら点溶接を重ねて冷ましながら、対角側の区間へ振り分けて全周をつなぎます。100V機では使用率とアースの位置もあわせて確認してください。
まずは端材の角パイプでL字を1つ作り、仮付けの位置と区間の順番だけを決めて溶接し、直角がどれだけ保てるかを確かめてみてください。その感覚がつかめれば、四角い枠や棚のフレームにも同じ手順で進めやすくなります。